
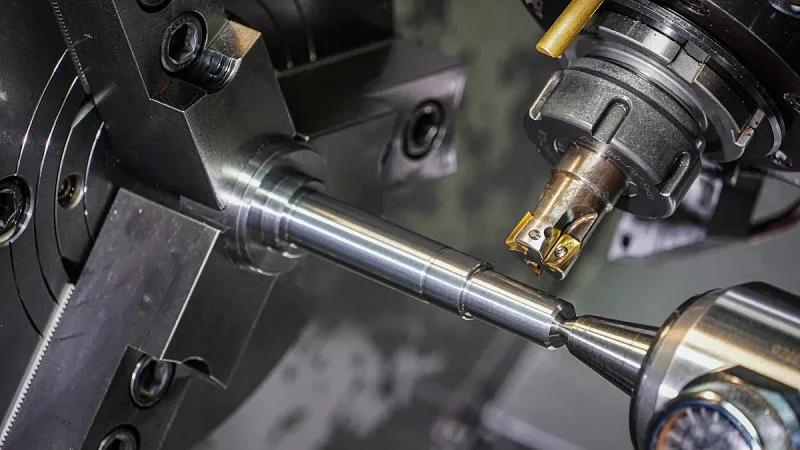
Las cámaras de detección son componentes críticos en herramientas para semiconductores, sensores aeroespaciales y diagnósticos médicos, donde la precisión y la fiabilidad son imprescindibles. Cada pieza debe encajar y funcionar a la perfección, y lograrlo comienza con el enfoque de fabricación adecuado. En el centro de este proceso se encuentra el mecanizado CNC de la cámara de detección, que combina técnicas sustractivas avanzadas (fresado, torneado, taladrado y rectificado) con materiales cuidadosamente seleccionados como aluminio, acero inoxidable, titanio y PEEK. Estas dos decisiones están estrechamente interconectadas. El entorno operativo de la cámara (ya sea vacío, presión o temperaturas extremas) determina la combinación óptima de método y material. El mecanizado CNC de la cámara de detección consiste en alcanzar ese delicado equilibrio para cumplir con los objetivos de rendimiento, coste y plazos de entrega. Entonces, ¿cómo elegir la combinación adecuada? Esta guía le acompaña en el proceso de toma de decisiones, ofreciendo consejos prácticos de diseño para la fabricación y opciones de acabado como el electropulido y el anodizado. Estos pasos finales garantizan la integridad del vacío y el acabado superficial liso que su aplicación requiere. La verdadera precisión comienza con decisiones informadas, empezando por el mecanizado CNC de la cámara de detección.
Procesos clave para el mecanizado CNC de la cámara de detección
El mecanizado CNC de cámaras de detección rara vez utiliza un solo proceso. La mayoría de las cámaras requieren varios pasos que trabajan en conjunto. Una pieza típica podría comenzar en una fresadora, pasar a un torno y finalizar con un taladrado de precisión. Realizar estos pasos en una sola configuración mantiene tolerancias estrictas y reduce los errores derivados del reajuste de la sujeción. Veamos los principales procesos que se utilizan.
Fresado de 5 ejes para geometrías complejas
Las cámaras de detección suelen tener formas complejas. Pensemos en cavidades internas, puertos angulares y paredes curvas. Una fresadora estándar de 3 ejes tiene dificultades con estas características. Sin embargo, una máquina de 5 ejes rota la herramienta o la pieza a lo largo de dos ejes adicionales. Esta flexibilidad permite que la fresa alcance zonas difíciles sin necesidad de mover la pieza de trabajo.
Cavidades y puertos internos
Las cavidades profundas suponen un verdadero desafío. Las herramientas largas tienden a doblarse y vibrar durante el corte. Esa vibración deja marcas en la superficie. El mecanizado de 5 ejes resuelve este problema de forma ingeniosa:
- Inclinar el husillo permite a los operarios utilizar fresas más cortas y rígidas que alcanzan cavidades profundas desde ángulos óptimos.
- Las herramientas más cortas se doblan menos y vibran mucho menos que las extensiones largas.
- El control simultáneo de múltiples ejes gestiona las presiones de corte de forma dinámica, evitando la deflexión estructural en piezas de aluminio de paredes delgadas.
- Este método mantiene el paralelismo geométrico y tolerancias estrictas de ±0.01 mm en carcasas de cavidad profunda.
¿El resultado? Superficies limpias y dimensiones precisas, incluso en zonas de difícil acceso.
Tolerancias estrictas en las superficies de sellado
Las superficies de sellado requieren una planitud excepcional. Una superficie deformada significa fugas. Punto. A veces, el fresado por sí solo no logra el acabado requerido. Ahí es donde entra en juego el rectificado. Consideremos un caso real en el que una superficie de sellado presentaba una deformación en forma de silla de montar 14 veces menos plana que la tolerancia requerida de ±0.0001. El fabricante descubrió que la superficie de referencia utilizada para el rectificado estaba deformada. Corregir esa superficie de referencia marcó la diferencia. La solución consistió en:
- Re-mecanizado de la cara de posicionamiento para corregir problemas de alineación.
- Devolución de piezas al cliente para su reparación.
- Realizar el rectificado frontal en una rectificadora de interiores en lugar de la rectificadora de superficies solicitada originalmente.
- Lograr superficies lisas que cumplieran con la exigente especificación de planitud de ±0.0001.
Esta historia demuestra por qué es importante la selección del proceso. El equipo y el enfoque adecuados convierten especificaciones imposibles en resultados rutinarios.
Torneado de precisión para piezas cilíndricas
No todos los componentes de la cámara de detección tienen forma cuadrada. Las bridas, los pasamuros y los cuerpos de los conectores son redondos. Estas piezas requieren un torneado de precisión en un torno CNC.
Bridas y pasamuros
Los pasamuros transmiten señales o energía a través de la pared de la cámara. Deben sellar perfectamente para cumplir su función. Los centros de torneado mecanizan estos ejes huecos con una precisión excepcional. El parámetro clave es la concentricidad: qué tan bien coincide el diámetro interior con el exterior.
Concentricidad y redondez
¿Por qué es tan importante la concentricidad? Consideremos un pasamuros giratorio con un sello de junta tórica dinámica:
- Los centros de torneado CNC logran tolerancias de concentricidad de 0.005 mm (0.0002 pulgadas) entre los diámetros interior y exterior.
- Cualquier oscilación durante la rotación provoca una compresión desigual en la junta tórica.
- La compresión desigual provoca fugas inmediatas en los sellos y un desgaste acelerado.
- La alineación perfecta entre el diámetro interior y el exterior garantiza que la pieza comparta un mismo eje de rotación.
Ese nivel de precisión evita costosos fallos en el futuro. Una mínima desalineación, imperceptible a simple vista, podría provocar una fuga de vacío que paralice toda una línea de producción.
Taladrado, roscado y fresado de roscas
Una vez que se tiene la forma principal, se unen los orificios y las roscas para formar la cámara. Estas operaciones parecen sencillas, pero requieren verdadera habilidad.
Patrones de pernos para el ensamblaje
Las cámaras se ensamblan mediante patrones de pernos de alta precisión. El espaciado entre los orificios debe coincidir perfectamente entre las bridas de acoplamiento. Incluso un pequeño error genera puntos de tensión. El taladrado de estos patrones en una máquina CNC garantiza que cada orificio se coloque exactamente donde debe. La máquina sigue el programa sin desviaciones, orificio tras orificio.
Rosca para montaje de sensores
Los sensores y medidores se enroscan en la pared de la cámara. Estas roscas deben fijar los componentes de forma segura, manteniendo el vacío. El fresado de roscas ofrece ventajas sobre el roscado tradicional. Produce roscas más resistentes con un mejor acabado superficial. Además, permite trabajar con materiales especiales con mayor facilidad. Para cámaras que utilizan piezas mecanizadas a medida, el fresado de roscas proporciona la flexibilidad necesaria para adaptarse a especificaciones de rosca inusuales.
En todos estos procesos, la detección de vibraciones desempeña un papel fundamental. Los modernos centros de mecanizado CNC monitorizan las vibraciones en tiempo real y ajustan automáticamente los parámetros de corte cuando detectan inestabilidad. Este enfoque proactivo previene defectos antes de que se produzcan, ahorrando tiempo y material.
NOBLE, un fabricante chino líder, aporta una amplia experiencia en el mecanizado CNC de cámaras de detección. Su equipo comprende la interrelación entre cada proceso. Combinan fresado, torneado, taladrado y rectificado en un mismo lugar. Esta integración se traduce en menos traspasos de personal, mejor comunicación y mayor precisión en cada componente que fabrican.
Los procesos que hemos descrito constituyen la base de la producción de cámaras. Cada uno aporta algo esencial. El fresado crea geometrías complejas. El torneado garantiza la precisión de las piezas redondas. El taladrado y el roscado unen todos los componentes. Dominar estos procesos le permitirá construir cámaras que funcionen a la perfección en los entornos más exigentes.
Selección de materiales para el mecanizado CNC de la cámara de detección
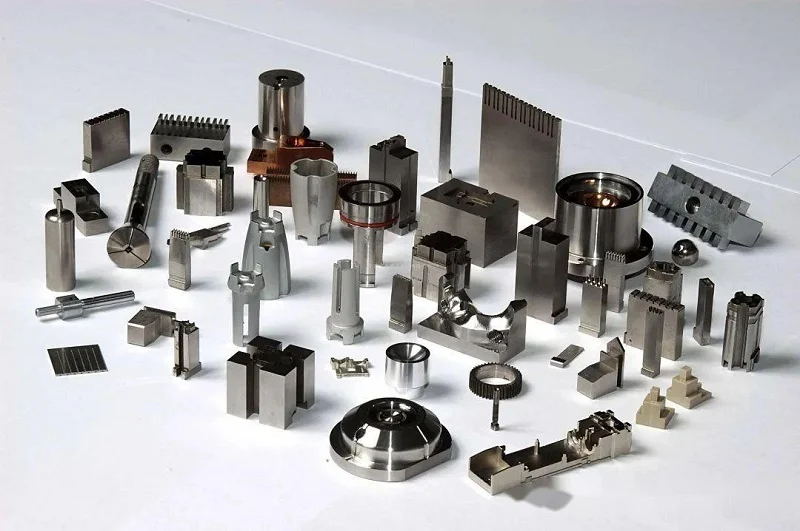
El entorno dentro de una cámara de detección mecanizada por CNC determina cada decisión sobre los materiales. Es necesario sopesar el nivel de vacío, los ciclos térmicos, la exposición a la corrosión y los límites de peso. Las diferentes condiciones requieren diferentes aleaciones. Algunas cámaras operan a ultra alto vacío, por debajo de 1 × 10⁻⁹ mbar. Otras alternan entre temperaturas criogénicas y ambiente. Algunas se enfrentan a productos químicos agresivos. Cada escenario apunta a una familia de materiales diferente. Analicemos las principales opciones y cuándo resulta más conveniente cada una.
Aleaciones de aluminio (6061, 7075)
El aluminio es uno de los materiales preferidos para cámaras donde el peso es un factor crítico. Pesa aproximadamente un tercio de lo que pesa el acero. Esta diferencia es importante al montar una cámara en una plataforma móvil o dentro de un satélite.
Ahorro de peso y conductividad térmica
Consideremos el aluminio 6061. Su densidad es de 2.70 g/cm³. Las secciones de acero son tres veces más pesadas. Aun con ese bajo peso, el 6061 con tratamiento térmico T6 ofrece una resistencia a la tracción superior a 290 MPa. Esto es suficiente para la mayoría de las aplicaciones estructurales. Su maquinabilidad es buena para el mecanizado CNC, lo que significa que se pueden crear geometrías complejas sin exceder el presupuesto de herramientas.
La conductividad térmica es otra gran ventaja. El aluminio presenta una conductividad de entre 160 y 190 W/m·K. En cámaras que generan calor durante su funcionamiento, esta conductividad permite disiparlo rápidamente. El acero inoxidable, en comparación, conduce mal el calor. Cuando el control de la temperatura es crucial, el aluminio suele ser la opción más acertada.
Preparación de superficies para servicio de vacío
La preparación de la superficie es crucial para el correcto funcionamiento del aluminio en vacío. Las superficies sin tratar atrapan gases y contaminantes. Se requieren tratamientos específicos para garantizar la compatibilidad con ultra alto vacío (UHV). El electropulido es una técnica eficaz, ya que elimina las irregularidades superficiales y crea una capa de óxido pasiva y lisa. Esto reduce la desgasificación y evita la adhesión de partículas en salas blancas. La precisión de estos tratamientos superficiales influye directamente en la capacidad de la cámara para mantener el vacío a lo largo del tiempo.
El mecanizado de acabado también es importante. El pulido de las zonas de sellado de las bridas hasta alcanzar una rugosidad Ra ≤ 0.8 μm garantiza un sellado hermético. A continuación, las cámaras se someten a un proceso de horneado. Calentar la cámara a 150–200 °C al vacío desorbe los gases atrapados. Este paso permite que la cámara alcance un nivel de ultra alto vacío (UHV) inferior a 1 × 10⁻⁹ mbar. La soldadura fuerte al vacío también puede ser útil, ya que une los componentes sin fundente, lo que minimiza los contaminantes residuales.
También se utilizan otras aleaciones de aluminio, como la 7075, pero requieren la misma preparación minuciosa de la superficie. El electropulido trata eficazmente ambas aleaciones, y los protocolos de limpieza validados evitan que la contaminación afecte a entornos de detección sensibles.
Acero inoxidable (304, 316L)
El acero inoxidable es la opción preferida cuando la resistencia a la corrosión y el rendimiento en ultra alto vacío son imprescindibles. Los grados 304 y 316L son los más utilizados en este caso.
Resistencia a la corrosión e idoneidad para ultra alto vacío (UHV)
Las formulaciones con bajo contenido de carbono, como el 304L y el 316L, minimizan los riesgos de desgasificación y contaminación. Esto las hace ideales para aplicaciones de ultra alto vacío (UHV). El acabado superficial también es importante. La combinación del electropulido con el tratamiento en horno de vacío reduce drásticamente la rugosidad superficial. Además, elimina la humedad y los hidrocarburos absorbidos. Esta combinación puede mejorar el vacío final entre uno y dos órdenes de magnitud.
Para cámaras que manejan gases corrosivos o ciclos de limpieza agresivos, el acero inoxidable 316L incorpora molibdeno para una mayor resistencia a la corrosión por picaduras. Esta pequeña adición de aleación marca una verdadera diferencia en la durabilidad.
Gestión del endurecimiento por deformación durante el mecanizado
El problema con el acero inoxidable radica en su rápido endurecimiento por deformación. Al mecanizar acero 304, el material se endurece justo en la zona de corte. Unos parámetros incorrectos dañan las herramientas. Existen métodos específicos para controlar este fenómeno durante el mecanizado CNC.
Utilice plaquitas afiladas con ángulos de ataque positivos. Estas cortan en lugar de arar. Mantenga velocidades de avance constantes superiores a 0.003 IPR. Nunca permita que la herramienta se detenga o roce. Esto provoca un endurecimiento por deformación rápido. La profundidad de corte debe mantenerse entre una y dos veces el radio de la punta. Esto mantiene el corte por debajo de la zona endurecida por deformación.
Reemplace las plaquitas antes de que se desafilen. Un filo desafilado acelera el endurecimiento superficial. Utilice refrigerante por inundación en cada operación. Para cavidades profundas, es esencial el refrigerante a alta presión a través del husillo. Mantenga velocidades de corte bajas, alrededor de 120 a 250 SFM para 304 con herramientas de carburo. Las plaquitas de carburo con recubrimiento de TiAlN o PVD soportan bien las altas temperaturas de corte. Elija plaquitas con una geometría de rompevirutas agresiva. Las virutas filamentosas indican que algo anda mal.
Metales y plásticos especiales
Algunas aplicaciones van más allá del aluminio y el acero inoxidable estándar. Ahí es donde entran en juego los materiales especiales.
Titanio y cobre para condiciones extremas
El titanio ofrece una combinación única de propiedades. Su conductividad térmica es de aproximadamente 21.9 W/m·K, un 50 % superior a la del acero inoxidable, aunque todavía muy inferior a la del aluminio. Su principal ventaja reside en su bajo coeficiente de dilatación térmica. Las uniones selladas con cerámica resisten ciclos térmicos repetidos de temperaturas criogénicas a ambiente sin fugas. Esta estabilidad dimensional es difícil de superar. Lograr este nivel de precisión en el ensamblaje final depende de la elección del material de partida adecuado.
Tanto el aluminio como el titanio son materiales no magnéticos. Esto es fundamental para entornos de detección sensibles donde la interferencia magnética podría arruinar las mediciones. En cuanto a la desgasificación de hidrógeno, ambos materiales alcanzan niveles de vacío entre uno y dos órdenes de magnitud superiores a los del acero inoxidable. Esto se debe a que contienen una cantidad significativamente menor de hidrógeno.
El cobre se utiliza en cámaras que requieren una conductividad térmica extrema. Es blando, por lo que es más difícil de mecanizar, pero para aplicaciones de alta temperatura, ningún otro material conduce mejor el calor.
PEEK para aislamiento y aplicaciones ligeras
El PEEK es un plástico de ingeniería que soporta el vacío sorprendentemente bien. Su baja emisión de gases evita la contaminación de los elementos detectores sensibles. En el diagnóstico médico, los sistemas de imagen de alto vacío dependen de componentes de PEEK para mantener su rendimiento durante la práctica clínica. La baja emisión de gases del PEEK también lo hace adecuado para componentes internos donde debe evitarse la contaminación. No es apto para recipientes a presión estructurales, pero para componentes internos y aislantes, es una excelente opción. Muchas piezas mecanizadas a medida para cámaras de detección utilizan PEEK, donde su baja emisión de gases resulta beneficiosa.
NOBLE cuenta con una amplia experiencia asesorando a sus clientes en la toma de decisiones sobre materiales. Su equipo comprende el comportamiento de cada aleación durante el mecanizado CNC en cámara de detección y qué tratamientos superficiales ofrecen los mejores resultados. Elegir el material adecuado desde el principio ahorra tiempo, dinero y retrabajo. Colaborar con alguien que conoce las ventajas y desventajas facilita la decisión.
Diseño para la maquinabilidad en el mecanizado CNC de cámaras de detección
Un buen diseño facilita la fabricación. Un mal diseño genera problemas. Esa es la idea central del diseño para la fabricación (DFM, por sus siglas en inglés). Al aplicar los principios de DFM desde el principio, se reducen los costos y los plazos de entrega. Además, se evitan defectos comunes como marcas de herramientas, rebabas y errores dimensionales.
Evitar la distorsión y el estrés
El metal retiene tensiones internas derivadas del proceso de fabricación. Al mecanizar el material, estas tensiones se liberan de forma desigual, lo que provoca la deformación de la pieza. Este problema afecta especialmente a los componentes de las cámaras de detección, ya que requieren tolerancias muy ajustadas.
La solución consiste en aliviar las tensiones en el momento preciso. Para el aluminio 6061, una secuencia probada funciona bien. Primero, se realiza un desbaste de la pieza. Luego, se aplica un tratamiento térmico para aliviar las tensiones. Finalmente, se realiza el mecanizado de acabado. Este paso intermedio permite que la estructura atómica del metal se estabilice antes de realizar los cortes finales. Las piezas mantienen su estabilidad dimensional durante la última pasada.
Para cámaras de alta precisión que deben mantener su exactitud durante años de servicio, pasos adicionales para aliviar la tensión, como el ciclo criogénico, pueden mejorar la estabilidad a largo plazo. Si bien el proceso requiere tiempo inicialmente, evita retrabajos posteriores.
El alivio de tensiones por vacío funciona de manera similar para los componentes de acero. La clave está en realizar este tratamiento después del mecanizado en bruto y antes del mecanizado final. De esta forma, el material no se desplazará al eliminar los últimos restos de material.
Optimización del acceso a las herramientas
El diseño determina la eficacia con la que la fresa puede alcanzar las características necesarias. Un acceso deficiente a la herramienta obliga a los operarios a recurrir a soluciones creativas que consumen tiempo y dinero.
Las cavidades profundas son las que causan más problemas. Una herramienta larga se dobla y vibra, dejando marcas y dañando el acabado superficial. Como regla general, se recomienda diseñar radios de esquina internos de al menos un octavo de la profundidad de la cavidad. Esto permite al operario utilizar una herramienta más corta y rígida que corta con precisión.
Las paredes delgadas carecen de rigidez. Se flexionan bajo la presión de corte, lo que provoca deformaciones y acabados deficientes. Aumente el espesor de la pared siempre que sea posible. Los socavados requieren fresas especiales tipo piruleta y trayectorias de herramienta complejas. Rediseñe la pieza para eliminarlos o divídala en varias partes.
La superposición de funcionalidades genera otro problema. Cuando las funcionalidades adyacentes están demasiado cerca, las herramientas estándar no caben entre ellas. Esto da como resultado herramientas más pequeñas y menos potentes, o bien, operaciones secundarias. Es importante dejar espacio entre cada funcionalidad.
Tolerancias para el ensamblaje funcional
Las decisiones sobre tolerancias influyen tanto en el coste como en el rendimiento. Unas tolerancias demasiado estrictas obligan a reducir la velocidad de mecanizado y a realizar pasos de inspección adicionales. Unas tolerancias demasiado amplias, donde se requiere precisión, provocan fallos en el montaje.
Aplique tolerancias estrictas solo donde la función lo requiera. Las superficies de sellado y las bridas de acoplamiento necesitan precisión. Los detalles estéticos no. Este enfoque práctico de diseño para el mecanizado CNC reduce los costos a la vez que mantiene la precisión que su aplicación exige.
El análisis de acumulación de tolerancias ayuda a comprender cómo se combinan las variaciones de las piezas individuales en un ensamblaje. Los métodos estadísticos modelan condiciones reales como los ciclos térmicos y los cambios de presión. Los estándares de la industria proporcionan un lenguaje coherente para comunicar los requisitos dimensionales entre los equipos.
La colaboración temprana entre los equipos de diseño, fabricación y calidad permite identificar los factores que influyen en los costos antes de que se conviertan en problemas. El diseño para la fabricación (DFM, por sus siglas en inglés) funciona mejor como un ciclo iterativo. Los prototipos y las versiones piloto perfeccionan el diseño continuamente. Cada ciclo mejora la capacidad de fabricación y reduce los residuos.
El objetivo es sencillo: crear piezas que se mecanicen con precisión, se ensamblen fácilmente y funcionen de forma fiable. Eso es lo que ofrece un diseño inteligente para el mecanizado CNC. Al combinar un diseño meticuloso con un mecanizado CNC experto en cámaras de detección, se obtienen componentes que cumplen las especificaciones desde el primer intento.
Postprocesamiento y acabado superficial del mecanizado CNC de la cámara de detección
Las piezas mecanizadas en bruto a menudo no cumplen con los requisitos de las pruebas de detección. Tras el mecanizado, quedan virutas, aceites y pequeñas rebabas adheridas a las superficies. El posprocesamiento elimina estos contaminantes y modifica la composición química de la superficie. Unos pasos de acabado adecuados determinan si una cámara mantiene el vacío, resiste la corrosión o libera partículas durante su uso.
Electropulido para acero inoxidable
El electropulido elimina una fina capa de metal mediante una reacción electroquímica. Este proceso alisa las pequeñas protuberancias y hendiduras de las superficies de acero inoxidable.
Reducción de la generación de partículas
Las superficies rugosas atrapan las partículas que se desprenden en el vacío durante el uso. El electropulido elimina las irregularidades donde se acumulan las partículas. La nueva superficie presenta menos puntos de adherencia. Para sistemas de ultra alto vacío, esta reducción es fundamental.
Lograr acabados tipo espejo
El proceso crea una superficie brillante y reflectante. Las superficies lisas tienen menor área, por lo que se adhieren menos moléculas de gas. Una menor adherencia se traduce en tiempos de vacío más rápidos y un mejor vacío final. Las superficies electropulidas también resisten la corrosión, ya que la capa de óxido rica en cromo se forma de manera uniforme.
Anodizado para aluminio
Las cámaras de aluminio reciben un tratamiento diferente. El anodizado crea una capa de óxido controlada mediante un proceso electrolítico.
Recubrimiento duro para resistencia al desgaste
El anodizado duro crea una capa de óxido muy resistente. El espesor del recubrimiento es significativamente mayor que el de la capa de óxido natural. Para piezas sometidas a un desgaste intenso y a contactos repetidos, como los revestimientos de las cámaras de combustión, este tratamiento prolonga considerablemente su vida útil. El proceso no altera las tolerancias dimensionales, por lo que las piezas de precisión mantienen su exactitud.
Capas superficiales no conductoras
Las capas anodizadas también bloquean la corriente eléctrica. La película de óxido detiene el flujo de corriente, evitando la corrosión galvánica entre diferentes metales. Esta propiedad resulta útil cuando las cámaras de aluminio se conectan con piezas de cobre o acero inoxidable.
Limpieza y Pasivación
Los tratamientos de acabado por sí solos no garantizan la limpieza. Cada cámara necesita una limpieza profunda antes de su uso.
Eliminación de contaminantes del mecanizado
El mecanizado deja residuos de fluidos de corte, virutas metálicas y desechos orgánicos. La limpieza húmeda los elimina mediante una secuencia cuidadosa, utilizando disolventes y ácidos adecuados, seguidos de enjuagues con agua desionizada y secado. Este proceso garantiza que la superficie quede libre de contaminantes.
Preparación para el servicio de alta pureza
En el caso del acero inoxidable, la pasivación se realiza después del electropulido. Este proceso crea una capa protectora estable y rica en cromo. En algunos casos, se puede utilizar la limpieza con plasma para eliminar depósitos resistentes in situ. El método específico depende del tipo de contaminación.
NOBLE integra estos servicios de acabado en su proceso de mecanizado CNC con cámara de detección. Su equipo realiza internamente el electropulido, el anodizado y la pasivación. Esta combinación garantiza la precisión y asegura que cada superficie cumpla con las especificaciones antes del envío.
NOBLE: Su socio para el mecanizado CNC de cámaras de detección

Encontrar al socio de fabricación adecuado marca la diferencia. Necesitas a alguien que comprenda tanto los materiales como los procesos que hemos comentado. Necesitas un equipo capaz de gestionar todo el proceso, desde el diseño hasta la pieza terminada. NOBLE cumple con ese requisito. Se especializan en el procesamiento de metales y plásticos, con capacidades que abarcan todo el ciclo de producción.
Capacidades integrales
NOBLE centraliza todos los procesos en un mismo lugar. Esto es más importante de lo que parece. Cuando el mecanizado, el acabado y el ensamblaje se realizan en diferentes instalaciones, las piezas se trasladan entre ellas. Cada traspaso implica un riesgo. Las piezas pueden dañarse durante el transporte. La comunicación puede fallar. Las tolerancias pueden variar. NOBLE elimina estos problemas al gestionar todo internamente.
Mecanizado y acabado internos
El núcleo de las operaciones de NOBLE reside en su departamento interno de mecanizado CNC. Cuentan con centros de fresado avanzados, tornos de precisión y equipos de rectificado. Sus maquinistas conocen el comportamiento de las aleaciones de aluminio y comprenden las particularidades del endurecimiento por deformación del acero inoxidable. Han ajustado los parámetros adecuados para el titanio y el PEEK.
Pero el mecanizado es solo una parte del proceso. NOBLE también realiza electropulido, anodizado y pasivación en las mismas instalaciones. Esta integración ofrece ventajas reales. Las piezas pasan de la línea de mecanizado a la de acabado sin salir del edificio. El equipo que mecanizó su componente también controla su tratamiento superficial. Saben exactamente lo que necesita la pieza porque ellos la fabricaron. Este enfoque de fabricación CNC de precisión garantiza que cada paso esté alineado con el siguiente.
El departamento de acabado aplica los mismos estándares rigurosos que la planta de mecanizado. El electropulido elimina las irregularidades superficiales del acero inoxidable. El anodizado crea capas protectoras de óxido en el aluminio. La pasivación prepara las piezas para un uso de alta pureza. Cada proceso se documenta y verifica antes de que las piezas avancen.
Servicios de ensamblaje de valor añadido
NOBLE va más allá de los componentes individuales. Su equipo puede ensamblar subsistemas completos. Se encargan de los patrones de pernos, la instalación de las juntas tóricas y el montaje de los sensores. Esto le evita tener que coordinar con múltiples proveedores. Un solo socio se responsabiliza de todo el ensamblaje.
El proceso de ensamblaje requiere una precisión excepcional. Las superficies de sellado deben permanecer limpias. Los sujetadores necesitan el par de apriete adecuado. Los componentes deben estar perfectamente alineados. Los técnicos de NOBLE siguen procedimientos detallados para cada tarea de ensamblaje. Verifican cada paso antes de pasar al siguiente. El resultado es un producto terminado, listo para su uso.
Sistemas de calidad certificados
Las certificaciones de calidad indican que un fabricante se toma en serio el cumplimiento de las normativas. NOBLE cuenta con importantes certificaciones que demuestran su compromiso.
Manejo de calidad Cumplimiento
La certificación de NOBLE significa que siguen procesos uniformes para cada pedido. Realizan un seguimiento de los materiales, documentan las inspecciones y mantienen la trazabilidad durante toda la producción.
Esta certificación es fundamental para las piezas mecanizadas a medida. Al solicitar un componente para la cámara de detección, es esencial tener la certeza de que cumplirá con las especificaciones en todo momento. El sistema detecta los problemas a tiempo, evita que los defectos lleguen a los clientes y garantiza la precisión que exige el trabajo de detección.
Certificación de dispositivos médicos
Los diagnósticos médicos requieren controles aún más estrictos. NOBLE cuenta con una certificación que satisface las necesidades específicas de la fabricación de dispositivos médicos. Esta certificación hace hincapié en la gestión de riesgos, la validación y la trazabilidad.
Esto significa que sus procesos cumplen con los rigurosos estándares de la industria médica. Las cámaras de detección utilizadas en los equipos de diagnóstico deben funcionar a la perfección. Los resultados para el paciente dependen de lecturas precisas. El sistema de calidad certificado de NOBLE ayuda a garantizar la fiabilidad de dichas lecturas. Esta misma disciplina beneficia también a los clientes de los sectores de semiconductores y aeroespacial.
Al asociarse con NOBLE, obtiene mucho más que un taller mecánico. Obtiene un fabricante integral con sistemas de calidad certificados y capacidades completas. Esta combinación le brinda la precisión y confiabilidad que requiere el mecanizado CNC de su cámara de detección.
La elección del método de mecanizado CNC adecuado para la cámara de detección comienza con el entorno operativo. El nivel de vacío, la temperatura y la presión determinan el material idóneo. Este material, a su vez, define los procesos más apropiados. El aluminio es ideal para diseños que requieren un peso mínimo. El acero inoxidable soporta condiciones corrosivas. El titanio resiste ciclos térmicos extremos.
Pero el éxito va más allá de elegir un material o una máquina. La verdadera precisión reside en la sinergia entre un diseño bien pensado, las propiedades del material y la habilidad de fabricación. Cada decisión influye en la siguiente. Por eso, asociarse con un fabricante experimentado es fundamental. NOBLE reúne bajo un mismo techo tanto la experiencia en materiales como el dominio de los procesos. Sus sistemas de calidad certificados garantizan que cada pieza cumpla con las especificaciones. Su proceso de acabado interno proporciona la calidad superficial que su cámara requiere.
A medida que avanzan la tecnología de mecanizado CNC y la ciencia de los materiales, los diseños de cámaras de detección mecanizados por CNC seguirán superando los límites. Trabajar con un socio que se mantiene actualizado le permitirá estar preparado para el futuro.
Preguntas frecuentes de Mecanizado CNC de la cámara de detección
¿Cómo puedo elegir entre aluminio y acero inoxidable?
El entorno operativo determina cuál utilizar. El aluminio es adecuado para diseños ligeros con altas temperaturas. El acero inoxidable funciona mejor con gases corrosivos y vacío muy elevado. En primer lugar, considere el nivel de vacío, los cambios de temperatura y la exposición a productos químicos. Estos tres factores reducen rápidamente las opciones.
¿Qué niveles de tolerancia puedo esperar?
Las modernas máquinas de 5 ejes pueden mantener una precisión de ±0.01 mm en cavidades complejas. El rectificado permite obtener superficies de sellado planas con una precisión de ±0.0001 pulgadas. El torneado de precisión mantiene la concentricidad dentro de 0.005 mm. Esta precisión se logra realizando todos los procesos en una sola configuración.
¿Es el PEEK adecuado para componentes estructurales de cámaras?
El PEEK es ideal para componentes internos y aislantes, no para recipientes a presión. Presenta baja emisión de gases, aislamiento eléctrico y es ligero. Los metales siguen siendo la mejor opción para componentes estructurales. Utilice PEEK donde necesite aislamiento o reducción de peso sin necesidad de soportar cargas pesadas.
¿Cómo puedo evitar la deformación en diseños de cámaras de paredes delgadas?
Primero, mecanice la pieza en bruto. Luego, aplique un tratamiento térmico para aliviar tensiones. Para el aluminio 6061, utilice un tratamiento térmico de alivio de tensiones. Después, realice el mecanizado final. Pasos adicionales de alivio de tensiones, como el ciclo criogénico, pueden mejorar la estabilidad de las cámaras de alta precisión. Este orden evita la deformación durante los cortes finales.
¿Cuándo se hace necesario el electropulido?
El electropulido es necesario para el funcionamiento en condiciones de ultra alto vacío. Elimina las irregularidades superficiales donde se acumulan las partículas y crea una capa de óxido lisa y rica en cromo. Si su cámara opera por debajo de 1 × 10⁻⁹ mbar, el electropulido es indispensable. Para usos menos exigentes, la limpieza estándar podría ser suficiente.
¿Qué acabado superficial funciona mejor para sellar superficies?
Pulir las zonas de sellado de la brida hasta alcanzar una rugosidad Ra ≤ 0.8 μm para obtener un sellado hermético. Esta regla de mecanizado CNC para cámaras de detección se aplica tanto al aluminio como al acero inoxidable. Cuando las tolerancias de planitud son muy estrictas, el rectificado proporciona acabados aún más finos. Adapte el acabado a sus necesidades de vacío.
¿Cómo mantiene NOBLE la calidad en diferentes sectores?
NOBLE posee las certificaciones de gestión de calidad pertinentes. Su mecanizado y acabado internos eliminan los riesgos asociados al traslado de piezas entre talleres. Cada proceso está documentado y verificado. Esta integración del mecanizado CNC garantiza resultados consistentes para clientes de los sectores de semiconductores, aeroespacial y médico.







