Introducción
Hoy en día, si visitas cualquier fábrica, verás plástico por todas partes. Está en los salpicaderos de los coches, en los dispositivos médicos y en las fundas de los teléfonos. Este material es fundamental hoy en día.
Pero esto es lo que la gente suele pasar por alto. Una pieza de plástico no es simplemente una forma que se obtiene de un molde. Es el resultado de tres decisiones clave. Primero, se elige el material base. Luego, se busca la manera de hacerlo más resistente. Finalmente, se decide qué tratamiento superficial necesita para soportar las condiciones reales. Si se omite alguna de estas decisiones, la pieza falla.
Esta guía abarca los tres aspectos. Aprenderás a seleccionar el plástico adecuado, conocerás los métodos para aumentar su resistencia y comprenderás los pasos de acabado que determinan la durabilidad de una pieza.
Comprender las materias primas plásticas
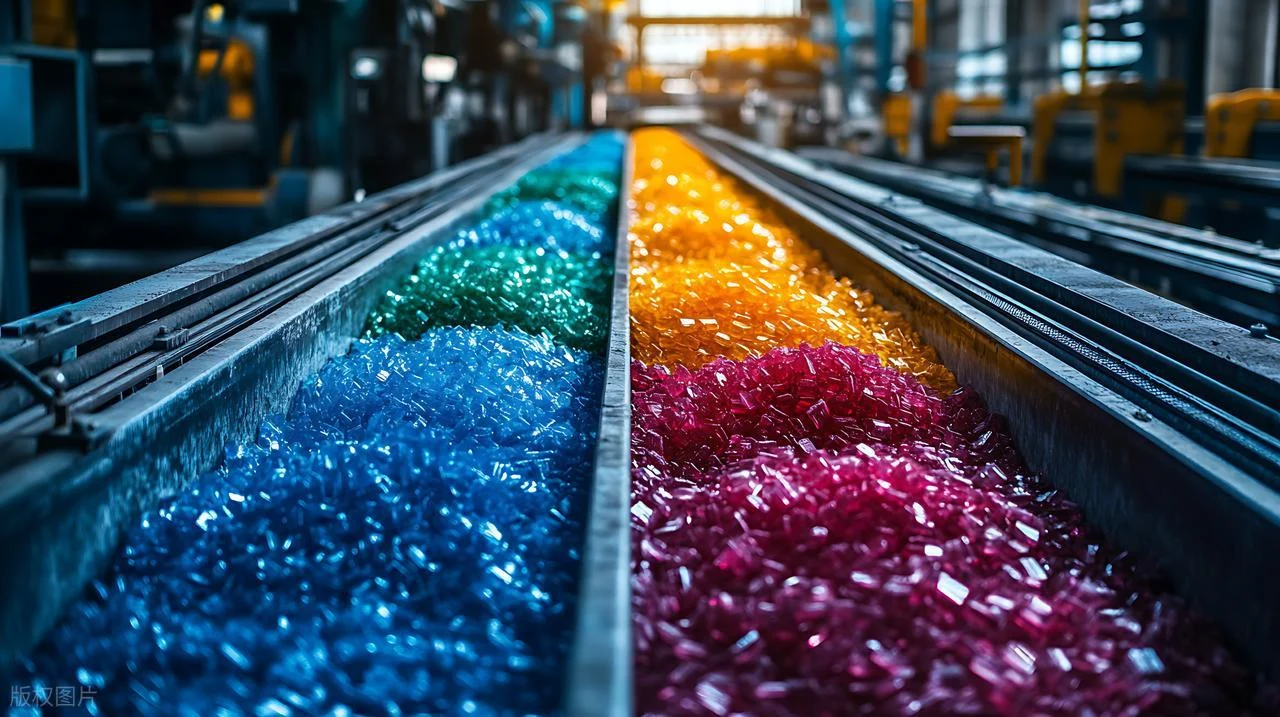
Empecemos por lo que realmente compras. El plástico no llega como piezas terminadas. Llega en bolsas o cajas como piezas pequeñas y sólidas.
¿Qué son las materias primas del plástico?
Estás comprando polímeros. Imagínalos como largas cadenas de unidades químicas repetitivas. Los enlaces individuales se llaman monómeros. Si unes suficientes monómeros, obtienes un plástico.
La forma física influye en cómo la procesas. Verás tres tipos.
- Gránulos Son trozos pequeños e irregulares. Son comunes en el moldeo por inyección.
- Beads Son esferas diminutas y uniformes. Fluyen y se empaquetan de forma consistente.
- Polvos Son polvos finos. Se utilizan para el moldeo rotacional o como aditivos.
Las dos principales clasificaciones de plásticos
Aquí se encuentra la primera bifurcación importante. Los plásticos se dividen en dos familias según su reacción al calor.
- Termoplásticos ablandar Se funden al calentarse y se endurecen al enfriarse. Este proceso se puede repetir una y otra vez: fundirlos, moldearlos, molerlos y volver a fundirlos. Esto los hace reciclables. Ejemplos comunes: ABS, polipropileno, nailon.
- Termostatos someterse Un cambio químico permanente durante el curado. Una vez endurecidos, no se pueden volver a fundir. Si se calientan demasiado, se carbonizan o se queman. Esto les confiere una excelente resistencia al calor y estabilidad. Ejemplos comunes: epoxi, fenólico, melamina.
Aquí se muestra cómo se comparan uno al lado del otro.
| Propiedad | Termoplásticos | Termostatos |
| Respuesta al calor | Suavizar de forma reversible | Descomponerse irreversiblemente |
| Reciclabilidad | Se puede volver a fundir y reutilizar. | No se puede volver a fundir. |
| Estructura molecular | Cadenas lineales o ramificadas | Red reticulada |
| Resistencia química | Varía según el material | En general excelente |
| Aplicaciones principales | Bienes de consumo, embalajes | Componentes eléctricos, adhesivos |
| Procesabilidad | El moldeo por inyección, extrusión | Moldeo por compresiónfundición |
La elección entre ambos materiales determina el resto del proceso. Opte por un termoplástico si necesita un alto volumen de producción y que la pieza sea reciclable. Elija un termoestable si la pieza se someterá a altas temperaturas o requiere rigidez permanente.
Tipos comunes de resinas plásticas y sus propiedades
Seamos específicos. No basta con elegir "plástico". El tipo que elijas determina por completo el rendimiento y la fabricación de la pieza. Aquí te mostramos los tipos más comunes.
Polietileno (PE)
Este es el caballo de batalla. Viene en dos grados principales.
- HDPE is De alta densidad. Es rígido, resistente y a prueba de productos químicos. Piensa en envases de leche, botellas de detergente y depósitos de combustible.
- LDPE is De baja densidad. Es flexible, suave y resistente. Piensa en botellas exprimibles, bolsas de plástico y film retráctil.
Polipropileno (PP):
Este material se encuentra por todas partes en la industria automotriz y médica. Soporta flexiones repetidas sin romperse, lo que se conoce como resistencia a la fatiga. La vida depende de los frascos de pastillas. Úselo. Además, resiste la mayoría de los productos químicos. Usos comunes: piezas interiores de automóviles, jeringas médicas, envases de alimentos.
El cloruro de polivinilo (PVC)
El PVC es versátil porque se puede formular de dos maneras.
- Rígido PVC is Fuerte y resistente a la intemperie. Se utiliza para tuberías, marcos de ventanas y revestimientos.
- PVC flexibleContiene plastificantes. Se utiliza para tubos, aislamiento de cables y cuero sintético.
Tereftalato de polietileno (PET)
Este material es conocido por su uso en botellas de agua. Se valora por dos razones: su transparencia cristalina y su excelente capacidad para proteger contra la humedad y el oxígeno, por lo que se utiliza en envases de alimentos y bebidas. También se emplea en fibras de poliéster.
Poliestireno (PS)
Dos formas muy diferentes.
- Rígido PS is Duro, transparente y quebradizo. Piensa en cubiertos desechables, cajas de CD y envases transparentes.
- PS espumadoSe expande para convertirse en poliestireno expandido. Aislamiento, embalaje, vasos de café.
Plásticos de ingeniería: PC y ABS
Estos productos van más allá de los plásticos convencionales. Ofrecen un mejor rendimiento mecánico y térmico.
- Policarbonato (PC):Es increíblemente resistente y transparente. Se utiliza para vidrio antibalas, gafas de seguridad y componentes electrónicos.
- ABS is Rígido, resistente a los impactos y fácil de moldear. Se utiliza para molduras de automóviles, carcasas de electrodomésticos y piezas de LEGO.
Aquí tienes una tabla resumen para compararlos directamente.
| Material | Propiedades clave | Aplicaciones comunes |
| HDPE | Rígido, resistente y a prueba de productos químicos. | Jarras de leche, depósitos de combustible, tablas de cortar |
| LDPE | Flexible, suave, resistente | Bolsas, botellas exprimibles, tubos |
| PP | Resistente a la fatiga, resistente a los productos químicos. | Bisagras vivas, jeringas médicas, autopartes |
| PVC rígido | Fuerte y resistente a la intemperie. | Tuberías, marcos de ventanas, revestimientos |
| PVC flexible | Suave, flexible | Aislamiento de cables, tubos médicos |
| PET | Propiedades de barrera claras y buenas | Botellas, envases de alimentos, fibras de poliéster |
| Poliestireno (rígido) | Duro, transparente, quebradizo | Cubiertos, estuches para CD, contenedores |
| Poliestireno (espuma) | Ligero, aislante | Embalaje, vasos de café, aislamiento |
| Polycarbonate | Resistente, transparente | Gafas de seguridad, electrónica y acristalamiento |
| ABS | Rígido, resistente a los impactos. | Embellecedores de automóviles, carcasas de electrodomésticos, juguetes |
El cambio hacia materias primas sostenibles
Las cosas están cambiando. Ahora tienes nuevas opciones más allá de los plásticos vírgenes derivados de combustibles fósiles.
- De base biológica plástica come Procedente de fuentes renovables. El PLA se fabrica a partir de maíz o caña de azúcar y es compostable en instalaciones industriales. Otras son soluciones de sustitución directa: químicamente idénticas a los plásticos convencionales, pero de origen biológico. Se procesan de la misma manera en los equipos existentes.
- Reciclado plástica son Ganando terreno. El material reciclado posconsumo proviene de objetos usados y desechados. El material reciclado posindustrial proviene de desechos de fábrica: bebederos, coladas y piezas rechazadas. Ambos reducen los residuos y la huella de carbono.
El futuro apunta hacia la diversificación de fuentes. Materiales vírgenes para aplicaciones críticas donde la pureza y el rendimiento son imprescindibles. Materiales reciclados para todo lo demás. Opciones de base biológica donde la gestión de residuos al final de su vida útil forma parte del diseño. Su elección implica cada vez más la sostenibilidad, además del rendimiento y el coste.
Cómo mejorar las propiedades del plástico durante la producción
Analicemos cómo se modifica realmente el material. No se trata de elegir un plástico diferente al azar, sino de tomar un polímero base y alterar fundamentalmente su comportamiento.
Estrategias de modificación de materiales
Refuerzo de fibra para mayor resistencia y resistencia al calor.
Se añaden fibras para que el plástico sea más resistente y rígido. Las fibras soportan la carga y el plástico las mantiene en su lugar.
- Vidrio fibras son La opción estándar. Son económicos y eficaces. Si se añade un 30 % de fibra de vidrio al nailon, se duplica su resistencia y se mejora drásticamente su resistencia al calor. Esto se observa en ventiladores de automóviles, carcasas de herramientas eléctricas y componentes del compartimento del motor.
- Carbono fibras son Para trabajos de alta gama. Son más rígidos, ligeros y resistentes que el vidrio. Además, conducen la electricidad. Se utilizan en la industria aeroespacial, artículos deportivos y cualquier aplicación donde cada gramo cuenta.
- Naturales fibras, San Pancho El lino o cáñamo está ganando terreno. Son renovables, ligeros y proporcionan buena rigidez. Se utilizan en paneles interiores de automóviles y productos de consumo donde la sostenibilidad es un factor clave.
Un aspecto crucial a tener en cuenta: los plásticos reforzados con fibra son anisotrópicos. Esto significa que son más resistentes en la dirección en que se alinean las fibras y más débiles en la dirección transversal al flujo. Es fundamental tener esto en cuenta al diseñar.
Adición de material de relleno para mayor rigidez y estabilidad.
Los rellenos son diferentes de las fibras. Suelen ser partículas pequeñas, no hebras largas. No generan la misma resistencia direccional.
- Mineral rellenos San Pancho El talco, la mica y el carbonato de calcio son comunes. Son baratos y abundantes.
- Las ventajas son evidentes. Aumenta la rigidez. Mejora la estabilidad dimensional: la pieza se contrae menos y de forma más uniforme. Reduce la deformación.
- A diferencia de las fibras, los plásticos con relleno mineral son mayoritariamente isótropos. Sus propiedades son similares en todas las direcciones. Esto simplifica el diseño.
Mezcla de polímeros para mayor resistencia
A veces se mezclan dos polímeros. Cada uno aporta su mejor característica.
Tomemos como ejemplo el PLA, que es biodegradable pero quebradizo. Si lo mezclamos con PBAT, un bioplástico flexible, el resultado es un material más resistente y flexible que, además, es compostable.
Hay un inconveniente. Muchos polímeros no se mezclan bien; se separan como el aceite y el agua. Aquí es donde entran en juego los compatibilizadores. El ADR es un ejemplo. Actúa como un puente químico, uniendo los diferentes polímeros para que formen una mezcla estable.
Otra técnica avanzada crea cristalitos estereocomplejos. Esto implica mezclar dos formas del mismo polímero con diferentes estructuras moleculares. Estas se unen, creando un material con una resistencia al calor mucho mayor que la que tendrían por separado.
Para lograr flexibilidad, se añaden plastificantes. Estas pequeñas moléculas se interponen entre las cadenas de polímero, permitiendo que se deslicen unas sobre otras. Esto convierte el PVC rígido en tubos flexibles.
Aditivos especializados para la resistencia a la corrosión
Los plásticos no se oxidan. Pero los componentes metálicos cercanos sí. Los aditivos especiales solucionan este problema.
- Inhibidores de corrosión migratorios (MCI)Se añaden al plástico. Migran lentamente a la superficie y protegen las piezas metálicas adyacentes de la oxidación. Se utilizan en conectores de automoción y carcasas electrónicas.
- Ácido carroñeros, San Pancho La hidrotalcita protege el plástico. En las poliolefinas, los residuos de catalizador pueden generar ácidos durante el procesamiento. Estos aditivos los neutralizan, evitando la degradación del plástico y la corrosión de los equipos de procesamiento.
Edición molecular avanzada
Esta es la frontera. En lugar de simplemente añadir sustancias al plástico, los investigadores están modificando las propias moléculas del polímero.
Las técnicas químicas de “edición de polímeros” pueden transformar los residuos plásticos en materiales totalmente nuevos. Un ejemplo: convertir plásticos duros y rígidos en materiales blandos y elásticos con propiedades completamente diferentes.
Esto aún no se comercializa a gran escala. Pero apunta a un futuro en el que el plástico no solo se recicla, sino que se transforma en materiales de mayor valor que los originales.
Técnicas de diseño y procesamiento
Cambiemos de enfoque. Los cambios de material son una cosa, pero la forma en que se da forma a la pieza y cómo se opera la máquina son igual de importantes. A veces, incluso más.
Diseño inteligente de piezas para una resistencia inherente
Un buen diseño aporta solidez desde el principio. No necesitas paredes más gruesas, sino una geometría más inteligente.
- Costillas y refuerzos son Tus primeras herramientas. Una nervadura es una pared delgada que se añade para reforzar una superficie mayor. Aporta rigidez sin aumentar demasiado el grosor. Los refuerzos son soportes triangulares en las esquinas. Refuerzan contra las fuerzas de flexión. El principio es simple: usa la forma, no el volumen.
- Filetes y radios Curvas en las esquinas interiores. Las esquinas afiladas concentran la tensión. Bajo carga, es ahí donde comienzan las grietas. Un radio distribuye esa tensión sobre un área mayor. La pieza dura más. Siempre redondee las esquinas.
- Pared grosor Control. Las secciones gruesas se enfrían lentamente y se contraen más. Esto crea marcas de hundimiento en la superficie. Son antiestéticas y pueden indicar la presencia de huecos internos. Mantenga las paredes lo más uniformes posible. Si necesita realizar una transición, hágalo gradualmente.
Aquí tienes una comparación visual. Imagina dos soportes. Uno tiene esquinas interiores afiladas, paredes gruesas e irregulares y carece de nervaduras. Bajo carga, se agrieta en la esquina y se aprecian hundimientos en la superficie. El otro tiene radios amplios, un grosor de pared uniforme y nervaduras estratégicamente ubicadas. Soporta la misma carga sin fallar y tiene un acabado impecable. El mismo material. Mejor diseño.
Refuerzo estructural avanzado
A veces, unas costillas básicas no son suficientes. Necesitas un rendimiento extremo.
- Alambre de acero de alta resistencia de contacto incrusta Las hebras metálicas se insertan directamente en el plástico durante el moldeo. El acero soporta las cargas de tracción. El plástico proporciona forma y resistencia a la corrosión. Se utiliza en correas de distribución para automóviles y mangueras de alta presión.
- Nanojaula tridimensional de nanotubos de carbono. la tecnología is Un nivel superior. Los nanotubos de carbono forman una red tridimensional en todo el plástico. Esto crea un material con una resistencia y conductividad increíbles. Las investigaciones demuestran que estos compuestos pueden alcanzar una resistencia a la llama cercana a los 1000 °C manteniendo su integridad estructural. Aún no es común, pero llegará.
Pretratamientos superficiales para mejorar las propiedades
La superficie importa. Muchos plásticos son químicamente inertes. La pintura no se adhiere. El pegamento no pega. Hay que cambiar eso.
- Plasma el mismo día. usos Gas ionizado. Limpia la superficie a nivel molecular. Y lo que es más importante, añade grupos químicos funcionales que crean puntos de unión. El resultado es una superficie preparada para adhesivos o recubrimientos. De uso común en dispositivos médicos y electrónicos.
- Corona el mismo día. usos Electricidad de alto voltaje. Genera una descarga que oxida la superficie del plástico, aumentando así su energía superficial. Las tintas, pinturas y adhesivos se adhieren mejor y permanecen fijos. Se utiliza ampliamente en películas y envases de plástico.
- Llama el mismo día. pasa La pieza se somete a una llama controlada. El calor elimina los contaminantes. La oxidación modifica la química de la superficie. Es rápido. Cubre grandes áreas. Se utiliza para piezas de automóviles y contenedores antes de la impresión o pintura.
Los tres métodos cumplen la misma función: transforman una superficie plástica inerte en una que admite recubrimientos. Sin este paso, la pintura se descascara y el adhesivo falla. Con él, la unión es duradera.
Técnicas de postprocesamiento para piezas de plástico
¿Qué es el postprocesamiento y por qué es importante?
El posprocesamiento abarca todo lo que se hace después de que el plástico se haya moldeado. La etapa de moldeo crea el lienzo en blanco. El posprocesamiento lo convierte en un producto terminado.
Los objetivos varían según la pieza. A veces se trata de la estética: lograr una superficie lisa y brillante. Otras veces, de la funcionalidad: añadir un recubrimiento resistente a los productos químicos. Y otras veces, del ensamblaje: crear una superficie donde el pegamento se adhiera bien. Todo es importante. Si se omite el posprocesamiento, se obtiene una pieza tosca e inacabada que no funcionará correctamente.
Acabado superficial y estética
Aquí es donde se consigue que la pieza parezca algo que el cliente quiera tocar y usar.
Recubrimiento y pintura
La pintura hace algo más que añadir color. Protege el plástico que hay debajo.
- Secado pintura is el estándar. Las pistolas automáticas aplican una fina niebla de pintura. Se utiliza para molduras de automóviles, carcasas de componentes electrónicos y bienes de consumoConstante y rápido.
- Sumerja el recubrimiento sumerge La pieza se recubre con pintura líquida. Cubre todo de manera uniforme, incluso formas complejas. Se utiliza para mangos de herramientas, empuñaduras y piezas que requieren una cobertura completa.
- protección UV revestimientos bloquear Luz solar. Sin ella, muchos plásticos amarillean y se agrietan al aire libre. Un recubrimiento UV transparente prolonga considerablemente la vida útil de las piezas.
- Resistente a los arañazos revestimientos add dureza. Las lentes de policarbonato y las pantallas de los teléfonos las utilizan. El revestimiento es el que soporta el desgaste, no el plástico blando que hay debajo.
Pulido de vapor
El vapor de disolvente puede hacer lo que el lijado no puede.
Se expone la pieza al vapor de un disolvente como la acetona o el cloruro de metileno. El vapor se condensa en la superficie y disuelve ligeramente la capa exterior. La tensión superficial la alisa a medida que se endurece.
Funciona mejor en ABS, policarbonato y acrílico. El resultado es un acabado brillante, similar a un espejo. Las piezas transparentes se vuelven más nítidas. Los arañazos superficiales desaparecen. Al no tener contacto mecánico, evita la entrada de polvo y la contaminación.
Recubrimiento metálico
Puedes conseguir que el plástico tenga el aspecto y el comportamiento del metal.
- galvanoplastia usos Se utiliza electricidad para depositar iones metálicos en la superficie. Pero el plástico no conduce la electricidad. Por lo tanto, primero se aplica una capa conductora y luego se realiza el galvanizado. El plástico cromado está presente en todas partes: parrillas de automóviles, grifos, embellecedores de electrodomésticos.
- sin electrodos enchapado usos Reacciones químicas en lugar de electricidad. Deposita el metal de manera uniforme, incluso en formas complejas y dentro de orificios. Este proceso de niquelado proporciona resistencia al desgaste y una base para recubrimientos posteriores.
- El resultado es una pieza de plástico con propiedades superficiales metálicas. Ligera como el plástico, brillante como el metal. Se utiliza para molduras decorativas y componentes funcionales que requieren conductividad o resistencia al desgaste.
Impresión y etiquetado
La información debe ir en la pieza. Controles, logotipos, instrucciones.
- Pad impresión transferencias Imprime con tinta mediante una almohadilla de silicona suave. Permite imprimir sobre superficies irregulares, curvas o texturizadas. La almohadilla se adapta a la forma. Se utiliza para teclas de teclado, dispositivos médicos y juguetes.
- Pantalla impresión empuja Tinta aplicada mediante una plantilla de malla. Funciona en superficies planas o ligeramente curvas. Proporciona impresiones gruesas, opacas y duraderas. Se utiliza para paneles de control, placas de identificación y contenedores.
- Transferencia de calor etiquetado se aplica Diseño preimpreso mediante calor y presión. La etiqueta se adhiere permanentemente al plástico. Gran detalle y a todo color. Se utiliza para envases de cosméticos, electrónica de consumo y artículos deportivos.
Cada método tiene su función. Elija el que mejor se adapte a la geometría de la pieza, el volumen de producción y la permanencia que se requiera para el marcado.
Preparación de superficies y modificación de texturas
Granallado (chorro de perlas)
Se bombardea la pieza con pequeñas partículas a presión. El tipo de medio influye en el resultado.
- Arenayo soy Agresivo. Elimina la suciedad incrustada y limpia los recubrimientos antiguos. Úselo en piezas resistentes.
- Vidrio rosario son Suave. Limpia sin eliminar el material base. Deja un acabado liso y satinado.
- Walnut conchas son Suave. No daña las superficies. Ideal para limpiar moldes o piezas delicadas.
Las aplicaciones son sencillas. Limpiar los residuos. Crear un acabado mate uniforme. O bien, crear una superficie rugosa para que la pintura y el pegamento se adhieran mejor.
Tumbling
Se coloca un lote de piezas pequeñas en un barril o recipiente vibratorio. El material abrasivo y las piezas se frotan entre sí.
- Vibratorio cayendo usos Una tina vibratoria. Las piezas y el material abrasivo se mueven en un flujo constante. Ideal para desbarbar, redondear bordes y alisar superficies.
- Rotary cayendo usos Un tambor giratorio. Más lento pero más agresivo. Funciona para lotes grandes.
El resultado es uniforme en todas las piezas. Sin rebabas. Bordes afilados redondeados. Superficie con acabado homogéneo. Ideal para grandes volúmenes de componentes pequeños.
Métodos de ensamblaje y unión
Técnicas de soldadura de plásticos
Puedes soldar plástico como si fuera metal. El calor y la presión fusionan las piezas.
- Ultrasónico soldadura usos Vibración de alta frecuencia. Las piezas rozan entre sí en la línea de unión. La fricción genera calor. El plástico se funde y se adhiere. El ciclo dura segundos. Sin adhesivos ni fijaciones.
- Vibración soldadura usos Movimiento lineal. Una pieza vibra contra la otra bajo presión. La fricción funde la interfaz. Se utiliza para piezas grandes, como los colectores de admisión de automóviles.
- Plato caliente soldadura prensas Coloca las piezas contra una placa caliente. Las superficies se funden. La placa se retrae. Las piezas se presionan entre sí y se enfrían. Sencillo, fiable y funciona con muchos plásticos.
Así es como se comparan.
| Método | Uso recomendado | Tiempo del ciclo | Costo de equipo | Diseño de juntas |
| Ultrasónico | Piezas pequeñas, uniones de precisión | segundos 1-3 | Moderado | Se necesita director de energía |
| Vibración | Piezas grandes, formas irregulares | segundos 5-15 | Alto | superficies de acoplamiento planas |
| Plato caliente | Geometrías simples, de cualquier tamaño. | segundos 10-30 | Moderado | Área de contacto plana |
Pegamento adhesivo
A veces, soldar no funciona. Con diferentes tipos de plástico. Con piezas de plástico unidas a metal. Con formas complejas. En esos casos, se utiliza pegamento.
- epoxis son Fuerte y con gran capacidad de relleno. Dos componentes que se mezclan y curan. Uniones estructurales duraderas.
- cianoacrilatos son Pegamentos instantáneos. Secan en segundos con la humedad. Ideales para ensamblajes pequeños y reparaciones rápidas.
- Estructural acrílicos son Resistente y flexible. Adhiere superficies aceitosas sin necesidad de una limpieza a fondo. Se utiliza en el montaje de automóviles e industria.
La clave está en la preparación de la superficie. Limpie las piezas. A veces, lije ligeramente la superficie. A menudo, utilice una imprimación. Los adhesivos necesitan una superficie que facilite la adhesión.
Fijación mecánica
A veces, solo necesitas un tornillo o una abrazadera.
- Ajustes a presión son Integrado en la pieza. Los brazos flexibles se fijan en su lugar. El montaje es rápido. No se necesitan herramientas ni piezas adicionales.
- Tornillos y pernos necesite Protuberancias en el plástico. Diseñe las protuberancias con suficiente material alrededor del orificio. De lo contrario, el plástico se agrietará.
- Remaches son Permanente. Fácil de instalar. Se utiliza donde no se requiere desmontaje.
- Insertos go Se insertan en el plástico después del moldeo. Proporcionan roscas metálicas que resisten el montaje repetido. El remachado térmico o la inserción ultrasónica son métodos comunes.
Cada método tiene su utilidad. Soldar para uniones permanentes sin material adicional. Pegar para materiales diferentes o geometrías complejas. Sujetar cuando se necesita desmontar posteriormente. Elija según su volumen de producción y requisitos de servicio.
Mejora de la propiedad funcional
Recocido
Tras el moldeo, los plásticos retienen tensiones internas. Las moléculas quedan fijadas, estiradas y deformadas. Con el tiempo, esas tensiones se liberan. Las piezas se deforman. Aparecen grietas.
El recocido soluciona este problema. Se calienta la pieza lentamente hasta justo por debajo de su punto de fusión. Se mantiene a esa temperatura. Luego, se enfría lentamente. Las moléculas se relajan y se reorganizan en un estado más estable.
Los beneficios son reales. La tensión desaparece. Las dimensiones se estabilizan. La pieza no se deformará semanas después, ya sea almacenada o expuesta al calor. Se detiene la deformación. La probabilidad de que se produzcan grietas en los puntos de tensión disminuye considerablemente.
Fundamental para piezas de precisión. Engranajes. Carcasas con tolerancias estrictas. Cualquier componente que experimente cambios de temperatura durante su funcionamiento.
Tratamiento térmico para propiedades avanzadas
A veces necesitas algo más que aliviar el estrés. Necesitas cambiar fundamentalmente el material.
Las investigaciones demuestran que se pueden formar jaulas de nanotubos de carbono dentro de la estructura plástica. El calentamiento controlado crea una red tridimensional a nivel molecular. Esto no se limita a añadir fibras, sino que genera refuerzo desde el interior.
Los resultados son espectaculares. La temperatura de transición vítrea puede aumentar cientos de grados. Algunos plásticos tratados resisten temperaturas cercanas a los 1000 °C sin quemarse. Se utilizan en la industria aeroespacial, la defensa y en entornos extremos donde los plásticos convencionales se fundirían o descompondrían.
Todavía no es común, pero llegará. Y cambiará las posibilidades del plástico.
Tratamiento superficial para la adhesión
La pintura se descascara. El pegamento falla. Las etiquetas se caen. El problema no es el recubrimiento. Es la superficie.
Los plásticos son químicamente inertes. Tienen baja energía superficial. Los líquidos forman gotas en lugar de humedecer la superficie. Nada se adhiere.
El tratamiento con plasma soluciona este problema. El gas ionizado bombardea la superficie, limpiándola a nivel molecular. Y lo que es más importante, incorpora nuevos grupos químicos al plástico, creando puntos de unión.
La energía superficial aumenta drásticamente. El agua se extiende en lugar de formar gotas. La pintura se adhiere químicamente en lugar de quedarse en la superficie. La fuerza adhesiva se multiplica.
Fundamental antes de pintar, imprimir o pegar. Sin él, el recubrimiento es temporal. Con él, la unión es duradera.
Eliminación y refinamiento del soporte
3D Impreso Procesamiento posterior de la pieza
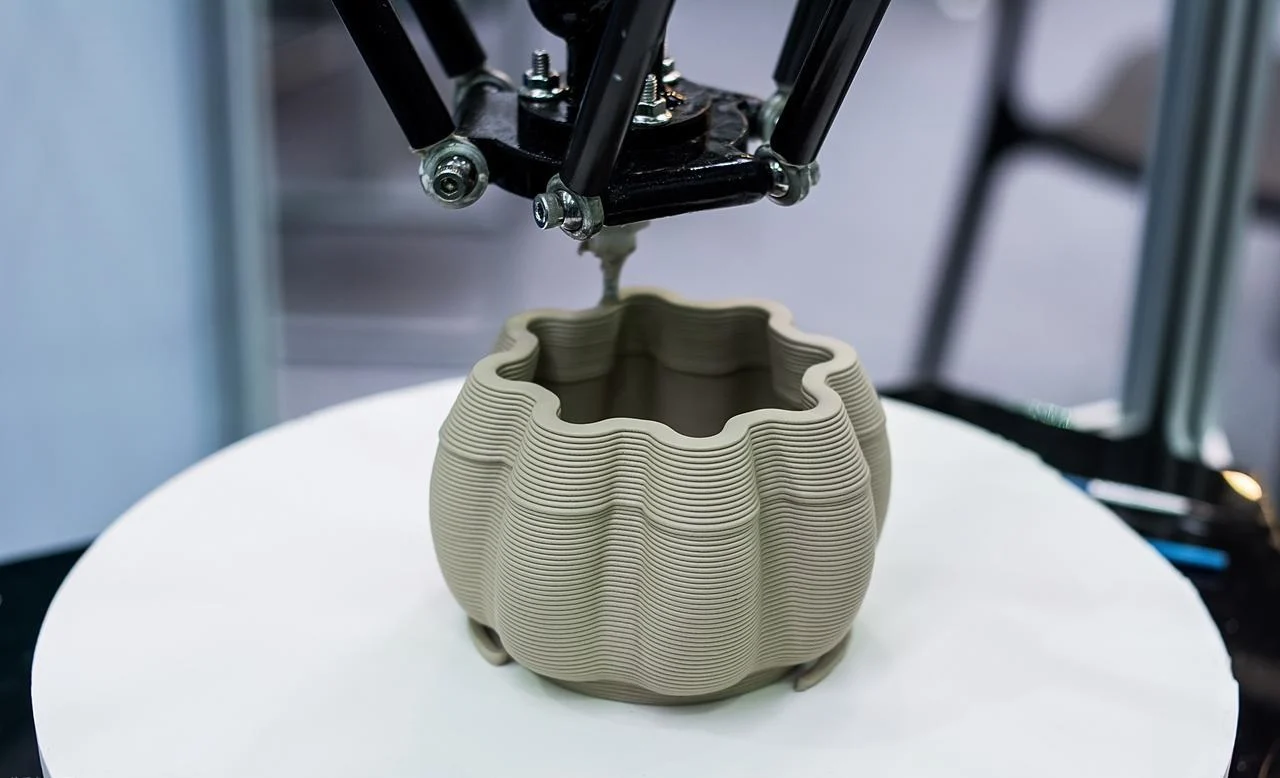
La impresión aditiva deja huellas. Los soportes sostienen los voladizos durante la impresión. Después, deben retirarse.
- Ruptura lejos is El método más sencillo. Se retiran los soportes a mano o con herramientas. Funciona con la mayoría de los materiales. Deja pequeñas marcas donde los soportes hicieron contacto.
- Disoluble apoya use Un segundo material. Imprime con filamento soluble en agua. Sumerge la pieza en agua o una solución suave. Los soportes desaparecen. Sin marcas, sin trabajo manual.
- Lijado y suavizar seguir Eliminar los soportes. Las líneas de las capas requieren atención. Lijar con granos cada vez más finos. Utilizar alisado por vapor para ABS o policarbonato. El objetivo es obtener una superficie que no parezca impresa.
Mecanizado secundario
El moldeo no lo hace todo. Algunas características requieren mecanizado una vez que la pieza ya existe.
- Perforación precisa agujeros corrige Problemas con el ángulo de desmoldeo. El moldeado crea agujeros cónicos. La perforación los hace rectos y precisos.
- Tapping threads añade Roscas de tornillo. Moldear roscas finas es difícil. Taladre y rosque después para mayor precisión.
- Socavaduras y complejas Características sometimes No se pueden moldear. Mecanícelas después. Use fresadoras CNC o manuales para añadir lo que el molde no pudo crear.
El mecanizado secundario aporta flexibilidad. Se moldea una pieza más sencilla y luego se añade complejidad solo donde sea necesario. Esto ahorra costes de utillaje y permite realizar cambios de diseño en etapas avanzadas.
Conclusión
Integrando los tres pilares
Piensa en el desarrollo de piezas de plástico como un proceso de tres etapas. No puedes saltarte ninguna etapa y obtener un resultado de calidad.
La selección del material establece el punto de partida. Define lo que es posible. Si elige polipropileno, obtendrá resistencia química y flexibilidad. Si elige policarbonato, obtendrá dureza y transparencia. El material determina el punto de partida. Todo lo demás se construye sobre esta base.
El proceso de mejora modifica las propiedades. Al añadir fibras de vidrio, la pieza se rigidiza. Al incorporar caucho, se vuelve más resistente. Al diseñar nervaduras, soporta mayores cargas. Esta etapa lleva el material más allá de sus capacidades naturales. Transforma un plástico de uso general en un componente de ingeniería.
El posprocesamiento da como resultado el producto terminado. La pintura añade color y protección UV. La soldadura crea los ensamblajes. El tratamiento superficial garantiza la durabilidad de las uniones. Esta etapa transforma una forma moldeada en una pieza funcional lista para el cliente.
Cada pilar depende de los demás. Una selección perfecta de materiales no sirve de nada si el posprocesamiento falla. Una mejora brillante se desperdicia si el material base es incorrecto. Se necesitan los tres.
Tendencias futuras en la tecnología de plásticos
Las cosas avanzan rápidamente. Esto es lo que viene.
Los materiales sostenibles están en auge. Plásticos de origen biológico procedentes de fuentes renovables. Contenido reciclado en más aplicaciones. Materiales diseñados para la circularidad en lugar de un solo uso. El cambio es real y se acelera.
Están surgiendo técnicas avanzadas de nanotecnología. Los nanotubos de carbono permiten crear materiales compuestos de gran resistencia. Los nanorellenos aportan propiedades sin aumentar el peso. La edición molecular transforma los residuos en materiales de alto valor. Se alcanzan niveles de rendimiento que parecían imposibles hace una década.
La automatización en el posprocesamiento está en auge. Pintura y acabado robóticos. Inspección automatizada. Tratamiento de superficies en línea. El posprocesamiento ha sido manual durante demasiado tiempo. Eso está cambiando. La fábrica del futuro gestiona el acabado con la misma fluidez que el moldeo.
¿Por qué elegir NOBLE para sus necesidades de fabricación de plásticos?
Anuncios
NOBLE fabrica piezas de plástico. En resumen, tomamos su diseño y lo convertimos en un componente terminado que cumple con las especificaciones, supera las inspecciones y funciona correctamente en condiciones reales. La calidad es nuestra prioridad. Está presente en cada paso del proceso.
Gestión de Calidad Certificada
Las certificaciones son importantes porque demuestran consistencia. Cualquiera puede afirmar que se ofrece calidad. La documentación demuestra que realmente se cumple con lo prometido.
- ISO 9001:2015Es la base de cualquier fabricante serio. Significa que contamos con sistemas establecidos. Hacemos un seguimiento de los procesos. Corregimos los problemas. Mejoramos continuamente. Usted obtiene piezas confiables, sin sorpresas.
- ISO 13485,: 2016Es específico para dispositivos médicos. Es más exigente. Requiere trazabilidad. Cada lote, cada material, cada paso debe estar documentado. Si fabrica componentes médicos, esto no es opcional. Es obligatorio.
Lo que esto significa para usted es sencillo: trazabilidad en caso de que algo salga mal, consistencia entre las piezas y cumplimiento de las normativas que exige su sector.
Nuestra Experiencia
Conocemos los materiales a fondo. No solo sus nombres y fichas técnicas. Analizamos su comportamiento real en moldes, bajo carga y a lo largo del tiempo. Aplicamos técnicas de mejora que llevan los polímeros base más allá de sus límites convencionales. Nuestras capacidades de postprocesamiento abarcan el acabado, la soldadura, el recubrimiento y el ensamblaje . Además, ofrecemos soporte de ingeniería desde el primer boceto hasta la puesta en marcha de la producción.
Por qué la colaboración con NOBLE ofrece resultados
Obtendrás piezas que funcionan. Los defectos cuestan tiempo y dinero. Nuestro enfoque en la calidad reduce ambos. Nuestras capacidades de grado médico te permiten fabricar componentes que cumplen con estándares estrictos sin tener que cambiar de proveedor posteriormente. Y la satisfacción del cliente no es abstracta. Significa que respondemos llamadas, resolvemos problemas y entregamos en el plazo prometido.
Preguntas Frecuentes
¿Cuál es el tipo de plástico más resistente?
La resistencia depende de a qué te refieras. En cuanto a resistencia al impacto, el policarbonato es difícil de superar. Se dobla antes de romperse. Para la resistencia a la tracción, considera los materiales reforzados. El nailon o el polipropileno con un 30-40 % de fibras de vidrio rivalizan con algunos metales. El refuerzo con fibra de carbono lo lleva aún más lejos. La resina base importa menos que los componentes que se le añaden.
¿Se pueden reciclar todos los plásticos?
No. Los termoplásticos se pueden fundir y reformar. Son reciclables. Los termoestables sufren un cambio químico permanente durante el curado. Si se calientan de nuevo, se queman, no se funden. No son reciclables en el sentido tradicional. Busque los símbolos de reciclaje. Los números del 1 al 7 indican el tipo de resina. Sin embargo, los números no garantizan que su centro de reciclaje local la acepte.
¿Cuál es la diferencia entre termoplásticos y termoestables?
Los termoplásticos se ablandan con el calor y se endurecen al enfriarse. Este proceso se puede repetir varias veces. Piensa en el chocolate: derrítelo, dale forma y se endurece. Vuelve a derretirlo. Ejemplos comunes: ABS, polipropileno, nailon.
Los termoplásticos son de un solo uso. El calor desencadena una reacción química que reticula las cadenas de polímero. Una vez solidificados, no se pueden volver a fundir. Si se calientan demasiado, se carbonizan. Es como un huevo: al cocinarlo, se solidifica y no se puede deshacer. Ejemplos comunes: epoxi, fenólico, melamina.
¿Cómo se puede hacer que el plástico sea más resistente al calor?
Hay tres maneras. Primero, elija un material base resistente al calor. Los plásticos de ingeniería como el PEEK, el PEI o los nylons de alta temperatura soportan mejor que los plásticos comunes. Segundo, añada refuerzo. Las fibras de vidrio, las fibras de carbono o los nanotubos aumentan significativamente la temperatura de deflexión térmica. Tercero, utilice el recocido. El calentamiento controlado y el enfriamiento lento alivian las tensiones internas y mejoran la estabilidad dimensional a altas temperaturas. A menudo, se combinan los tres métodos.
¿Es necesario el postprocesamiento para todas las piezas de plástico?
No. Muchas piezas funcionan bien tal como vienen moldeadas. Los componentes internos, los soportes ocultos y los elementos desechables a menudo solo requieren un desmoldeo. Pero si la pieza es visible, se manipula, se ensambla con otras o está expuesta a entornos adversos, el posprocesamiento se vuelve esencial. La estética, el ensamblaje y los requisitos de rendimiento determinan la necesidad. No todas las piezas necesitan pintura. Todas las piezas necesitan inspección.
¿Cuál es el método más común de postprocesamiento de plásticos?
Recorte y desbarbado. Toda pieza moldeada tiene material sobrante: restos de bebederos, vestigios de puntos de inyección y rebabas en las líneas de separación. Eliminar estos residuos es prácticamente universal. Posteriormente, se suelen aplicar métodos de decoración como impresión, pintura o recubrimiento a las piezas visibles. Sin embargo, el simple hecho de limpiar la pieza y eliminar las rebabas se realiza en casi todas las piezas.
¿Se puede pintar el plástico?
Sí, pero no directamente. La mayoría de los plásticos tienen baja energía superficial. La pintura se acumula en gotas y se desprende. Primero hay que preparar la superficie. El tratamiento con plasma, el tratamiento corona, el tratamiento con llama o las imprimaciones químicas aumentan la energía superficial y crean puntos de unión. Después, utilice pinturas formuladas para plásticos: acrílicos flexibles, poliuretanos o pinturas epoxi de dos componentes. Sin preparación de la superficie, la pintura falla. Con ella, la pintura se vuelve permanente.