
Lo cierto es que el moldeo por inyección no es solo una caja donde se vierte el plástico, sino el corazón de todo el proceso. Si el molde está defectuoso, nada más importa.
Su calidad afecta a todo el proceso posterior. Las dimensiones de la pieza final serán incorrectas. La superficie se verá áspera o irregular. La resistencia mecánica de cada pieza podría fallar. Además, la velocidad de producción disminuirá y el molde se desgastará rápidamente. Hay mucho en juego con una sola herramienta.
Entonces, ¿qué es lo que realmente hace que un molde de inyección sea bueno o malo? Analicemos esto.
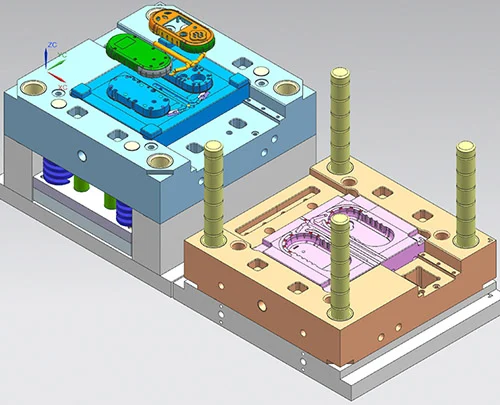
Diseño de molde
Analicemos qué hace que un molde sea bueno o malo. Todo comienza en la mesa de dibujo. Los defectos de diseño no se corrigen después. No se puede solucionar un mal diseño simplemente mecanizando. Así que este es el punto de partida.
Diseño de la estructura de la cavidad y del núcleo
La cavidad y el núcleo son fundamentales. Dan forma al plástico. Su precisión dimensional, la geometría exacta, el ángulo de desmoldeo de las paredes, los radios de las esquinas: todo esto determina el aspecto final de la pieza y si cumple con las especificaciones de tamaño.
He aquí otro punto importante: la disposición de las piezas es crucial. Si un molde tiene varias cavidades, su espaciado y disposición controlan la uniformidad del flujo del plástico fundido. Una disposición desequilibrada genera problemas, ya que las piezas resultantes tendrán tamaños diferentes. La densidad del material variará a lo largo del lote, pudiendo resultar una pieza resistente y la siguiente débil.
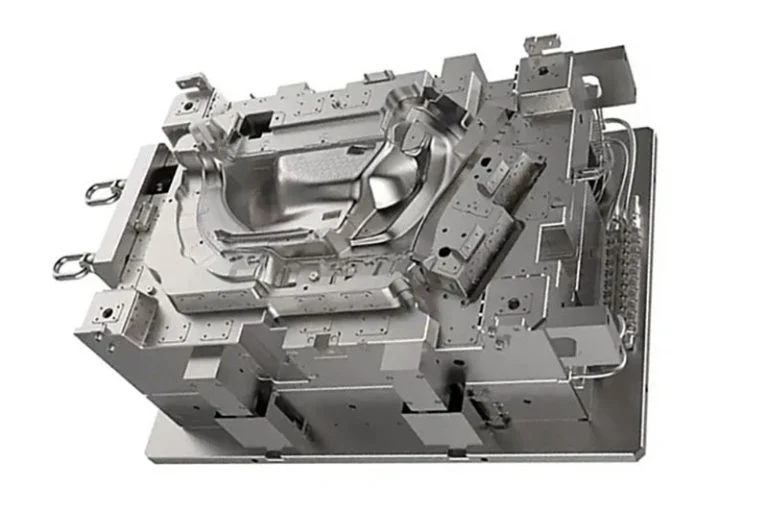
Diseño del sistema de corredores
Imagina el sistema de canales como la tubería. Consta del bebedero principal, los canales de ramificación, las compuertas que alimentan cada cavidad y los depósitos de plástico frío que atrapan la primera porción de plástico enfriado. Todo este recorrido guía el material fundido desde la boquilla de la máquina hasta la cavidad. Su diseño es fundamental. Un canal defectuoso provoca que la cavidad se llene mal o no se llene en absoluto.
Diseño de sistemas de refrigeración y calefacción
Un dato importante: la fase de enfriamiento consume más del 60 % del ciclo de moldeo. Es decir, la mayor parte del tiempo. Por lo tanto, un sistema de enfriamiento inteligente logra dos grandes cosas: acelera la producción al reducir el tiempo del ciclo y controla directamente la deformación de la pieza durante la solidificación. Si el enfriamiento falla, todas las piezas saldrán deformadas.
Diseño del sistema de ventilación y del mecanismo de guiado/localización
El aire queda atrapado. Es algo que sucede. Si no se le da una salida a ese aire mediante un sistema de ventilación, se producen defectos visibles. Se observan burbujas, marcas de quemaduras por aire caliente comprimido, tramos incompletos donde el plástico no llega al final o líneas débiles donde dos frentes de flujo se encuentran de forma deficiente. En casos graves, ese aire comprimido se calienta tanto que quema o corroe la superficie de la cavidad de acero. Eso arruina el molde.
Por separado, se necesita el mecanismo de guía y posicionamiento. Este incluye los pasadores guía, los casquillos y los seguros de posicionamiento. Estas piezas garantizan que las mitades del molde se cierren siempre de la misma manera, evitando la desalineación entre la cavidad y el núcleo. Sin un sistema de guía, las piezas presentarán un desnivel o desplazamiento visible.
Materiales de molde
Puedes tener el mejor diseño del mundo, pero si lo construyes con el acero equivocado, el molde fallará. La elección del material no es algo secundario, sino un requisito fundamental. Determina la dureza del molde, su resistencia al desgaste, su capacidad para combatir la corrosión, su tolerancia al calor y su resistencia al impacto. Si eliges mal, nada funcionará.
Materiales para cavidades y núcleos
Aquí es donde el plástico entra en contacto con el acero. Por lo tanto, la elección depende de tu trabajo.
Para piezas estándar y volúmenes bajos, se utilizan aceros para moldes de plástico pretemplados. Por ejemplo, el P20 o el 718. Se pulen bien, son resistentes al desgaste y su precio es razonable. Son la opción ideal para cualquier trabajo.
¿Pero para la producción en masa? ¿O para piezas transparentes? ¿O para cualquier cosa que requiera un acabado brillante tipo espejo? Entonces se opta por aceros de grado espejo como el S136 o el NAK80. Estos son diferentes. Se pueden pulir hasta obtener un brillo similar al de un espejo. Son resistentes a la corrosión. Resisten el desgaste durante millones de ciclos. Se paga más, pero se obtiene un rendimiento superior.
Una advertencia importante: algunos plásticos son corrosivos. El PVC y el POM son claros ejemplos. Desprenden gases que atacan el acero para herramientas convencional. Para estos materiales, es imprescindible utilizar acero inoxidable resistente a la corrosión en la cavidad. De lo contrario, la superficie del molde se oxidará, se corroerá y se degradará. Las piezas tendrán un aspecto terrible y el molde se deteriorará prematuramente.
Base del molde y componentes estructurales
La cavidad da forma al molde. La base lo sostiene. Es toda la estructura de soporte. Generalmente, se fabrica con un buen acero estructural al carbono, como el acero 45#. La base necesita una gran resistencia y rigidez. Debe soportar las enormes fuerzas de cierre de la máquina de inyección sin doblarse ni flexionarse. Si la base se deforma, se pierde fuerza de cierre y se producen rebabas en las piezas.
Luego están las piezas móviles: pasadores eyectores, manguitos eyectores, pasadores guía y casquillos guía. Estos componentes requieren aceros especializados. Deben ser extremadamente duros y resistentes al desgaste, ya que se deslizan millones de veces. Su estabilidad dimensional es fundamental. Los pasadores y casquillos baratos y de baja calidad se desgastan rápidamente, se deforman o se atascan. Esto provoca que los eyectores o las guías se atasquen, deteniendo así la producción. Por lo tanto, es imprescindible comprar componentes de calidad. Es innegociable.
Tratamiento térmico y Tratamiento de superficies
Aquí es donde el acero en bruto se transforma en una herramienta de verdad. El tratamiento térmico y el tratamiento superficial no son pasos opcionales. Son los que le dan al molde su resistencia.
Piensa primero en el tratamiento térmico. Hablamos de temple, revenido, carburización y nitruración. Estos procesos determinan directamente dos aspectos: la dureza final del acero y el estado de tensión interna. Si la fórmula no se aplica correctamente, las consecuencias son graves. El molde no será lo suficientemente duro y se desgastará rápidamente. Peor aún, las tensiones internas pueden provocar que el molde se deforme o se agriete durante el mecanizado o bajo presión de producción. Un molde agrietado es un molde inservible.
Ahora veamos los tratamientos superficiales. Esto se refiere a lo que sucede en la capa más externa de la cavidad. Pulido, cromado, nitruración y recubrimiento de titanio. Cada uno tiene una función: mejoran el acabado de la cavidad, aumentan la resistencia al desgaste y combaten la corrosión.
Pero la precisión es fundamental. Si el pulido es deficiente, las superficies de las piezas quedarán rugosas. Esta rugosidad también dificulta la extracción, ya que la pieza se atasca. Si se elige un tratamiento superficial inadecuado para el plástico —por ejemplo, omitiendo la protección anticorrosión para el PVC—, se acelera drásticamente el desgaste del molde, erosionándose la cavidad. Por lo tanto, es imprescindible adaptar el tratamiento al material y a la aplicación. No hay atajos.
Mecanizado y fabricación de precisión
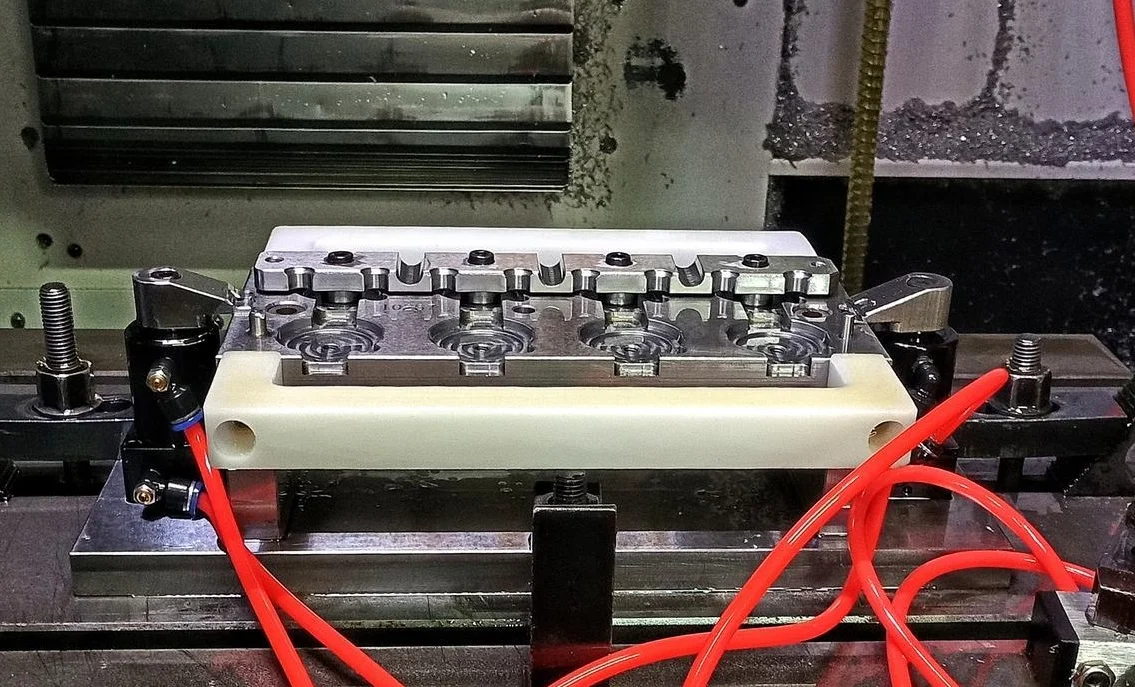
Puedes tener un diseño perfecto. Puedes elegir el mejor acero. Pero si el mecanizado es deficiente, el molde será inservible. Punto final. La precisión del mecanizado es donde la teoría se encuentra con la realidad del metal. Tres factores determinan el resultado final: el equipo, el plan de proceso y la persona que opera la máquina.
Equipos de mecanizado de precisión
La cavidad del núcleo se mecaniza con máquinas específicas: fresadoras CNC, centros de mecanizado, máquinas de electroerosión (EDM), máquinas de electroerosión por hilo y rectificadoras de superficies. Cada equipo tiene sus propios límites de precisión y estabilidad. Si la máquina herramienta presenta alguna desviación (husillos de bolas desgastados, guías sueltas, excentricidad del husillo), ese error queda grabado directamente en el componente del molde. No se puede corregir posteriormente. La precisión de la máquina es su precisión.
Racionalidad del proceso de mecanizado
La secuencia es crucial. No se trata solo de cortar y esperar lo mejor. El orden correcto es desbaste, tratamiento térmico, acabado, rectificado y pulido. Si se omiten pasos o se realizan en un orden incorrecto, se generan tensiones internas en el acero del molde. Estas tensiones no permanecen ocultas; provocan la deformación del molde durante la producción, e incluso a veces durante el mecanizado final.
Aquí hay algunos inconvenientes. El mecanizado por descarga eléctrica (EDM) utiliza chispas para erosionar la cavidad. Si los parámetros son incorrectos, se obtiene una superficie rugosa y picada. El mecanizado por descarga eléctrica con hilo deja un acabado distintivo. Si es demasiado grueso, la pared de la cavidad se ve fatal. ¿Y el pulido? Si no se realiza de forma minuciosa y sistemática, nunca se logrará ese acabado de espejo. Peor aún, se puede arruinar la precisión dimensional al pulir en exceso un punto. Por lo tanto, cada paso debe controlarse.
Control de tolerancias dimensionales y geométricas
Aquí está la clave. Cada componente del molde tiene una tolerancia dimensional que debe respetarse. Pero, además, existen tolerancias geométricas: paralelismo entre dos superficies, perpendicularidad de un pasador a una cara, coaxialidad de un orificio y un eje. Si alguna de estas tolerancias se desvía de las especificaciones, ocurren problemas graves. Las piezas salen defectuosas. El molde se desgasta de forma irregular y rápida. En un caso catastrófico, el molde simplemente falla: se bloquea o se agrieta.
Nivel de habilidad de los operadores
He aquí la incómoda verdad. Las máquinas no funcionan solas. El mecanizado de moldes es un oficio híbrido. Requiere maquinaria de alta precisión operada por un operario cualificado. La experiencia técnica del operario, su atención al detalle, su sentido de la responsabilidad: estas no son habilidades blandas. Son variables de producción. Se puede tener la mejor fresadora de cinco ejes del mundo. Si el operario es descuidado o inexperto, dañará la herramienta, ajustará mal un desplazamiento de trabajo o pasará por alto una medición crítica. Ningún equipo ni ningún proceso puede compensar por completo la falta de habilidad o simple atención del operario. La persona al mando es la última compuerta.
Asamblea y depuración
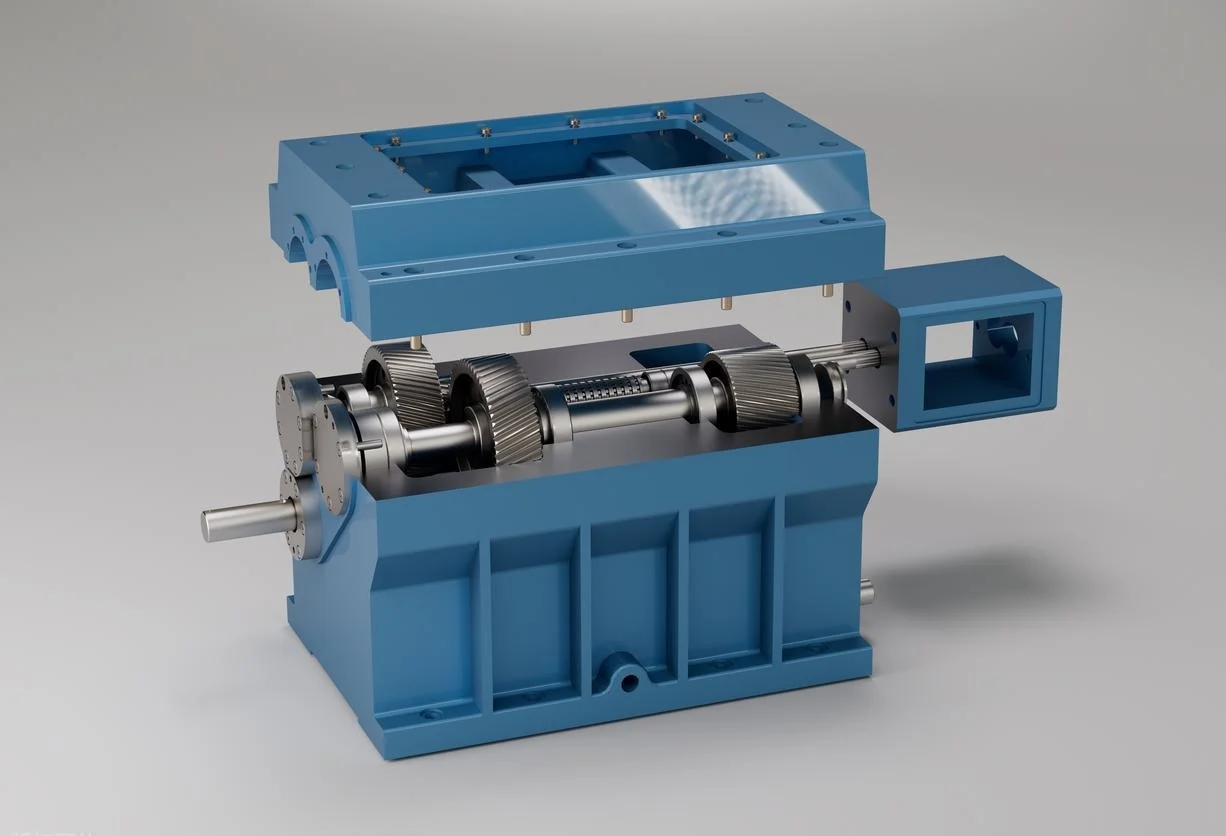
Ya tienes todos los componentes mecanizados a la perfección. Ahora tienes que ensamblarlos. El ensamblaje es donde las piezas individuales se convierten en un sistema funcional. Luego, se realiza la depuración (moldeo de prueba) para comprobar que realmente produce piezas de buena calidad.
Precisión de montaje
Esto no es un trabajo descuidado. Las tolerancias de ajuste son importantes. Un pasador demasiado apretado se atascará. Si está demasiado suelto, se tambaleará. También hay que vigilar el paralelismo y la perpendicularidad en todo el conjunto: la base del molde, la cavidad y el núcleo, los pasadores guía y los casquillos, la placa eyectora y los cierres de los canales de alimentación. Todo debe estar alineado.
Si se desvía alguna de estas tolerancias, las consecuencias son inmediatas. Las piezas salen con rebabas o incompletas. El funcionamiento del molde se vuelve inconsistente: se atasca o se bloquea. El desgaste se acelera drásticamente en los primeros mil ciclos. Pero si se hace correctamente, todo funciona a la perfección. El molde se cierra con un clic sólido y preciso en cada ocasión.
Moldeo de prueba y depuración de parámetros
Aquí es donde la teoría se pone a prueba. Se ensambla el molde, se monta y se realiza una prueba. El objetivo es un ajuste sistemático. No se trata de adivinar. Se modifica una variable a la vez.
Los parámetros clave son la presión de inyección, la velocidad de inyección, la temperatura del molde, la presión de mantenimiento y el tiempo de enfriamiento. Se observan las piezas de prueba, se miden y se buscan defectos específicos. Las inyecciones incompletas indican que la cavidad no se está llenando. La deformación indica que el enfriamiento es irregular o que el empaquetado es incorrecto. Las marcas de hundimiento indican una presión de mantenimiento insuficiente. Las rebabas significan que la abrazadera es débil o que el molde no está completamente asentado.
Mediante este proceso, se realiza un ajuste fino. Una depuración exitosa tiene dos grandes ventajas. Primero, valida el diseño del molde y el ensamblaje. Segundo, establece un proceso documentado y confiable para la producción a gran escala. Se fijan esos parámetros. Esa es la receta.
Gestión de mantenimiento y operaciones
Puedes construir un molde perfecto. Diseñarlo bien, elegir el mejor acero, mecanizarlo con precisión milimétrica. Pero luego lo entregas a producción. Y ahí es donde los moldes se deterioran si no se tiene cuidado. La forma en que uses, mantengas y gestiones el molde a lo largo de su vida útil determina su vida útil real. Esto no es algo secundario. Es fundamental.
Mantenimiento de rutina
Este es el trabajo diario. Debes limpiar regularmente la cavidad, los conductos de ventilación y el sistema de rieles. Se acumulan residuos plásticos. Los residuos de gas dejan una película. Los desechos quedan atrapados. Todo esto debe eliminarse.
La lubricación es indispensable. Los componentes de guía (pasadores, casquillos, correderas) necesitan aceite. Los mecanismos de expulsión necesitan grasa. Sin ella, se produce fricción seca. La fricción seca provoca un desgaste prematuro. El desgaste provoca holgura en las piezas y, en consecuencia, fallos en el molde.
Los largos periodos de inactividad son una trampa. Si el molde permanece guardado durante semanas o meses, es imprescindible tomar medidas para prevenir la oxidación. Esto implica aplicar agentes antioxidantes a todas las superficies de acero. Selle la cavidad. Protéjalo de la humedad ambiental. Si no se toman estas medidas, un molde de alta calidad se oxidará y corroerá con solo estar almacenado. A la corrosión no le importa cuánto haya pagado por la herramienta.
Prácticas operativas adecuadas
Los operarios pueden dañar un molde rápidamente. He aquí cómo: Parámetros de inyección incorrectos. Una presión de sujeción excesiva aplasta las zonas de ventilación o deforma la base del molde. Velocidades de eyección demasiado rápidas golpean las piezas y rompen los pequeños pasadores eyectores. Materia prima contaminada (remolienda con partículas finas o trozos de metal) actúa como papel de lija dentro de la cavidad.
La regla es sencilla: los ajustes de la máquina deben coincidir con las especificaciones de diseño del molde. Forzar un molde a funcionar fuera de su rango previsto constituye un uso indebido. Acelera drásticamente el desgaste y provoca daños permanentes e irreparables.
Reparaciones oportunas
Pueden ocurrir daños menores. Ligeros arañazos en la superficie de una cavidad. Pequeñas abolladuras por la caída de una pieza. Desgaste localizado en un interruptor. Estos se reparan de inmediato. El pulido elimina el arañazo. La soldadura por puntos rellena la abolladura y luego se vuelve a mecanizar la superficie.
El peligro reside en la demora. Si se ignora un pequeño defecto, este se agrava. Un rasguño se convierte en una muesca. Una abolladura se convierte en una grieta. El desgaste localizado se extiende. Lo que era una reparación sencilla de treinta minutos se convierte en la sustitución completa de la cavidad. Eso es un daño irreversible. Eso es un molde inservible. Por lo tanto, la intervención oportuna es fundamental. Repárelo ahora o compre un molde nuevo más adelante. Usted decide.
Conclusión
Así que quieres un buen molde. Uno que dure mucho tiempo. Eso se consigue con la colaboración de muchas etapas. No una. Ni dos. Todas ellas. Diseño. Selección de materiales. Mecanizado. Ensamblaje. Mantenimiento. Cada eslabón de esa cadena tiene que ser resistente.
Esta es la cruda realidad. Un solo eslabón débil puede arruinarlo todo. Un diseño perfecto, construido con acero de mala calidad, falla. Una cavidad perfecta, mal mecanizada, falla. Un molde perfecto, sin mantenimiento, falla. La cadena es tan fuerte como su punto más débil.
La lección es sencilla: hay que prestar atención a cada etapa, desde el primer boceto en la pantalla hasta la última pieza terminada un martes por la tarde. Así se consigue alta calidad y un molde duradero.
Elige NOBLE para lo mejor. Fabricación de moldes de inyección
Somos una fábrica de mecanizado CNC de precisión . Nos especializamos en moldes de inyección y componentes de precisión. Años de experiencia en el taller nos han enseñado una cosa: la calidad del molde no es cuestión de suerte, sino el resultado de un trabajo meticuloso en cada etapa. Diseño, selección de materiales, precisión de mecanizado, montaje y mantenimiento. Sin atajos.
Esto es lo que hacemos: fresado CNC , electroerosión, corte por hilo , rectificado de superficies y pulido de precisión. Trabajamos con toda la gama de aceros para moldes: P20 y 718 para trabajos estándar; S136 y NAK80 para alto brillo y grandes volúmenes; y acero inoxidable resistente a la corrosión para plásticos difíciles como el PVC. Realizamos internamente el tratamiento térmico y el acabado superficial. Controlamos todo el proceso.
Dos certificaciones son fundamentales para nosotros: la ISO 9001:2015 para la gestión general de la calidad y la ISO 13485:2016 para dispositivos médicos. No son meros adornos; representan una calidad constante, trazabilidad completa de materiales y procesos, gestión activa de riesgos y un sistema que mejora continuamente. Esto se aplica tanto si fabricamos un molde para un clip de automóvil como si se trata de un componente crítico de un dispositivo.
¿Necesita un molde prototipo para probar un diseño? Lo hacemos. ¿Necesita herramientas de producción en masa que funcionen durante millones de ciclos? Las fabricamos. ¿Necesita un molde complejo de múltiples cavidades con guías y elevadores? Ese es nuestro trabajo diario. Contamos con el equipo, los procesos certificados y la experiencia. Obtendrá una herramienta confiable y de alto rendimiento.
Preguntas Frecuentes
¿Cuál es el plazo de entrega típico para un molde de inyección?
Depende. ¿Un prototipo sencillo con una sola cavidad? Podría tardar entre una y dos semanas. ¿Un molde de producción de alta precisión con múltiples cavidades, guías y tolerancias estrictas? Eso lleva de cuatro a cinco semanas o más. Analizamos el diseño de su pieza y sus necesidades de volumen. Luego, le proporcionamos un cronograma real.
¿Cuánto tiempo dura un molde de inyección?
La vida útil de un molde no es una cifra fija. Depende del acero, el plástico, las condiciones del ciclo y el mantenimiento. Para un molde de producción estándar en P20 o 718, se estima una vida útil de entre 500 000 y 1 000 000 de inyecciones. Si se trabaja con altos volúmenes o materiales abrasivos como el nailon reforzado con fibra de vidrio, conviene utilizar aceros de alta calidad como el S136 o el NAK80. Con un mantenimiento adecuado, estos pueden superar el millón de inyecciones.
¿Podrías ayudarme a mejorar el diseño de mi pieza para que sea más moldeable?
Por supuesto. Ofrecemos revisiones DFM. Nuestros ingenieros analizan su pieza y le hacen sugerencias específicas. Ajuste el ángulo de desmoldeo aquí. Uniformice el espesor de la pared allá. Añada un radio en esa esquina afilada. Modifique la ubicación de la línea de separación. Estos pequeños cambios reducen los defectos, acortan los tiempos de ciclo y prolongan la vida útil del molde. A menudo, le permiten ahorrar una cantidad considerable de dinero durante la vida útil del proyecto.
¿Qué defectos pueden producirse si el molde está mal diseñado o no recibe el mantenimiento adecuado?
Los verás en tu pieza. Inyecciones incompletas donde la cavidad no se llena. Marcas de hundimiento en secciones gruesas. Deformación que retuerce la pieza. Rebabas a lo largo de la línea de separación. Marcas de quemaduras por aire atrapado. Líneas de soldadura débiles donde dos frentes de flujo se encuentran mal. Imperfecciones superficiales que arruinan la apariencia. Como vimos anteriormente, estos problemas se deben a un mal diseño, una mala refrigeración, una mala ventilación o malos hábitos de mantenimiento.
¿Qué tipos de ¿Qué moldes fabrica??
Cubrimos toda la gama. Moldes de dos placas para piezas sencillas. Moldes de tres placas para una inyección precisa. Moldes de canal caliente para reducir el desperdicio y acelerar los ciclos. Moldes desenroscables para piezas roscadas. Moldes multiuso que permiten fabricar varias geometrías de piezas en una sola inyección. También fabricamos moldes prototipo para trabajos de desarrollo y pruebas de bajo volumen.
¿Exportan moldes a nivel internacional?
Sí. Enviamos moldes a clientes de todo el mundo. Nos encargamos del embalaje adecuado para evitar la oxidación durante el transporte. Protección contra la corrosión, cajas selladas y gestión completa del envío. Su molde llega listo para montar y usar.
¿Cómo obtengo una cotización?
Envíenos el plano de su pieza. Preferiblemente, archivos CAD tanto en 2D como en 3D. Indíquenos su volumen anual estimado y el material que prefiere. Nuestro equipo revisará los requisitos. Le enviaremos un presupuesto competitivo y nuestra propuesta de diseño de molde. Así de sencillo.







