
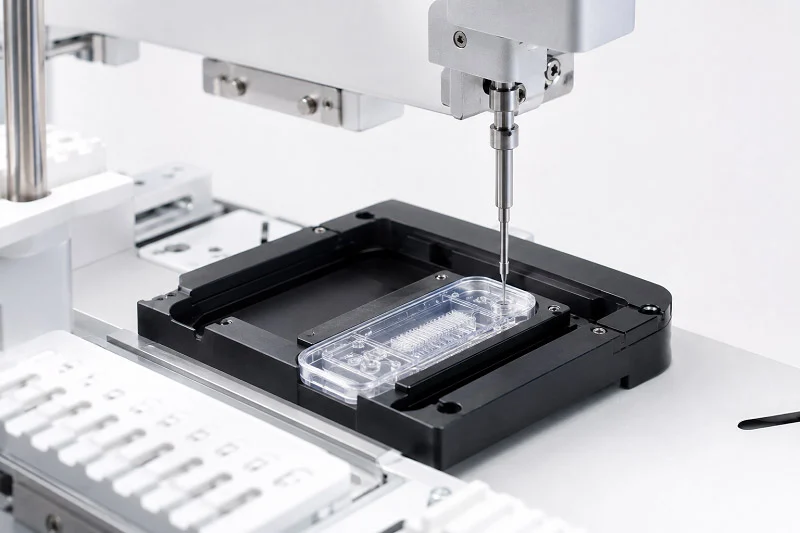
Los componentes de laboratorio en un chip son dispositivos diminutos que integran todas las funciones de un laboratorio en un solo chip. Los materiales y los métodos de fabricación que elija influyen en el rendimiento, el coste y la escalabilidad. ¿Qué combinación es la más adecuada para su aplicación? Esta pregunta guía cada decisión, desde la creación de prototipos hasta la producción en masa.
El mercado demuestra por qué esto es importante. Según Spherical Insights, el mercado global de dispositivos de laboratorio en chip alcanzó aproximadamente los 6.01 millones de dólares en 2024, mientras que Grand View Research reporta una cifra cercana a los 6.61 millones de dólares. Market.us indica que el crecimiento continuará a una tasa de crecimiento anual compuesta (CAGR) del 9.5 % entre 2023 y 2033.
Analice detenidamente las ventajas y desventajas. La ruta de fabricación adecuada puede acelerar el desarrollo del producto.
Una mala elección de materiales puede ralentizar un prometedor proyecto de laboratorio en un chip.
Materiales para Componentes de laboratorio en un chip
Elegir los materiales para los componentes de un laboratorio en un chip implica encontrar un equilibrio. Hay que sopesar el coste con la precisión, y la flexibilidad con la resistencia química. Cada elección influye en el proceso de fabricación y en el rendimiento del dispositivo final.
Polímeros: Flexibilidad y rentabilidad en microfluídica
Los polímeros son la mejor opción para la microfluídica, y con razón. Cuestan poco, son fáciles de moldear y funcionan de maravilla para la creación rápida de prototipos.
Polímeros comunes (PDMS, PMMA, COC, PC)
El PDMS (polidimetilsiloxano) es el material de referencia en los laboratorios de investigación. El PMMA, el COC y el PC son termoplásticos que ofrecen el mejor rendimiento en la producción. Cada uno aporta sus propias ventajas a las aplicaciones microfluídicas.
Ventajas
| Bajo costo | Los materiales poliméricos cuestan mucho menos que el vidrio o el silicio. Esto es importante a la hora de fabricar componentes para dispositivos de laboratorio en un chip. |
| Facilidad de creación de prototipos | Con PDMS, puedes pasar del diseño a un chip funcional en cuestión de horas. Esa velocidad cambia por completo el ritmo de tu investigación. |
| Claridad óptica | La mayoría de los polímeros permiten ver el interior de los canales. Esto es fundamental para la obtención de imágenes y la detección óptica. |
Limitaciones
| Permeabilidad a los gases | El PDMS permite el paso de gases. Esto es ideal para el cultivo celular, pero causa problemas en los flujos impulsados por presión. |
| Resistencia limitada a los disolventes | Muchos polímeros se hinchan o se descomponen al entrar en contacto con disolventes orgánicos. Esto limita los productos químicos que se pueden utilizar. |
Vidrio y silicio: alta precisión y resistencia química.
El vidrio y el silicio ofrecen ventajas y desventajas opuestas. Se obtiene precisión y resistencia, pero el precio es mayor y el trabajo es más arduo.
Fabricación de sustratos y canales
Los métodos de fabricación de vidrio y silicio provienen del procesamiento de semiconductores. Se utilizan fotolitografía, grabado y unión para construir canales. Para materiales transparentes como el vidrio, el micromecanizado láser UV de picosegundos a 355 nm produce muy pocas microfisuras y ofrece una calidad de borde submicrométrica. El micromecanizado láser de femtosegundos, que utiliza pulsos ultracortos en el rango de 10⁻¹⁵ s, permite un procesamiento de alta precisión sin máscara con zonas afectadas por el calor muy pequeñas y puede alcanzar tamaños de características submicrométricas. Esto lo convierte en una opción idónea para la fabricación 3D de dispositivos microópticos y microfluídicos.
Ventajas
| Estabilidad térmica | El vidrio y el silicio pueden soportar altas temperaturas sin deformarse. Esto abre la puerta a los ciclos térmicos y la esterilización. |
| inercia | Estos materiales son resistentes a la mayoría de los productos químicos. Su dispositivo no liberará sustancias químicas en las muestras ni reaccionará con ellas. |
| Microfabricación establecida | Muchos años de investigación en semiconductores te brindan métodos probados. No estás empezando desde cero. |
Limitaciones
| Mayor costo | Los costos de los materiales y del procesamiento son mucho más altos que los de los polímeros. Eso supone un problema cuando se fabrican grandes cantidades. |
| Procesamiento más complejo y mayor fragilidad | El silicio es quebradizo y puede agrietarse bajo presión. El vidrio requiere un manejo cuidadoso durante el proceso de unión y corte. |
Papel, cerámica e hidrogeles para componentes de laboratorio en un chip
No todos los usos requieren chips de plástico o vidrio. El papel, la cerámica y los hidrogeles resuelven sus propios problemas.
Microfluídica basada en papel para diagnósticos de bajo costo.
Los dispositivos basados en papel son ahora una herramienta clave para el diagnóstico en el punto de atención. Son resistentes y sencillos en comparación con la microfluídica de canales. Las pruebas de embarazo caseras son el ejemplo clásico. Los investigadores también han desarrollado una prueba rápida de amplificación de ácidos nucleicos en el punto de atención que combina la preparación de la muestra y la amplificación mediante electrocinética en sustratos de papel. Esta prueba utiliza isotacoforesis simultánea y amplificación por polimerasa recombinasa para extraer, amplificar y detectar ácidos nucleicos específicos del suero y la sangre total en menos de 20 minutos, con materiales de bajo costo. Esto la hace útil para detectar enfermedades infecciosas y rastrear infecciones virales en lugares con recursos limitados.
| Área de aplicación | Ejemplos específicos |
| Inmunoensayos de flujo lateral | Pruebas de embarazo caseras |
| Pruebas de amplificación de ácidos nucleicos | Prueba rápida de amplificación de ácidos nucleicos (NAAT) en el punto de atención para enfermedades infecciosas |
| Análisis de fluidos corporales | Orina, saliva, sangre, lágrimas |
| diagnóstico precoz de la enfermedad | enfermedad del ojo seco, infarto agudo de miocardio |
| detección integrada de biomarcadores | Análisis de CEA y AFP en suero mediante FICA-μPADs |
Cerámicas e hidrogeles para aplicaciones biológicas específicas.
Los hidrogeles funcionan mejor cuando se necesita un entorno biocompatible. Utilizan proteínas de la matriz extracelular naturales como colágeno, fibrina, ácido hialurónico, Matrigel, fibronectina, agarosa y diacrilato de PEG para imitar el microambiente in vivo. Las estructuras 3D en Matrigel, colágeno tipo I, gelatina y alginato aumentaron la viabilidad celular y redujeron la desdiferenciación. El cultivo microfluídico 3D de hepatocitos se mantuvo funcional durante 4 semanas. El cocultivo con células alimentadoras en alginato duró hasta 3 meses, con mejores funciones hepáticas como la secreción de albúmina y la síntesis de urea. Las células beta pancreáticas colocadas en hidrogeles a base de PEG mostraron una viabilidad que aumentó del 20 % al 90 %, con células que se unían mediante uniones de E-cadherina y mantenían la secreción de insulina. Persisten las dudas sobre si se dispone de suficientes materiales biocompatibles y si los cultivos celulares microfluídicos pueden durar lo suficiente como para ofrecer resultados clínicos útiles.
Los sistemas de materiales híbridos llevan estos límites aún más lejos. Una pila de PDMS/PC/vidrio con cuatro electrodos colocados en microcanales permite la medición directa de TEER y reproduce la barrera hematoencefálica para el trabajo con órganos en un chip. Una configuración de PDMS/membrana de poliéster/vidrio utiliza una membrana porosa como capa celular, con dos capas separadas para el cocultivo de células epiteliales intestinales y hepáticas. Los diseños multicapa de PDMS/vidrio/membrana porosa/PMMA unen cinco capas de PDMS con tornillos y unión por plasma. Los macromeros de PDMS-metacrilato imprimibles en 3D utilizan estereolitografía con luz UV de 385 nm y mantienen la transparencia óptica, la permeabilidad a los gases, la elasticidad y la biocompatibilidad. Los sistemas basados en termoplásticos (PS, PC, COC) dependen de la ablación láser, el moldeo por inyección, el moldeo por compresión y el estampado en caliente para obtener bajo costo, bioinercia y baja fluorescencia intrínseca.
La química de la superficie y la biocompatibilidad son factores clave para determinar la idoneidad de un material. Un material puede tener una alta estabilidad dimensional, pero fallar si las proteínas se adhieren a él o si las células no crecen. Siempre pruebe el material con una muestra real antes de iniciar la producción.
Procesos de fabricación de componentes para laboratorios en un chip
Elegir los materiales adecuados es solo una parte del trabajo. También es necesario transformarlos en sistemas funcionales. El proceso de fabricación seleccionado influye en la duración de la producción y en la calidad del dispositivo. Algunos métodos son ideales para prototipos rápidos. Otros permiten fabricar piezas de bajo costo en grandes cantidades. Analicemos las principales técnicas utilizadas actualmente en la fabricación de chips microfluídicos. Estas técnicas abarcan diversas aplicaciones.
Métodos de moldeo: Moldeo por inyección, Estampado en caliente y Fundición en frío
Los métodos de moldeo copian un patrón maestro en un sustrato de polímero. Son la mejor opción para fabricar la misma pieza repetidamente en grandes cantidades. El método de fabricación que elija dependerá de sus objetivos de producción. Los materiales que utilice deben tener buena fluidez al calentarse. Entre los materiales comunes se incluyen termoplásticos como PMMA y COC. El diseño del chip influye en la complejidad del utillaje necesario.
Tiempos de ciclo, costos de herramientas y fidelidad de replicación
El moldeo por inyección es rápido. Se introduce termoplástico fundido en un molde de acero. Cada ciclo finaliza en segundos. El coste inicial es elevado: un buen molde cuesta decenas de miles de dólares, y los moldes complejos pueden superar los 100 000 dólares. Sin embargo, ese coste se reparte entre todos los chips. El coste del material por chip se reduce a céntimos a gran escala. Por eso, el moldeo por inyección es la opción más rentable para la producción de miles o millones de unidades.
El estampado en caliente se sitúa en un punto intermedio. Se presiona un molde caliente sobre una lámina de polímero. La configuración es más sencilla. Los tiempos de ciclo son más largos y el proceso está menos automatizado. El coste inicial es moderado. El estampado en caliente funciona bien para volúmenes medios: de cientos a unos pocos miles de componentes de laboratorio en un chip.
Para trabajos de bajo volumen con materiales elastoméricos como el PDMS, se emplean métodos de moldeo mediante un molde maestro. Este método es sencillo para lotes pequeños.
| Método | Costo inicial | Costo por unidad en alto volumen | Tiempo del ciclo |
| Moldeo por inyección | Alto (entre 10 y más de 100 dólares) | Muy bajo (centavos a dólares) | Segundos por ciclo |
| Estampado en caliente | Moderado | Bajo a moderado | Más largo que la inyección |
Materiales adecuados (termoplásticos, PDMS) y geometrías típicas
El moldeo por inyección y el estampado en caliente funcionan mejor con termoplásticos como PMMA, COC, PC y PS. Estos materiales fluyen bien bajo calor y reproducen detalles finos con alta fidelidad. Muchos materiales son adecuados para la fabricación de microfluidos. Las formas comunes incluyen canales rectos, mezcladores serpentinos y generadores de gotas. La geometría del chip microfluídico afecta el flujo de fluido. El PDMS es ideal para los métodos de moldeo, ya que reproduce características de hasta unas pocas micras. Cada material aporta diferentes ventajas a los proyectos de fabricación de chips microfluídicos.
Métodos de creación de prototipos: litografía blanda, Impresión 3Dy mecanizado directo
Al explorar un diseño, no conviene usar moldes costosos. Los métodos de prototipado permiten probar ideas de forma rápida y económica. La litografía blanda es una técnica clave para las primeras etapas de la fabricación de dispositivos microfluídicos.
Litografía blanda con PDMS para una rápida iteración en I+D.
La litografía blanda es el método clásico para dispositivos de laboratorio en un chip. Se parte de un molde maestro de silicio fabricado mediante fotolitografía. A continuación, se aplica PDMS sobre él, se retira la capa curada, se perforan agujeros y se adhiere al vidrio. Todo el proceso dura uno o dos días. Esta rapidez hace que la litografía blanda sea perfecta para la iteración rápida. ¿Se detecta un problema? Se modifica el archivo CAD y se fabrica un nuevo chip.
El PDMS sigue siendo popular por su facilidad de manejo. Es transparente, permeable a los gases y biocompatible. La desventaja es la mano de obra. Cada chip requiere atención individual, por lo que la litografía blanda no es escalable a grandes volúmenes. La litografía blanda es una de las técnicas más accesibles en la fabricación de chips microfluídicos.
Micromecanizado, ablación láser y mecanizado láser para diseños personalizados.
El mecanizado directo ofrece un control preciso. El micromecanizado utiliza herramientas de corte diminutas para crear canales en polímeros o metales. Es ideal para formas 3D complejas y para la fabricación de moldes.
La ablación láser elimina material con un haz focalizado. Los láseres UV de picosegundos a 355 nm producen canales con mínimas microfisuras y una calidad de borde submicrométrica. Los láseres de femtosegundos utilizan pulsos ultracortos para mecanizar con un daño térmico prácticamente nulo. Estas técnicas no requieren máscaras: se pasa del diseño CAD al chip sin fotomáscaras.
La impresión 3D ha revolucionado el prototipado microfluídico al ofrecer mayor flexibilidad de diseño y resultados más rápidos. Los investigadores han utilizado impresoras SLA para crear moldes para componentes de laboratorio en chip de PDMS con características de alta resolución. Otros sistemas de impresión 3D pueden producir dispositivos fluidos sellados utilizando materiales como el COC. Permite crear formas de canal difíciles de lograr mediante grabado.
Técnicas de unión de chips para un sellado fiable
Un chip requiere un sellado hermético. Existen diversas técnicas de unión. La unión conecta la capa del canal a un sustrato, creando canales cerrados sin fugas. La técnica de unión adecuada depende de los materiales empleados. Todos estos materiales requieren métodos de unión compatibles. El paso final en la fabricación de chips microfluídicos suele ser el más crítico.
Unión térmica, unión adhesiva y unión anódica.
La unión térmica consiste en calentar un chip termoplástico cerca de su temperatura de transición vítrea y aplicar presión. Las capas se fusionan. El riesgo reside en la deformación de los canales si no se controla la temperatura. Este paso de fabricación es fundamental para garantizar la calidad.
La unión adhesiva utiliza una fina capa de pegamento. Los adhesivos curables por luz ultravioleta se curan a temperatura ambiente en segundos. El reto consiste en evitar que el adhesivo penetre en los canales. Estas técnicas de unión se aplican a numerosos dispositivos microfluídicos.
La unión anódica une vidrio y silicio. Se aplica un alto voltaje a través de la interfaz a una temperatura elevada. La unión resultante es fuerte, hermética y permanente. Esta técnica proviene del procesamiento de semiconductores. Cada técnica de unión se adapta a diferentes aplicaciones microfluídicas.
Compatibilidad con diferentes pares de materiales
El método de unión debe ser compatible con los materiales. El PDMS se adhiere al vidrio o a sí mismo tras un tratamiento con plasma de oxígeno. Los termoplásticos se adhieren mediante métodos térmicos o con disolventes. El vidrio y el silicio se adhieren anódicamente. Para sistemas híbridos —por ejemplo, una capa de PDMS sobre vidrio— se puede utilizar la unión por plasma o un adhesivo fino.
La integración de múltiples materiales está en auge. Las aplicaciones emergentes en diagnóstico y administración de fármacos combinan polímeros, vidrio y membranas porosas en un solo chip. Cada par de materiales requiere una estrategia de unión específica. Si esta estrategia falla, el chip tendrá fugas. Si se realiza correctamente, el sellado durará toda la vida útil del dispositivo. La selección adecuada de materiales guía todo el proceso de fabricación.
Diseño de componentes para laboratorios en un chip
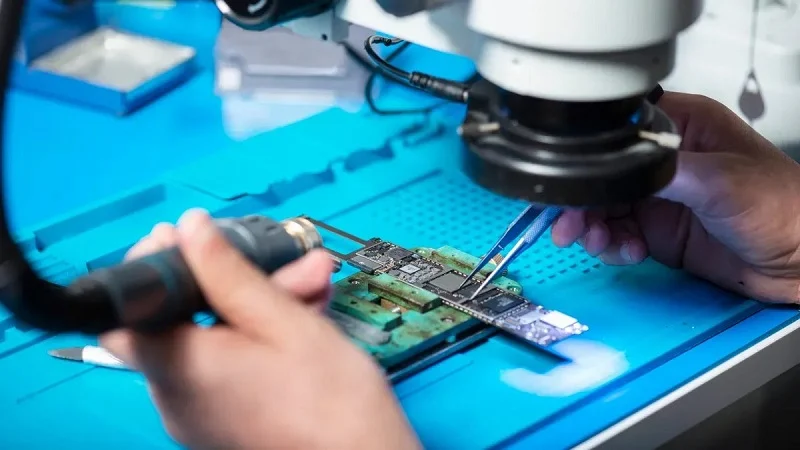
Un buen diseño determina si los componentes de tu laboratorio en un chip funcionan en el mundo real. La geometría, la ubicación de los sensores y el costo influyen mutuamente. No puedes optimizar todos los factores a la vez.
Geometría de canales microfluídicos y flujo de fluidos
La forma del canal determina el flujo aguas abajo. La vista superior, la sección transversal y el perfil longitudinal definen la trayectoria del flujo. Una sección transversal más pequeña genera presión rápidamente, y la relación no es lineal debido a los efectos de la capa límite. La longitud afecta la presión. El caudal sigue la misma regla lineal.
Relación de aspecto, giros y volúmenes muertos
Los canales profundos y estrechos se comportan de manera diferente a los canales anchos y poco profundos. Las curvas pronunciadas crean zonas muertas donde el fluido se estanca. Estas zonas dificultan la mezcla y provocan el desperdicio de muestras. El ángulo de desmoldeo también es importante, ya que determina la rectitud de las paredes tras la fabricación. Apilar los canales de ancho a estrecho ayuda a distribuir el flujo de manera uniforme.
Impacto en la mezcla, la cinética de reacción y la eficiencia de separación.
Los canales más largos aumentan la presión; reducir la longitud del canal la reduce proporcionalmente. Un molde de dos capas con una sección transversal mayor lejos de la unión puede reducir significativamente la presión de entrada. Estas ventajas son importantes para la cinética de reacción y la separación. Los diseñadores de dispositivos microfluídicos sopesan constantemente estas ventajas y desventajas durante la fabricación de chips microfluídicos.
Integración de sensores y electrodos
Colocar electrodos parece sencillo hasta que lo intentas. Rápidamente surgen varios problemas:
- Las uniones de cables y las protuberancias de soldadura crean irregularidades en la superficie que dificultan la obtención de la superficie plana que necesitan los canales microfluídicos.
- Los componentes CMOS de laboratorio en un chip ocupan solo unos pocos milímetros cuadrados, mientras que los canales, las válvulas y las bombas necesitan mucho más espacio.
- Los errores de registro de posicionamiento provocan fugas y el desplazamiento lateral es difícil de controlar.
- El desplazamiento vertical entre el chip y el soporte puede interrumpir tanto el flujo eléctrico como el de fluidos.
- La unión del chip CMOS a estructuras microfluídicas sin fugas sigue siendo un verdadero desafío.
- Las conexiones fluidas entre el mundo exterior y el chip deben sellarse de forma fiable.
Electrodos integrados para detección electroquímica
La detección electroquímica requiere contacto directo entre el fluido de la muestra y los electrodos. Este contacto exige una interfaz plana, lo cual se ve dificultado por las protuberancias de las interconexiones. Colocar almohadillas en dos lados opuestos ayuda un poco, pero el rendimiento sigue siendo bajo.
Desafíos de alineación y empaquetado
La alineación precisa es fundamental para una integración sin fugas. Aún no se han publicado métodos de fabricación por lotes para múltiples canales en CMOS. Estos obstáculos en el empaquetado determinan el enfoque para la fabricación de dispositivos microfluídicos.
Escalabilidad y limitaciones de costos
Los costos aumentan gradualmente, no de forma lineal. A gran escala, el moldeo por inyección requiere una inversión inicial considerable para el molde, pero el costo unitario del material se reduce a menos de un dólar. El moldeo en masa reduce el costo del material a menos de un dólar por pieza. Una producción pequeña a través de un proveedor de servicios puede costar significativamente más por unidad.
Principios de diseño para la fabricación (DFM)
DFM significa diseñar para el proceso que realmente se utilizará. Evite los canales más largos de lo necesario. Mantenga los ángulos de desmoldeo constantes. Planifique la unión con anticipación, ya que las combinaciones de materiales limitan las opciones.
Equilibrar la resolución, el rendimiento y el coste unitario.
Una mayor resolución suele implicar ciclos más lentos y herramientas más costosas. Los componentes de laboratorio en chip microfluídicos de polímero sacrifican algo de precisión dimensional a cambio de velocidad y un menor coste unitario. El vidrio ofrece características más finas, pero menor rendimiento. Cada decisión en la fabricación de chips microfluídicos se basa en esta relación. Estas técnicas se utilizan en diagnóstico, administración de fármacos y muchos otros usos. Seleccionar los materiales adecuados para cada aplicación desde el principio permite ahorrar dinero a largo plazo. Esta misma lógica se aplica a todos los dispositivos de laboratorio en chip.
Ampliación de la fabricación de componentes de laboratorio en un chip
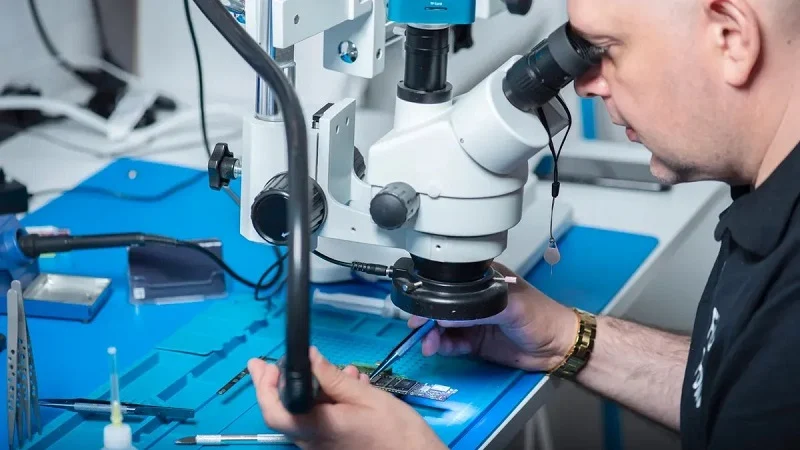
La ampliación de escala convierte un prototipo funcional en una producción estable. El proceso depara muchas sorpresas. Analicemos las decisiones clave.
Investigación de bajo volumen frente a producción de alto volumen
Pasar de unos pocos componentes de laboratorio en un chip a miles lo cambia todo. Se necesitan materiales diferentes, herramientas diferentes y una forma de pensar diferente.
¿Cuándo elegir métodos de creación de prototipos frente a técnicas de producción en masa?
Los métodos a pequeña escala, como la litografía blanda, funcionan bien cuando el diseño cambia constantemente. Se puede probar un nuevo chip en un día. Esta velocidad ayuda a los investigadores a aprender rápidamente. Sin embargo, la litografía blanda no es escalable. Cada unidad debe manipularse manualmente. Los métodos de producción en masa, como el moldeo por inyección, se adaptan a diseños fijos. El costo inicial es alto. Las herramientas para prototipos pueden costar decenas de miles de dólares. Las herramientas multicavidad de acero endurecido pueden costar 100 000 dólares o más. El costo por chip disminuye rápidamente a gran volumen. La clave está en saber cuándo cambiar. Utilice materiales comerciales de producción en masa desde el principio. Si crea un prototipo con PDMS pero luego usa termoplásticos, tendrá que rediseñar el producto. Las propiedades de la superficie, la permeabilidad a los gases y los métodos de unión son diferentes. Defina su elección de material con anticipación para evitar retrabajos.
Transición de la litografía blanda al moldeo por inyección
La transición lleva tiempo. El desarrollo de chips implica múltiples etapas y puede durar varios años. La fabricación a escala intermedia ayuda a superar esta brecha. El uso de herramientas estándar o de aluminio blando permite realizar pruebas casi industriales sin incurrir en el costo de moldes de acero. Esta fase revela problemas ocultos. Las propiedades del material, como la tensión interna o la autofluorescencia, pueden verse afectadas por el proceso de moldeo y deben evaluarse. Detectar estos problemas antes de la fabricación de las herramientas definitivas ahorra dinero. Un fabricante de precisión con experiencia en mecanizado CNC y moldeo por inyección puede brindar apoyo en la transición del prototipo a la producción en serie.
Compromisos entre resolución, coste y rendimiento
Ningún material por sí solo lo tiene todo. Se intercambia una propiedad por otra. La clave está en elegir el material adecuado para cada aplicación.
La elección del material afecta la resolución de las características y el tiempo de ciclo.
La litografía blanda con PDMS reproduce detalles de hasta 10 µm. Esto es ideal para la investigación. Sin embargo, el PDMS no es adecuado para la producción en masa. Los termoplásticos funcionan bien para la producción a gran escala, pero limitan la resolución a pequeña escala. El vidrio y el silicio permiten alcanzar dimensiones de canal submicrométricas con alta reproducibilidad. La desventaja radica en el costo. El vidrio y el silicio requieren instalaciones costosas y técnicos especializados.
Ejemplos de ventajas y desventajas: vidrio (alta resolución, bajo rendimiento) frente a polímero (menor resolución, alto rendimiento).
El vidrio ofrece las mejores características. Es posible crear canales de menos de un micrón. La fabricación utiliza fotolitografía y productos químicos peligrosos. El rendimiento es bajo. El coste por chip es alto.
Los componentes de polímero para laboratorios en chip sacrifican algo de resolución a cambio de velocidad. El moldeo por inyección produce miles de unidades al día. Los detalles son más grandes, generalmente de decenas de micras. Para muchas aplicaciones microfluídicas, esa resolución es suficiente. Un menor coste permite fabricar dispositivos de laboratorio en chip desechables.
Ejemplos prácticos en la fabricación de chips microfluídicos
Los proyectos reales de fabricación de chips microfluídicos muestran cómo se desarrollan estas decisiones.
Componentes de laboratorio en chip para diagnóstico en el punto de atención, fabricados con termoplásticos moldeados por inyección.
Una empresa que desarrollaba una prueba de diagnóstico rápido optó por termoplásticos moldeados por inyección. El chip debía ser lo suficientemente económico para un solo uso. El equipo seleccionó el material desde el principio: COC, un termoplástico con buena transparencia óptica. Diseñaron el chip para moldeo por inyección desde el inicio. El costo inicial de las herramientas fue significativo. El costo por chip se redujo a menos de un dólar al producir en volumen. El dispositivo final funciona para aplicaciones de diagnóstico en el punto de atención, donde el costo es crucial. Este enfoque de fabricación de chips microfluídicos se adapta a las necesidades de producción en grandes volúmenes.
Investigación de componentes de laboratorio en un chip mediante la unión de PDMS y vidrio.
Un laboratorio universitario que estudiaba el comportamiento celular optó por un enfoque diferente. Necesitaban probar muchos diseños rápidamente. La litografía blanda de PDMS les permitió iterar con rapidez. Unieron la capa de PDMS a un portaobjetos de vidrio mediante plasma de oxígeno. Los componentes del laboratorio en un chip eran transparentes, permeables a los gases y biocompatibles. Cada lote tardaba un día en fabricarse. El coste por chip era mayor, pero la flexibilidad lo compensaba. Para la investigación, la velocidad y la iteración son más importantes que el coste unitario. Este método de fabricación de chips microfluídicos es ideal para trabajos de bajo volumen.
Estos ejemplos demuestran que las distintas aplicaciones requieren enfoques diferentes. La estrategia de fabricación adecuada depende del volumen, el presupuesto y las necesidades de rendimiento. Considerar estas ventajas y desventajas desde el principio ayuda a evitar errores costosos más adelante. Tanto si necesita unos pocos prototipos de investigación como millones de unidades de producción, alinear su estrategia de fabricación con sus objetivos es clave para el éxito.
NOBLE: Fabricación de precisión para componentes de laboratorio en un chip

Para pasar del prototipo a la producción en serie se necesita un socio que conozca ambas etapas. Un fabricante con experiencia en el procesamiento de metales y plásticos puede encargarse de la fabricación de chips de laboratorio. La combinación de diferentes métodos optimiza el proceso de construcción de chips microfluídicos, desde el diseño hasta el ensamblaje.
Capacidades integrales para el procesamiento de metales y plásticos.
Mecanizado CNC, moldeo por inyeccióny estampado de precisión
Las técnicas de mecanizado pueden acelerar el desarrollo inicial. Un proceso de micromecanizado comienza con un modelo CAD, genera las trayectorias de la herramienta y mecaniza las piezas de inmediato. No se necesita un molde maestro.
El mecanizado no requiere una sala limpia, lo que le otorga una ventaja sobre la litografía blanda. Esto ahorra tiempo y dinero en trabajos de microfluídica.
Entre sus capacidades se incluyen características de mecanizado adecuadas para generadores de gotas y canales de mezcla. La elección del material es crucial: los termoplásticos como el PMMA, el policarbonato y el COC se cortan con precisión y conservan su transparencia óptica. Los metales como el acero inoxidable, el aluminio y el titanio son duraderos y resistentes a los productos químicos.
| Tipo De Material | Ventajas | Calidad de la superficie |
| Termoplásticos (PMMA, PC, COC) | Cortes limpios, menor costo, claridad óptica | El PMMA produce canales con apariencia de espejo; el COC tiene baja autofluorescencia. |
| Metales (acero, aluminio, titanio) | Duradero, esterilizable, resistente a productos químicos. | Necesita un pulido adicional para igualar la suavidad del plástico. |
Un enfoque híbrido permite combinar la impresión 3D para geometrías internas complejas con el mecanizado para obtener tolerancias ajustadas y superficies lisas. El moldeo por inyección es adecuado para grandes volúmenes, con moldes de acero endurecido que permiten largas series de producción. Los costes por pieza disminuyen significativamente a gran escala. Estos métodos son compatibles con una amplia gama de componentes de laboratorio en un chip microfluídico.
Experiencia en diseño de moldes microfluídicos y micromecanizado.
El diseño de moldes para microfluídica requiere conocimientos especializados. La superficie del molde debe reproducir con precisión las características finas en todas las cavidades.
Un equipo experto diseña moldes que se llenan uniformemente y se desmoldan sin problemas, manteniendo su durabilidad durante numerosos ciclos. Su capacidad de micromecanizado permite cortar moldes de prueba directamente en metal, lo que posibilita la verificación del diseño antes de la producción en serie. Esto reduce el riesgo al pasar del prototipo a la producción en volumen.
Certificaciones y pruebas de calidad
Certificación para la gestión de la calidad
La certificación de gestión de calidad implica la existencia de un sistema de calidad documentado. Cada paso sigue un flujo de trabajo definido. Esto es fundamental para la fabricación de chips microfluídicos, donde pequeñas rebabas o variaciones en la forma pueden afectar el sellado de los canales. Una calidad constante se traduce en altos rendimientos de producción.
Certificación para aplicaciones de dispositivos médicos
Para los dispositivos de laboratorio en un chip utilizados en diagnósticos o aplicaciones clínicas, la certificación de los sistemas de calidad de los dispositivos médicos es fundamental. Esta certificación abarca la gestión de riesgos, la trazabilidad y los controles de procesos.
Un modelo de servicio integral —desde el diseño hasta el ensamblaje— proporciona un único punto de contacto para todo el proceso de fabricación. La orientación sobre las opciones de fabricación, los materiales y los métodos de unión reduce los errores de comunicación y acelera el desarrollo del producto.
Ningún material ni método de fabricación sirve para todos los dispositivos de laboratorio en un chip. La elección de los materiales depende del coste, la reactividad del organismo y la cantidad de componentes necesarios. Cada método de fabricación presenta ventajas e inconvenientes en cuanto a coste y precisión. La mejor opción depende de las necesidades y del presupuesto disponible.
Las nuevas tendencias, como la automatización, la miniaturización y el análisis basado en IA, crean nuevas posibilidades. Los nuevos métodos, como la fabricación aditiva, transforman radicalmente la planificación de la producción. Estos avances permiten que el diseño del chip microfluídico se ajuste con precisión.
Su chip microfluídico requiere un método de fabricación específico para su escalado. Contacte con un fabricante para obtener asesoramiento sobre la fabricación de su chip microfluídico. Su equipo seleccionará las técnicas adecuadas para el uso de su chip y le brindará asistencia en cada etapa del proceso.
Preguntas frecuentes sobre componentes de laboratorio en un chip
¿Qué material debería elegir para mis primeros dispositivos de laboratorio en un chip?
Depende de lo que quieras hacer. El PDMS es ideal para prototipos rápidos. Los termoplásticos como el COC o el PMMA funcionan bien para la producción en serie. El vidrio y el silicio ofrecen las mejores características. Prueba el material con muestras reales antes de decidirte.
¿Cómo elijo entre el moldeo por inyección y la litografía blanda?
La litografía blanda funciona bien para lotes pequeños y diseños que cambian. El moldeo por inyección se adapta a diseños fijos en grandes volúmenes. El costo inicial del molde es alto, pero el costo por chip disminuye rápidamente. Cambie cuando su diseño deje de cambiar.
¿Qué provoca que un chip microfluídico tenga fugas?
La mala adherencia suele ser el problema. El método de unión debe ser compatible con los materiales. El PDMS se adhiere al vidrio tras un tratamiento con plasma. Los termoplásticos requieren unión térmica o con disolvente. El vidrio y el silicio se adhieren anódicamente. Una unión incompatible provocará el fallo.
¿Puedo hacer un prototipo con PDMS y luego pasar a plástico?
Sí, puedes hacerlo, pero prepárate para un rediseño. Las propiedades de la superficie, la permeabilidad a los gases y los métodos de unión varían. Define el material desde el principio. Prototipar con el material de producción te ahorrará trabajo extra más adelante.
¿Qué tamaño de detalle puede lograr cada método de fabricación?
La litografía blanda de PDMS permite copiar detalles de hasta aproximadamente 10 µm. Los termoplásticos limitan la resolución a pequeña escala. El vidrio y el silicio alcanzan dimensiones submicrométricas. Elija el material que mejor se adapte a sus necesidades.
¿Por qué la geometría del canal es tan importante?
La forma del canal determina el flujo, la mezcla y la presión. Las curvas pronunciadas crean zonas muertas. Los canales más largos aumentan la presión. Una sección transversal menor genera presión rápidamente. Una buena geometría garantiza que el chip microfluídico funcione según lo previsto.
¿Cuándo debo pasar del prototipo a la producción en masa?
Muévase cuando su diseño sea estable y la producción aumente. El utillaje para prototipos cuesta menos que los moldes de acero endurecido. El utillaje intermedio cubre la brecha. Esté atento a problemas ocultos como tensiones internas o cambios en la autofluorescencia antes de la fabricación del utillaje definitivo.
¿Afecta la unión adhesiva a todo el proceso de fabricación?
Sí. La unión suele ser el último paso y puede arruinar todo lo anterior. Cada par de materiales requiere una estrategia específica. Si se hace correctamente, el sellado durará toda la vida útil del dispositivo. Si se hace mal, el chip microfluídico tendrá fugas.







