
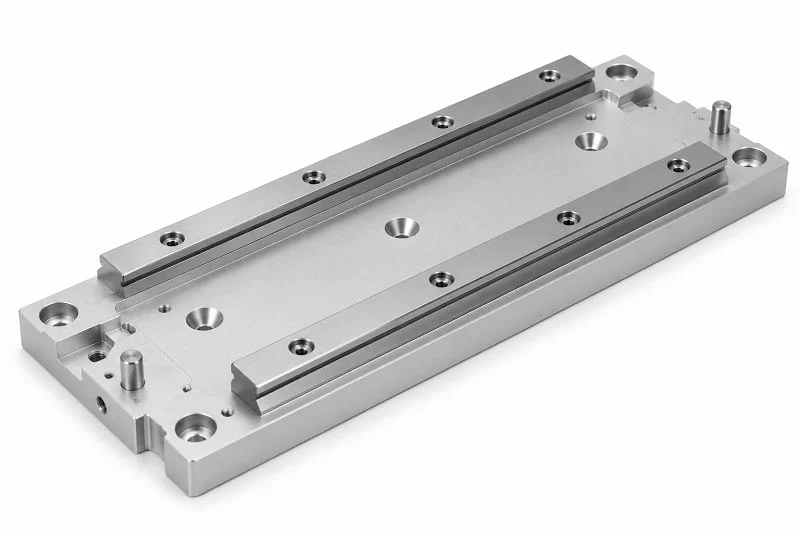
Elegir la placa de montaje adecuada para la guía lineal puede resultar confuso. Para la mayoría de las aplicaciones en 2026, el aluminio 6061-T6 mecanizado por CNC ofrece la mejor combinación de coste, precisión y peso.
Los precios de mercado de mayo de 2026 muestran que la placa 6061-T651 costará entre 7.70 y 14.30 dólares estadounidenses por kilogramo. Este rango de precios mantiene el aluminio asequible para la mayoría de los sistemas de movimiento lineal.
Sus necesidades específicas siguen siendo importantes. Las cargas pesadas podrían requerir placas de montaje de guías lineales de acero. En entornos corrosivos, es posible que prefiera rieles de acero inoxidable. En salas blancas, las guías de plástico podrían ser la mejor opción. Cada tipo de guía soporta diferentes tensiones. Sus decisiones de diseño también son importantes.
Ya sea que necesite un movimiento lineal preciso para un dispositivo médico o un movimiento lineal controlado para la automatización industrial, conocer estas ventajas y desventajas es clave para el éxito. Una selección adecuada también influye en la precisión general.
Materiales para placas de montaje de guías lineales
La elección del material determina todos los aspectos posteriores. La carga, el entorno y la precisión requerida indican la necesidad de diferentes aleaciones. Una regla práctica útil es combinar el material de la placa con el del riel guía. Los rieles de acero sobre placas de acero se dilatan a ritmos similares. Los rieles de aluminio sobre placas de aluminio se comportan de la misma manera. La combinación de materiales diferentes puede generar tensiones térmicas que desalinean el sistema.
Aleaciones de aluminio: El estándar predeterminado para 2026
El aluminio predomina en la mayoría de las aplicaciones de placas de montaje. Se mecaniza rápidamente, resiste la corrosión de forma natural y pesa aproximadamente un tercio de lo que pesa el acero. En los sistemas de movimiento lineal que realizan ciclos rápidos, esta reducción de peso disminuye la inercia y permite utilizar motores más pequeños.
Por qué el 6061-T6 domina en precisión y costo.
La aleación 6061-T6 ofrece el mejor equilibrio general para la mayoría de las configuraciones. Su límite elástico mínimo es de 240 MPa (35 ksi), con valores típicos que alcanzan los 276 MPa (40 000 psi). Esta resistencia permite soportar cargas moderadas sin un espesor excesivo. Además, la aleación mantiene tolerancias estrictas durante el mecanizado, lo cual es fundamental cuando la placa de montaje de la guía lineal requiere una planitud uniforme en toda su superficie.
El costo también juega a su favor. Un lingote de aluminio 6061 en bruto cuesta alrededor de 5.37 USD por kilogramo. Si lo comparamos con el acero AISI 1018, que cuesta 1.62 USD por kilogramo, el aluminio puede parecer caro a primera vista. Pero aquí está la clave: la menor densidad del aluminio significa que se necesita mucho menos material por peso para el mismo volumen de pieza. Si se tienen en cuenta el tiempo de mecanizado y el desgaste de las herramientas, la pieza de aluminio suele ofrecer un costo total un 40.5 % menor a pesar del mayor precio de la materia prima. Para prototipos y producción de volumen medio, el 6061-T6 sigue siendo la opción por defecto.
Cuándo considerar el 7075-T6 para una mayor resistencia
En ocasiones, la aleación 6061-T6 no es lo suficientemente resistente. Las aplicaciones con cargas en voladizo elevadas o fuerzas de impacto extremas requieren mayor resistencia. Es ahí donde entra en juego la aleación 7075-T6. Esta aleación ofrece aproximadamente el doble de límite elástico que la 6061-T6, alcanzando un rendimiento similar al del acero con el peso del aluminio. Se utiliza ampliamente en las industrias aeroespacial y de competición.
Las ventajas y desventajas son importantes. El acero 7075-T6 es más caro por kilogramo y requiere mayor esfuerzo de mecanizado. Además, carece de la resistencia a la corrosión del 6061, por lo que a menudo necesita un recubrimiento protector. Úselo cuando sus guías lineales requieran una base más rígida y la reducción de peso sea fundamental. Para la mayoría de los sistemas de automatización industrial, el 6061-T6 es suficiente.
Acero y acero inoxidable.
El acero proporciona rigidez y amortiguación que el aluminio no puede igualar. Cuando las cargas son elevadas o las vibraciones comprometen la precisión, las placas de acero justifican su mayor peso.
Acero bajo en carbono para aplicaciones rentables y de alta carga.
El acero al carbono simple, como el AISI 1018, ofrece la opción más económica para una superficie de montaje rígida. A 1.62 USD por kilogramo, los costos del material son mínimos. Su mayor módulo de elasticidad implica una menor deformación bajo cargas idénticas. Las máquinas herramienta de alta resistencia y las prensas de estampado suelen utilizar placas de acero debajo de la placa de montaje de su guía lineal.
Entre sus desventajas se incluyen el peso y la susceptibilidad a la corrosión. Las placas de acero requieren acabados protectores como óxido negro o zincado. Para maquinaria estacionaria, donde el peso no es un factor determinante, el acero con bajo contenido de carbono ofrece una relación calidad-precio inmejorable.
Acero inoxidable (por ejemplo, 304, 316) para ambientes corrosivos.
Los entornos de lavado y los procesos químicos requieren acero inoxidable. Los grados 304 y 316 resisten la corrosión y soportan agentes de limpieza agresivos. Las líneas de procesamiento de alimentos y los equipos farmacéuticos suelen especificar placas de acero inoxidable bajo sus guías lineales. Cabe esperar mayores costos de material y velocidades de mecanizado más lentas. La resistencia a la corrosión justifica el precio superior donde se aplican las normas de higiene.
Materiales alternativos
Más allá de los metales, los materiales especializados resuelven problemas específicos. Cada uno aporta propiedades únicas que merece la pena considerar.
Uso de plásticos reforzados (por ejemplo, PEEK, acetal) para trabajos ligeros o en salas blancas.
Los plásticos destacan en salas blancas y aplicaciones de baja exigencia. El PEEK sobresale por su temperatura máxima de funcionamiento continuo de 250 °C (482 °F). Esta clasificación significa que el PEEK conserva sus propiedades mecánicas incluso durante una exposición prolongada a altas temperaturas. El acetal ofrece un menor coste con buenas características de resistencia al desgaste. Ambos materiales eliminan los problemas de lubricación y funcionan silenciosamente. Su limitada capacidad de carga restringe su uso a carros ligeros y sistemas de baja fuerza.
El papel de los compuestos de fibra de carbono en sistemas de alta velocidad y baja masa.
Los compuestos de fibra de carbono ofrecen una excepcional relación rigidez-peso. Las máquinas de recogida y colocación de alta velocidad se benefician de una menor masa móvil. El material amortigua las vibraciones eficazmente. Sin embargo, la fibra de carbono es considerablemente más cara que el aluminio y requiere técnicas de mecanizado especializadas. Su uso se limita a sistemas de guiado lineal de alto rendimiento, donde cada gramo cuenta.
Granito y hierro fundido para una amortiguación de vibraciones y estabilidad óptimas.
Los equipos de metrología y las máquinas de medición de precisión requieren una estabilidad excepcional. El granito proporciona una amortiguación natural y una estabilidad térmica inigualables por los metales. El hierro fundido ofrece beneficios similares con una mejor maquinabilidad. Ambos materiales destacan en máquinas de medición por coordenadas y sistemas de inspección óptica. Su peso los hace poco prácticos para aplicaciones móviles, pero ideales para bases fijas. Cuando la placa de montaje de su guía lineal admite un posicionamiento submicrométrico, estos materiales proporcionan la base sólida que su diseño requiere.
Procesos de fabricación de placas de montaje
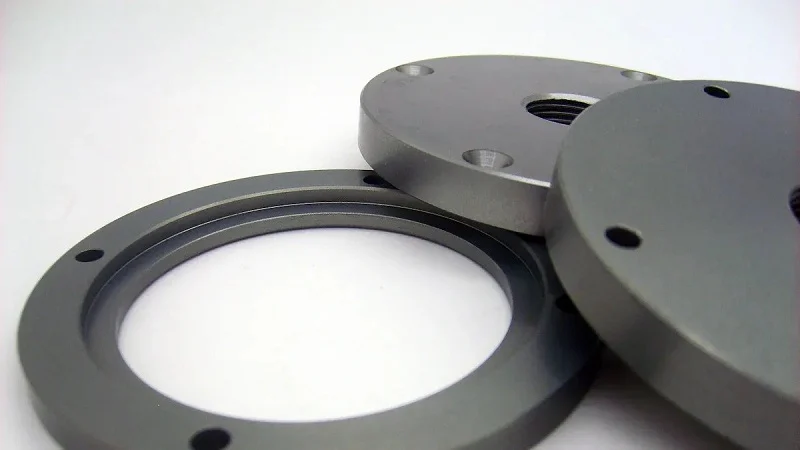
El proceso que elijas influye en el costo, el tiempo y la precisión. Cada método tiene sus ventajas. El mecanizado CNC ofrece las mediciones más precisas. La fabricación aditiva permite crear formas complejas. Los procesos de corte permiten mecanizar placas planas sencillas con rapidez. La fundición es ideal para la producción en grandes volúmenes. Tus necesidades de volumen y precisión deben guiar tu elección.
Mecanizado CNC: Lo mejor para la precisión
El mecanizado CNC sigue siendo la mejor opción para las placas de montaje de guías lineales. Los centros de mecanizado utilizan herramientas rotativas para cortar material de un bloque sólido. Este proceso proporciona una gran planitud y precisión. Para la mayoría de los sistemas de movimiento lineal, las placas mecanizadas ofrecen la calidad superficial que las guías necesitan para funcionar correctamente.
Obtención de tolerancias críticas de planitud y agujeros
La planitud es más importante que cualquier otra dimensión en una placa de montaje. Una superficie deformada provoca que los rieles se tuerzan y que los rodamientos se desgasten prematuramente. El mecanizado CNC permite mantener la planitud dentro de 0.01 mm en 100 mm. Este nivel de precisión garantiza un movimiento del carro suave y uniforme.
La colocación de los orificios también requiere atención. La placa de montaje de la guía lineal se atornilla a la placa mediante orificios en posiciones exactas. Si estos orificios se desvían de su posición prevista, el riel se dobla al instalarlo. Esta flexión provoca atascos y una carga desigual. Las máquinas CNC mantienen la posición de los orificios con una precisión de ±0.05 mm o superior. Esta precisión garantiza que las guías se asienten exactamente donde se diseñaron.
El acabado superficial también mejora con el mecanizado CNC. Las superficies mecanizadas suelen tener una rugosidad de aproximadamente Ra 1.6 µm. Para trabajos de alta precisión, un segundo rectificado puede reducirla a Ra 0.4 µm o incluso más. Cuanto más lisa sea la superficie, mejor será el contacto entre la placa y el riel.
Costo y plazo de entrega para placas mecanizadas
El mecanizado CNC resulta más caro por pieza que la mayoría de los demás métodos. El tiempo de preparación, las herramientas y las horas de máquina se suman. Programar y mecanizar una sola placa prototipo puede llevar varias horas. La producción en serie distribuye esos costes entre muchas piezas, lo que reduce el precio unitario.
Los plazos de entrega varían según la complejidad. Las placas sencillas con pocos orificios pueden enviarse en cuestión de días. Los diseños complejos con tolerancias estrictas y muchas características requieren más tiempo de mecanizado. La mayoría de los talleres de mecanizado suelen indicar un plazo de entrega de una a tres semanas para placas de montaje estándar. Existen pedidos urgentes, pero tienen un coste adicional.
Para cantidades inferiores a unos pocos cientos de piezas, el mecanizado CNC suele ser la opción más rentable en términos de coste total. Este proceso no requiere moldes ni matrices costosos. Cada pieza tiene el mismo precio, independientemente del tamaño del lote. Esto facilita la elaboración de presupuestos y la planificación.
Fabricación aditiva (impresión 3D): Prototipado y complejidad
La fabricación aditiva construye piezas capa a capa a partir de modelos digitales. Esta tecnología ha mejorado mucho para las piezas metálicas. Las placas de montaje de guías lineales se benefician de una libertad de diseño que el mecanizado no puede igualar.
Cuando la impresión 3D no es la opción adecuada para la producción
A pesar de sus ventajas, la impresión 3D presenta problemas con los costos de producción. El costo de los materiales es varias veces superior al de los lingotes forjados. El tiempo de fabricación de una sola placa se extiende a horas o incluso días. El acabado superficial requiere un trabajo adicional para igualar la calidad del mecanizado. La precisión dimensional no es tan buena como la del CNC.
Esta tecnología funciona mejor para prototipos y piezas especiales de bajo volumen. Los ingenieros pueden probar los diseños rápidamente sin gastar en utillaje. Una vez que la producción supera las pocas unidades, el mecanizado se vuelve más económico. Para la mayoría de las placas de montaje de guías lineales, la impresión 3D es una herramienta de desarrollo, no un método de producción.
Impresión 3D de metales (DMLS/SLM) para diseños ligeros y optimizados.
Tanto la sinterización láser directa de metales (DMLS) como la fusión selectiva por láser (SLM) utilizan láseres para fundir polvo metálico. Estos procesos permiten crear piezas con gran libertad geométrica. Se hacen posibles canales de refrigeración internos, estructuras reticulares y nervaduras optimizadas. Los diseñadores pueden eliminar material justo donde se requiere, reduciendo considerablemente el peso.
El grosor de capa en estos procesos suele ser de 20 a 60 micras. Este nivel de detalle permite obtener pequeños rasgos y superficies lisas. Además, el método de polvo no desperdicia material. El polvo sobrante se recicla para futuras construcciones.
En los sistemas de rodamientos lineales de alta velocidad, un menor peso se traduce en una mayor aceleración. Una placa de aluminio impresa en 3D podría pesar un 30 % menos que una mecanizada, manteniendo su rigidez. Esto es crucial en máquinas de colocación de componentes y en engranajes para semiconductores.
Procesos alternativos
Además del mecanizado y la impresión, existen otros procesos para fabricar las placas de montaje. Cada uno se adapta a necesidades específicas.
Extrusión para perfiles largos y sencillos con secciones transversales constantes.
La extrusión consiste en empujar aluminio calentado a través de una matriz con forma. El proceso crea perfiles largos con secciones transversales idénticas. Los rieles de guía lineal se suelen montar en los perfiles extruidos en sistemas de pórtico y bastidores de automatización. El proceso funciona para placas de espesor constante y patrones de orificios sencillos añadidos posteriormente.
La extrusión tiene un coste bajo por metro y se envía rápidamente. Los perfiles estándar vienen en stock. Los troqueles personalizados cuestan varios miles de dólares, pero el precio se distribuye entre grandes volúmenes. La desventaja: la extrusión solo funciona para formas rectas y uniformes. Las características complejas requieren mecanizado adicional.
Corte por láser y chorro de agua para perfiles planos y sencillos.
Los procesos de corte son eficaces para fabricar planchas planas a partir de láminas de material. Tanto los sistemas láser como los de chorro de agua siguen patrones digitales para cortar formas bidimensionales. La diferencia radica en cómo cortan el material.
El corte por chorro de agua utiliza agua a alta presión mezclada con partículas abrasivas. Este proceso en frío evita las zonas afectadas por el calor. Una placa de acero de 10 mm de espesor se corta con una tolerancia dimensional de ±0.25 mm. Esta precisión es suficiente para la mayoría de los trabajos de montaje, donde la planitud se corrige posteriormente mediante rectificado.
El corte por láser ofrece una velocidad similar con materiales delgados. Los efectos térmicos pueden alterar los bordes en materiales más gruesos. Ambos procesos permiten fabricar piezas de forma rápida y económica. Para placas rectangulares sencillas con orificios para tornillos, el corte seguido de perforación suele ser más económico que el mecanizado CNC completo.
| Rango de espesor del material | Tolerancia dimensional (largo y ancho) |
| Hasta 1.0 mm | ±0.25 mm |
| De más de 1.0 mm a 3.0 mm | ±0.25 mm |
| De más de 3.0 mm a 6.0 mm | ±0.25 mm |
| De más de 6.0 mm a 25 mm | ±0.25 mm |
| De más de 25 mm a 50 mm | ±0.25 mm |
Fundición para la producción en grandes volúmenes de formas complejas.
La fundición consiste en verter metal fundido en moldes. Este proceso permite reproducir formas complejas en grandes volúmenes. La fundición a presión produce placas de aluminio con dimensiones uniformes. La fundición en arena permite fabricar piezas de mayor tamaño con menores costes de utillaje.
La fundición destaca cuando la producción supera los miles de unidades anuales. El coste por pieza disminuye considerablemente una vez amortizado el utillaje. El acabado superficial y los poros internos requieren un control minucioso. El mecanizado secundario suele corregir las superficies críticas.
Empresas como NOBLE, una de las principales compañías manufactureras de China, ofrecen conocimientos especializados en estos procesos. Su mecanizado profesional permite tanto la creación de prototipos como la producción en masa. Trabajar con un socio experimentado le ayuda a seleccionar el proceso idóneo para sus necesidades de volumen y precisión.
Independientemente del proceso principal, las placas de alta precisión suelen requerir un rectificado superficial final. Este paso proporciona la planitud y el acabado necesarios para la placa de montaje de la guía lineal. Se recomienda realizar el rectificado cuando la aplicación requiera una planitud superior a 0.01 mm en toda la superficie de montaje.
Materiales y procesos de la placa de montaje de la guía lineal
Ahora llegamos a la parte práctica. Tienes que construir una máquina y necesitas una superficie de montaje para los rieles. Tres combinaciones cubren la mayoría de los escenarios reales. Cada combinación de material y proceso tiene una prioridad diferente.
El estándar de alta precisión: aluminio mecanizado por CNC.
El aluminio 6061-T6 mecanizado por CNC sigue siendo la opción preferida para sistemas de movimiento lineal exigentes. Esta combinación ofrece una planitud de 0.01 mm en 100 mm, lo que garantiza un movimiento suave del carro y una distribución uniforme de las cargas en los rodamientos. El material se mecaniza con precisión, mantiene tolerancias estrictas y resiste la corrosión sin necesidad de recubrimientos adicionales.
La mayoría de los fabricantes de sistemas de automatización optan por esta opción cuando la precisión es más importante que el costo. Una placa mecanizada cuesta más por pieza que una cortada, pero la calidad de la superficie llega lista para el montaje. Se evitan pasos adicionales. Los orificios quedan exactamente donde se especifica en el diseño y la superficie no necesita rectificado antes de la instalación.
Para prototipos y series de producción de volumen medio, este enfoque equilibra velocidad y calidad. Los talleres de mecanizado pueden programar y cortar placas sencillas en cuestión de días. Las formas complejas requieren más tiempo, pero aun así se evitan los costes de utillaje de la fundición. Si su sistema de guiado lineal exige un posicionamiento repetible, el aluminio mecanizado por CNC le proporciona la base que necesita.
La opción rentable para trabajos pesados: acero cortado con chorro de agua.
Las placas de acero soportan cargas pesadas que doblarían el aluminio. El corte por chorro de agua ofrece la forma más económica de obtener una superficie de montaje de acero rígida. Este proceso utiliza agua a alta presión mezclada con partículas abrasivas para cortar el material sin dañarlo por el calor.
Las diferencias de coste entre los métodos de corte son considerables. Un láser de fibra corta una placa de acero al carbono de 10 mm en unos 10 segundos, con un coste aproximado de 0.06 dólares por pieza. El corte por chorro de agua tarda unos 2 minutos y cuesta alrededor de 1.10 dólares por pieza. El láser gana en velocidad y precio para placas delgadas. Sin embargo, el chorro de agua permite cortar materiales más gruesos sin las zonas afectadas por el calor que deja el láser.
Para una placa de acero de 25 mm de espesor destinada a soportar placas de montaje de guías lineales pesadas, el corte por chorro de agua es la opción más adecuada. La tolerancia dimensional de ±0.25 mm funciona perfectamente para los orificios de montaje. Probablemente se añadirá un rectificado de superficie posterior para lograr la planitud necesaria para los rieles. Aun así, este paso adicional resulta más económico que el mecanizado CNC completo de toda la placa.
La solución para grandes volúmenes: Fundición para placas de montaje de guías lineales
Las series de producción de miles de unidades cambian por completo las cuentas. La fundición consiste en verter aluminio fundido en moldes, repitiendo formas complejas a gran velocidad. Una vez amortizado el coste de las herramientas, cada pieza cuesta una fracción de lo que costaría una pieza mecanizada.
La fundición a presión mantiene dimensiones uniformes en lotes grandes. La fundición en arena permite fabricar piezas de mayor tamaño con menores costos iniciales de utillaje. Ambos métodos producen placas con nervaduras, salientes y elementos de montaje integrados que, de otro modo, requerirían mucho tiempo de mecanizado.
La disyuntiva radica en el acabado superficial y la porosidad interna. Las superficies fundidas rara vez cumplen con las especificaciones de planitud que exigen las guías lineales de precisión. La mayoría de los fabricantes mecanizan las superficies críticas después de la fundición. Este enfoque híbrido combina la eficiencia de la fundición con la precisión del mecanizado.
| Par material-proceso | Aplicación típica | Coste relativo | Planitud alcanzable |
| CNC 6061-T6 Aluminio | Automatización general, dispositivos médicos | Media | 0.01 mm / 100 mm |
| Acero con chorro de agua + Rectificado | Máquinas herramienta pesadas, prensas | Medio bajo | 0.02 mm/100 mm después del rectificado |
| Aluminio fundido a presión + mecanizado | Productos de consumo de gran volumen | Bajo por unidad | 0.05 mm / 100 mm |
Socios como NOBLE aportan experiencia en todos estos procesos de fabricación. Su enfoque integral le ayuda a encontrar la combinación ideal que se ajuste a sus objetivos de volumen, presupuesto y precisión. Una breve conversación sobre su sistema de guiado lineal suele ahorrar meses de prueba y error.
Consideraciones de diseño para la placa de montaje de la guía lineal
Definición de los requisitos de planitud y acabado superficial
La planitud es la medida más importante en la placa. Si la superficie es irregular, el riel se tuerce al atornillarlo. Esta torsión genera una presión desigual y desgasta los rodamientos más rápidamente. Las guías necesitan una superficie plana para funcionar correctamente. Para la mayoría de los sistemas de precisión, el objetivo estándar es de 0.01 mm por cada 100 mm. Sin esto, todo el sistema lineal pierde precisión.
Comprender el impacto de la planitud en la vida útil y la precisión de los rodamientos.
Los problemas de planitud reducen considerablemente la vida útil de los rodamientos. Un error de 0.02 mm podría reducirla a la mitad. Las piezas rodantes experimentan una mayor tensión de contacto en las zonas donde el riel se dobla. Una buena planitud garantiza un movimiento suave de los rodamientos lineales. Un riel doblado impide que el carro se desplace en línea recta. En configuraciones multieje, los errores de planitud se acumulan rápidamente. Un pequeño error en un eje se extiende a los demás. La posición final en la punta de la herramienta se desvía cada vez más del valor deseado.
Especificación de la rugosidad superficial (Ra) correcta para la superficie de montaje.
La rugosidad superficial afecta la firmeza con la que las piezas se presionan entre sí. Las guías transfieren la carga a través de los puntos de contacto. Una superficie rugosa solo toca en los puntos más altos, lo que reduce el área de contacto efectiva. La mayoría de las placas mecanizadas alcanzan una rugosidad superficial (Ra) de 1.6 µm. Las superficies más lisas benefician a todo el conjunto lineal. Para una alta rigidez, se recomienda una Ra de 0.8 µm o mejor. Un proceso de rectificado posterior al mecanizado permite lograr esta rugosidad. La superficie más lisa permite que el riel se asiente completamente contra la placa.
Diseño de orificios y patrones de montaje
La ubicación de los orificios determina el éxito de la instalación. Una mala posición de los orificios provoca problemas de alineación. Las guías dependen de patrones de orificios precisos para funcionar correctamente. Dedique tiempo a la disposición de los orificios durante la fase de planificación.
Agujeros roscados frente a agujeros pasantes para diferentes tamaños de riel
Las guías más pequeñas suelen tener orificios roscados. Los pernos se enroscan directamente en la placa. La profundidad de la rosca debe ser al menos 1.5 veces el diámetro del perno. Para pernos M4 en aluminio, esto significa una profundidad mínima de 6 mm. Los rieles más grandes requieren orificios pasantes con tuercas. Esto evita que se dañe la rosca en materiales de placa más blandos. Los orificios pasantes también facilitan la alineación durante el montaje.
La importancia de las tolerancias de posición de los agujeros
La posición de los orificios es más importante de lo que la mayoría de la gente cree. Los rieles de guía lineal tienen orificios espaciados con precisión. Si los orificios de la placa no coinciden, el riel no quedará plano. Una buena tolerancia de posicionamiento es de ±0.05 mm. Esto garantiza una correcta alineación. El mecanizado CNC logra esta precisión fácilmente. El corte por chorro de agua no puede igualar este nivel de exactitud.
Consideración de la dilatación térmica y la estabilidad del material
Los cambios de temperatura alteran la forma de la placa. Las guías se mueven a medida que el material se expande. Comprender el comportamiento térmico evita la desviación. Diseñe para lograr un movimiento lineal preciso en condiciones cambiantes. Una máquina lineal requiere una cuidadosa selección de materiales.
Adaptación del material de la placa al entorno térmico de la máquina.
El aluminio se dilata el doble que el acero por cada grado Celsius. Una placa de aluminio bajo rieles de acero crea una desalineación. A temperatura ambiente estable, esto funciona bien. En máquinas que se calientan, la desalineación provoca atascos. La capacidad de carga depende de una alineación correcta. La compatibilidad de los materiales resuelve este problema. Los rieles de acero sobre una placa de acero se dilatan conjuntamente. El sistema mantiene la alineación a diferentes temperaturas. Para máquinas de precisión, la compatibilidad de los materiales es esencial.
El efecto de las tensiones residuales en la precisión dimensional a largo plazo
Las placas acumulan tensiones internas derivadas de su fabricación. Con el tiempo, estas tensiones se liberan, provocando la deformación de la placa y la pérdida de planitud de las superficies de guía. Esto afecta a las guías lineales con el paso del tiempo. El sistema lineal se mantiene alineado con un control adecuado de las tensiones. En el caso de las placas de acero, un tratamiento térmico para aliviar las tensiones evita la deformación. Este proceso calienta la placa a unos 600 °C y luego la enfría lentamente. Un buen diseño tiene en cuenta estos factores.
Marco de decisión para la placa de montaje de su guía lineal
Ahora ya tienes todos los detalles: materiales, procesos y reglas de diseño. Es hora de combinarlos en un plan claro. Este marco te guía a través de cinco preguntas. Respóndelas en orden y la mejor opción se hará evidente.
Evaluación de los requisitos de capacidad de carga y rigidez
Comience por las necesidades físicas. ¿Cuánto peso soportará su carro? ¿Qué fuerzas ejercen presión sobre las guías durante su uso? Estas respuestas determinan la rigidez mínima que debe proporcionar su placa.
Primero, calcule la carga estática. Sume el peso del carro, la carga útil y cualquier herramienta montada encima. Luego, estime las fuerzas dinámicas. Una aceleración rápida aumenta las cargas efectivas. Una carga útil de 10 kg que se mueve a 2 m/s² ejerce una fuerza de aproximadamente 20 kg sobre los cojinetes. Las cargas de choque producidas por paradas o impactos pueden ser aún mayores.
Una vez que conozca las fuerzas, compárelas con la resistencia del material. El aluminio 6061-T6 tiene un límite elástico mínimo de 240 MPa. El acero 1018 tiene un límite elástico de alrededor de 370 MPa. Si la tensión calculada se acerca a la mitad del límite elástico, elija un material más resistente o una placa más gruesa.
La rigidez es tan importante como la resistencia. Una placa que se dobla bajo carga transmite ese movimiento a las guías. El carro entonces se desplaza en una trayectoria curva en lugar de una recta. Para sistemas de movimiento lineal de precisión, la deflexión debe mantenerse por debajo de 0.01 mm bajo carga máxima. Esto generalmente implica que la placa tenga el grosor suficiente para que la flexión sea mínima.
La capacidad de carga de sus guías lineales también influye. Cada tamaño de guía tiene una carga dinámica nominal. La placa debe distribuir esa carga uniformemente sobre la superficie de montaje. Una placa rígida distribuye la fuerza, mientras que una flexible la concentra en ciertos puntos, reduciendo la vida útil del rodamiento.
Evaluación del entorno operativo (corrosión, temperatura, limpieza)
Las condiciones de tu taller influyen en la elección de materiales más que cualquier otro factor. Un laboratorio limpio y con temperatura controlada tolera materiales que se deterioran en fábricas con condiciones extremas.
La corrosión encabeza la lista de amenazas ambientales. La humedad, la niebla salina y los vapores químicos atacan el acero sin protección. El acero al carbono simple necesita recubrimiento en ambientes húmedos. Los aceros inoxidables de grados 304 y 316 resisten la oxidación sin necesidad de acabados adicionales. El aluminio forma su propia capa protectora de óxido de forma natural.
La temperatura plantea sus propios desafíos. Todos los materiales se dilatan al calentarse. El aluminio se dilata aproximadamente el doble que el acero por cada grado Celsius. Si su máquina se calienta, asegúrese de que el material de la placa coincida con el del riel. Los rieles de acero sobre placas de acero se dilatan conjuntamente. La combinación de materiales diferentes genera tensiones internas que desalinean la máquina.
Los entornos de alta temperatura requieren especial atención. Considere un sistema de guías de acero inoxidable diseñado para condiciones corrosivas y de alta temperatura. El riel y el bloque están fabricados en acero inoxidable resistente a la corrosión. Los sellos de goma de alta temperatura impiden la entrada de contaminantes. Esta combinación soporta temperaturas sostenidas de hasta 150 °C manteniendo una excelente estabilidad dimensional. La ligera dilatación a altas temperaturas se mantiene predecible y controlable.
Los requisitos de limpieza también influyen en la elección. En salas blancas y líneas de procesamiento de alimentos, a menudo está prohibido el uso de lubricantes que puedan contaminar los productos. Las guías de plástico eliminan por completo la necesidad de lubricación. Su capacidad de carga limitada las restringe a aplicaciones ligeras, pero son ideales donde la higiene es primordial.
Equilibrar presupuesto, plazos de entrega y rendimiento
La decisión final se reduce a dinero y tiempo. Cada mejora en el rendimiento tiene un costo. Tu trabajo consiste en encontrar el punto óptimo donde el costo se ajuste a los requisitos sin gastar de más.
Comience por definir su objetivo de precisión. Una planitud de 0.01 mm por cada 100 mm requiere mecanizado CNC. Este proceso resulta más costoso por pieza que el corte o la fundición. Si su aplicación tolera una planitud de 0.05 mm, el corte por chorro de agua seguido de un ligero rectificado permite ahorrar considerablemente.
El volumen de producción cambia por completo las reglas del juego. El coste de una sola placa prototipo es el mismo tanto si se fabrica una como diez. El mecanizado CNC gestiona volúmenes bajos de forma eficiente. Una vez que se superan los miles de unidades al año, el utillaje de fundición se amortiza. Cada pieza fundida cuesta entonces una fracción de lo que costaría una pieza mecanizada equivalente.
El plazo de entrega suele ser más importante que el coste. Las averías en las máquinas requieren piezas de repuesto inmediatas. Las máquinas de aluminio estándar se mecanizan en cuestión de días. Las piezas fundidas a medida requieren semanas solo para la fabricación de las herramientas. Es importante tener placas de repuesto a mano para la maquinaria crítica. Una planificación adecuada de la instalación también reduce el tiempo de inactividad. Los orificios de alineación y las ubicaciones de los pasadores de centrado preperforados agilizan el proceso de montaje.
He aquí una forma práctica de abordar la decisión. Para la mayoría de los proyectos de automatización, el aluminio 6061-T6 mecanizado por CNC ofrece el mejor equilibrio. Proporciona buena resistencia, resistencia natural a la corrosión y precisión de mecanizado. El sobrecoste respecto al acero desaparece al considerar la mayor velocidad de mecanizado y el menor peso.
Las máquinas herramienta pesadas que soportan cargas masivas justifican el uso de placas de acero. El costo del material se mantiene bajo y su rigidez soporta fuerzas que doblarían el aluminio. Añada un rectificado de superficie después del corte para lograr la planitud que requieren sus guías.
Los productos de consumo de gran volumen se benefician de la fundición a presión. La inversión inicial en utillaje se distribuye entre miles de unidades. El mecanizado secundario en las superficies críticas aporta precisión donde más se necesita.
Su diseño también debe contemplar ajustes futuros. Los orificios roscados adicionales para sensores o soportes cuestan poco durante el mecanizado. Añadirlos posteriormente requiere una segunda configuración y un coste adicional. Piense con antelación en las necesidades futuras de su máquina.
El mejor enfoque integra todas estas consideraciones en una sola evaluación. Defina sus cargas con precisión. Documente su entorno con honestidad. Establezca un presupuesto y un cronograma realistas. Luego, compare esos requisitos con los pares de materiales y procesos de las secciones anteriores. La tabla que muestra las opciones de aluminio CNC, acero cortado con chorro de agua y fundición a presión le ofrece un punto de partida.
Recuerde que un movimiento lineal preciso depende del funcionamiento conjunto de todo el sistema. La placa, los rieles, los cojinetes, el bastidor: cada componente influye en los demás. Una placa perfecta sobre un bastidor endeble sigue produciendo resultados deficientes. Considere el conjunto completo, no solo una pieza.
El control preciso del movimiento lineal es fruto de una ingeniería meticulosa. La placa de montaje constituye la base. Si esta base es la adecuada, todo lo que se encuentra por encima funcionará mejor. Si se omite el análisis, se corre el riesgo de sufrir atascos, desgaste prematuro y piezas defectuosas.
Hable con su socio fabricante cuanto antes. Empresas como NOBLE analizan cientos de diseños de placas de montaje cada año. Sus ingenieros saben qué combinaciones de materiales y procesos funcionan de forma fiable. Una conversación de treinta minutos suele evitar costosos errores que se descubren una vez iniciada la producción.
Colaboramos con NOBLE para satisfacer sus necesidades de placas de montaje para guías lineales.

Nuestro enfoque de servicio integral: desde el diseño hasta el montaje.
La mayoría de los talleres mecánicos solo cortan metal. NOBLE trabaja de forma diferente. El equipo le acompaña desde el primer boceto hasta la unidad final ensamblada. Este modelo de servicio integral elimina los espacios donde pueden ocultarse los errores.
El diseño de su placa de montaje para guías lineales comienza con una conversación. Los ingenieros de NOBLE revisan su diseño y cuestionan sus suposiciones. Detectan problemas de tolerancia antes de que las piezas se conviertan en piezas defectuosas. Esta información temprana ahorra semanas de retrabajo.
En la planta de fabricación, todo se realiza internamente. Los centros de mecanizado CNC cortan las placas con precisión. El rectificado de superficies garantiza la planitud según las especificaciones. Los inspectores de calidad verifican cada dimensión. No se subcontrata nada a proveedores desconocidos.
El montaje completa el conjunto. NOBLE instala las placas de montaje de la guía lineal, alinea los rieles y aprieta cada tornillo. Recibirá un componente listo para instalar. Esto ahorra tiempo en la planta de producción y simplifica la instalación.
Certificaciones y garantía de calidad (ISO 9001:2015 e ISO 13485:2016)
Las certificaciones indican que un taller sigue procesos rigurosos. NOBLE cuenta con las certificaciones ISO 9001:2015 e ISO 13485:2016. Estas normas son importantes por diferentes razones.
La norma ISO 9001:2015 abarca la gestión de la calidad en toda la planta. Esta norma exige procedimientos documentados para cada paso. La documentación de procesos garantiza la repetibilidad. La trazabilidad de los materiales permite rastrear cada pieza en bruto desde el almacén hasta el envío. Las herramientas de inspección se calibran según un cronograma definido. Las piezas no conformes se identifican, se separan y se corrigen desde la raíz del problema.
La norma también exige objetivos de calidad medibles. NOBLE realiza un seguimiento de la precisión geométrica, los índices de aprobación de las inspecciones dimensionales y los niveles de retrabajo. La retroalimentación de los clientes impulsa la mejora continua. El desempeño de los proveedores se revisa periódicamente para mantener una calidad constante.
La norma ISO 13485:2016 extiende estos controles a los dispositivos médicos. Esta certificación es fundamental cuando su sistema de movimiento lineal es compatible con equipos de diagnóstico o instrumental quirúrgico. La norma exige una documentación y una gestión de riesgos más rigurosas. NOBLE cumple con estos estándares más exigentes.
¿Por qué elegir NOBLE para sus proyectos de mecanizado de metales y plásticos?
La mayoría de los talleres se especializan en un solo material. NOBLE domina tanto el procesamiento de metales como de plásticos. Esta doble especialización permite ofrecer soluciones híbridas que no encontrará en ningún otro lugar.
Consideremos una placa de montaje para guía lineal que requiere aislamiento eléctrico. NOBLE mecaniza la base de aluminio y luego añade insertos de plástico de precisión. El metal proporciona rigidez y el plástico interrumpe las conexiones eléctricas. Un único proveedor suministra el conjunto completo.
La experiencia en plásticos también es fundamental para la selección de guías. Algunas aplicaciones funcionan mejor con guías de plástico que con rieles de acero. Los ingenieros de NOBLE recomiendan la combinación adecuada según la carga y el entorno. Su experiencia abarca ambos mundos.
La ubicación de la empresa en China ofrece ventajas en cuanto a costes sin sacrificar la calidad. Obtendrá precios competitivos y las certificaciones que exigen los clientes internacionales. NOBLE realiza envíos a todo el mundo con la documentación necesaria para cumplir con los requisitos aduaneros y las auditorías de calidad.
Trabajar con un solo socio simplifica su cadena de suministro. Evita coordinar con múltiples proveedores y se ahorra los problemas derivados de las incompatibilidades de tolerancias entre ellos. Una sola llamada resuelve todo, desde la certificación de materiales hasta los informes de inspección final.
Para su próximo proyecto de placa de montaje para guías lineales, contacte con NOBLE cuanto antes. Comparta sus cálculos de carga y las condiciones ambientales. Sus ingenieros le recomendarán la combinación óptima de material y proceso. Esta conversación es gratuita y podría ahorrarle meses de prueba y error.
No existe una placa de montaje para guías lineales que sirva para todas las máquinas. La mejor opción depende de la carga, el entorno y el presupuesto. Para la automatización general, el aluminio 6061-T6 mecanizado por CNC ofrece la mejor combinación de precisión y precio. Los sistemas de alta resistencia con presupuestos ajustados suelen utilizar acero cortado con chorro de agua y rectificado de superficie.
Consideremos el panorama general. Diseñar para una fabricación sencilla reduce los costos. Un buen acabado superficial prolonga la vida útil de las guías. De cara al futuro, la impresión 3D será más útil para placas ligeras personalizadas. Los materiales compuestos avanzados seguirán mejorando en los sistemas de movimiento lineal de alta velocidad.
Antes de finalizar su diseño, consulte con un socio fabricante. Los ingenieros de NOBLE le ayudarán a seleccionar los materiales y procesos adecuados para sus necesidades específicas. Su asesoramiento facilita la instalación y evita errores costosos. Una breve conversación ahora le ahorrará meses de trabajo adicional.
Preguntas frecuentes sobre la placa de montaje de la guía lineal
¿Qué grado de planitud necesita realmente mi placa de montaje?
La mayoría de las máquinas de precisión funcionan bien con una planitud de 0.01 mm por cada 100 mm. Esto permite que el carro se mueva con suavidad y que los cojinetes se desgasten de manera uniforme. Si su máquina realiza cortes pesados o funciona a alta velocidad, es posible que necesite una especificación más estricta. El rectificado de la superficie después del mecanizado proporciona un acabado más liso.
¿Debo hacer coincidir el material de la placa con el material del riel?
Sí. El uso de materiales compatibles evita problemas de dilatación térmica. Los rieles de aluminio sobre placas de aluminio se dilatan al mismo ritmo, al igual que los rieles de acero sobre placas de acero. Los pares mixtos generan tensiones internas cuando cambia la temperatura. Estas tensiones desalinean los rieles y provocan un desgaste prematuro de los rodamientos. En máquinas que funcionan a temperatura ambiente, los pares de materiales diferentes siguen funcionando correctamente.
¿Cómo elijo entre agujeros roscados y agujeros pasantes?
Los rieles guía más pequeños suelen tener orificios roscados. La profundidad de la rosca debe ser al menos 1.5 veces el ancho del perno. Los rieles más grandes requieren orificios pasantes con tuercas debajo. Los orificios pasantes facilitan la alineación durante la instalación y evitan que las roscas se dañen en materiales blandos como el aluminio. Consulte el catálogo del fabricante del riel para conocer la mejor forma de montaje.
¿Puedo utilizar una placa cortada con chorro de agua para trabajos de precisión?
El corte por chorro de agua mantiene una tolerancia de ±0.25 mm. Esto es suficiente para orificios de montaje, pero no para superficies clave. Posteriormente, se requiere rectificado de superficie para obtener la planitud necesaria para las guías de precisión. Aun así, este paso adicional resulta más económico que el mecanizado CNC completo para placas planas sencillas. Para formas complejas con tolerancias estrictas, el CNC sigue siendo la mejor opción.
¿Qué provoca que una placa de montaje se deforme con el tiempo?
Las tensiones residuales de la fabricación de la placa se liberan con el tiempo y la deforman. Las placas de acero requieren un tratamiento térmico para aliviar las tensiones tras el mecanizado inicial. Este proceso calienta la placa a unos 600 °C y luego la enfría lentamente. Las placas de aluminio generalmente no necesitan este paso. Elegir el material y el tratamiento térmico adecuados garantiza la correcta alineación del sistema lineal durante años.
¿Cuándo tiene sentido la impresión 3D para el montaje de placas?
Utilice la impresión 3D para prototipos y piezas pequeñas a medida. Permite crear diseños ligeros con formas internas imposibles de obtener mediante mecanizado. El coste del material es varias veces superior al del metal macizo. El tiempo de fabricación puede ser de horas o incluso días. Una vez que se fabrican varias piezas, el mecanizado CNC resulta más económico y preciso.
¿Cómo puedo saber si mi placa debe ser de acero en lugar de aluminio?
Primero, calcule la carga estática y las fuerzas dinámicas. Si la tensión se aproxima a la mitad del límite elástico del aluminio 6061-T6 (240 MPa como mínimo), utilice acero. Las máquinas herramienta pesadas y las prensas de estampado suelen requerir la rigidez del acero. El aluminio funciona bien en la mayoría de los sistemas de automatización donde ahorrar peso es más importante que la resistencia.
¿Qué debo comentar con mi socio fabricante antes de realizar el pedido?
Comparta información sobre sus volúmenes de carga, condiciones de trabajo y objetivos de precisión. Infórmeles sobre los riesgos de corrosión, los rangos de temperatura y los requisitos de limpieza. Pregunte sobre los plazos de entrega y si se incluye el rectificado de superficies. Una breve conversación puede evitar errores costosos. Socios como NOBLE ofrecen servicios de verificación de diseño y ensamblaje que detectan problemas antes de comenzar la producción.







