
Imagínese que la válvula de una bomba de infusión falla durante una cirugía. La vida de un paciente depende de una pieza más pequeña que la punta de un dedo. Los ingenieros y los responsables de compras se enfrentan a un gran desafío: elegir materiales seguros para el cuerpo, lograr las medidas exactas que eviten fugas y añadir recubrimientos que impidan la entrada de bacterias, todo ello cumpliendo con las estrictas normas de la FDA y los estándares de higiene.
Esta guía le muestra el proceso de mecanizado CNC de válvulas médicas . Analizaremos el seguimiento de materiales, el cumplimiento de normas y los cuidadosos pasos de fabricación que garantizan la fiabilidad de las válvulas. Descubrirá qué preguntas hacer a los posibles socios sobre su certificación ISO 13485, sus controles de proceso y sus sistemas de control de calidad.
Al final, comprenderás el porqué de cada norma, desde las pruebas de seguridad para implantes hasta los métodos de producción adecuados para dispositivos implantados en el cuerpo. Esta guía de diseño para mecanizado CNC te ayudará a tomar decisiones acertadas sobre limpieza, pruebas y normativas.
¿Por qué el mecanizado CNC es esencial para las válvulas en la industria médica?
Las válvulas en los dispositivos médicos requieren una precisión que otros métodos de fabricación simplemente no pueden ofrecer. Pensemos en una pequeña válvula de retención dentro de una bomba de insulina portátil. Debe abrirse y cerrarse millones de veces sin atascarse. Necesita canales internos que dirijan el flujo de fluido con precisión. Estas características no son extras opcionales; son la base del funcionamiento de la válvula.
La necesidad de geometrías complejas y microcaracterísticas
El mecanizado CNC para la industria médica destaca por su capacidad para crear estructuras internas complejas. Un cuerpo de válvula puede requerir un canal en espiral, un asiento cónico o un conducto transversal que se une a otro orificio en un ángulo preciso. El moldeo o la fundición suelen presentar dificultades con estas formas, ya que dejan rebabas o requieren operaciones secundarias. Las máquinas CNC las cortan directamente del material sólido. Las trayectorias de la herramienta siguen los modelos digitales con una fidelidad excepcional.
Las microcaracterísticas llevan esta capacidad aún más lejos. Algunos orificios de válvula miden menos de un milímetro de diámetro. Sus bordes deben ser afilados y limpios. Una rebaba residual podría desprenderse durante el uso. Ese fragmento suelto podría obstruir la válvula o entrar en el torrente sanguíneo del paciente. El mecanizado CNC médico maneja estas diminutas características con trayectorias de herramienta controladas y velocidades de husillo precisas. El resultado es una pieza que se ajusta al diseño original, no a una mera aproximación.
Repetibilidad para la producción de alto volumen
La consistencia es tan importante como la complejidad. Un cirujano no puede usar una válvula que funcione el martes pero falle el miércoles. Cada unidad en una tanda de producción debe comportarse de forma idéntica. Las máquinas CNC ofrecen esta repetibilidad de forma natural. Una vez verificado el programa, la máquina reproduce los mismos cortes miles de veces. Se controla el desgaste de la herramienta. Las compensaciones se ajustan automáticamente. El proceso se mantiene dentro del rango validado.
Esta consistencia respalda la esterilidad y los esfuerzos de validación. Cuando cada pieza es idéntica, los protocolos de limpieza funcionan de la misma manera en cada unidad. Los ciclos de esterilización penetran las mismas geometrías en cada ocasión. Los organismos reguladores buscan esta uniformidad. Quieren pruebas de que el proceso de fabricación está bajo control. La producción repetible mediante control numérico computacional (CNC) proporciona esa evidencia. También simplifica la trazabilidad. Si un lote presenta un defecto, se puede rastrear hasta la máquina, la herramienta y el lote de material exactos.
Versatilidad de materiales en metales y plásticos.
El mecanizado de piezas para dispositivos médicos requiere trabajar con una amplia gama de materiales. Algunas válvulas entran en contacto con sangre o solución salina, por lo que necesitan metales resistentes a la corrosión como el acero inoxidable 316L o el titanio. Otras válvulas se integran en líneas de administración de fármacos y pueden utilizar PEEK o PTFE para mayor resistencia química. Cada material se comporta de manera diferente bajo la herramienta de corte: algunos son duros y abrasivos, mientras que otros son blandos y gomosos.
Las máquinas CNC se adaptan a estas diferencias mediante ajustes de parámetros. La velocidad del husillo, la velocidad de avance y la selección del refrigerante varían según el material. Esta flexibilidad convierte a las máquinas CNC en la opción ideal para la creación de prototipos y la producción. Se puede probar un diseño primero en plástico y luego pasar a metal para la versión final. La misma máquina se encarga de ambos materiales. Esta versatilidad acorta los plazos de desarrollo y reduce los costes.
Esta adaptabilidad también facilita el cumplimiento normativo. Los distintos materiales requieren diferentes tratamientos superficiales y métodos de limpieza. El mecanizado CNC permite obtener la calidad superficial que cada material necesita. Tanto si se requiere un pulido espejo para una superficie de sellado como una textura mate para la adhesión, el proceso lo consigue. Y al trabajar con un socio con certificación ISO 13485, se tiene la certeza de que sus sistemas de gestión de calidad registran cada paso. Esta documentación constituye la prueba del cumplimiento de las normas de la FDA y de esterilidad. Esto le brinda la seguridad de que sus dispositivos implantables e implantes cumplen con los requisitos más estrictos de biocompatibilidad y validación de procesos.
Procesos de mecanizado CNC de válvulas médicas
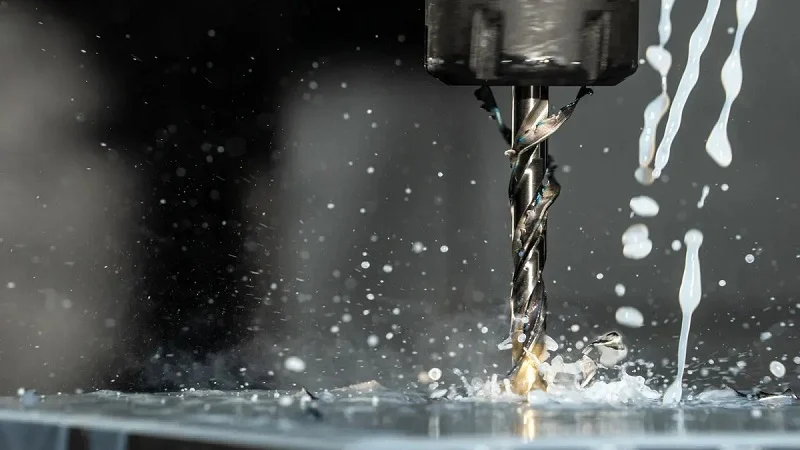
Las distintas formas de válvulas requieren diferentes métodos de mecanizado. El tamaño, la complejidad y la cantidad de piezas necesarias determinarán qué proceso es el más adecuado. El mecanizado en torno suizo, el fresado de 5 ejes y el mecanizado híbrido ofrecen ventajas específicas para la fabricación de válvulas médicas.
Mecanizado en torno suizo para válvulas de pequeño diámetro
Los tornos suizos fabrican piezas pequeñas para válvulas con una precisión asombrosa. Un casquillo guía mantiene la barra metálica cerca de la herramienta de corte, evitando que se doble o vibre. Esto permite que la máquina mantenga las piezas perfectamente redondas y centradas, incluso cuando son largas y delgadas.
Lograr la concentricidad y tolerancias estrictas
Los vástagos y cuerpos pequeños de las válvulas deben ser perfectamente redondos con un ancho exacto. Los tornos suizos mecanizan la pieza justo donde sale del casquillo. El material se mantiene rígido, lo que permite que la herramienta corte sin descentrar la pieza. Este método cumple habitualmente con las estrictas tolerancias requeridas para los componentes de las válvulas. Las superficies de sellado suelen requerir tolerancias aún más estrictas, y los tornos suizos pueden mantener esas dimensiones constantes durante largas series de producción.
Alimentación eficiente de barras para grandes volúmenes
La fabricación rápida de numerosas piezas pequeñas para válvulas depende de una manipulación precisa del material. Los tornos suizos utilizan largas barras de metal que se introducen automáticamente en el husillo. La máquina fabrica cada pieza una tras otra, separándola y moviendo la barra hacia adelante. Esto elimina la necesidad de cargar piezas individuales y reduce el tiempo de ciclo. Cumplir con las normas de limpieza y el seguimiento de materiales resulta más sencillo cuando cada pieza proviene de un lote documentado de materia prima. La uniformidad del proceso también facilita la validación, ya que la configuración de la máquina se mantiene constante durante toda la producción.
Fresado de 5 ejes para cuerpos de válvulas multipuerto
Los cuerpos de válvulas multipuerto presentan canales cruzados, aberturas angulares y espacios huecos en su interior. Estas piezas requieren un proceso que permita acceder a múltiples lados sin necesidad de moverlas repetidamente. El fresado de 5 ejes ofrece precisamente eso.
Reducción de los ajustes para mantener la precisión del datum.
El mecanizado CNC de 5 ejes reduce los errores de configuración al trabajar en canales internos complejos utilizando un único punto de referencia fijo. La máquina puede dar forma a todos los lados de un cuerpo de válvula multipuerto en una sola sujeción. Esto elimina los errores derivados del movimiento manual de las piezas y mantiene las características exactamente en su lugar. No hay desplazamientos del punto de referencia, por lo que los ángulos, los canales de flujo cruzados y los rebajes se alinean a la perfección. Los resultados consistentes, desde los primeros prototipos hasta las series de producción pequeñas, implican que se necesitan menos pasos de sujeción. Esto es fundamental para los dispositivos implantables, donde cada tamaño debe coincidir con el diseño aprobado.
Mecanizado de ángulos complejos y socavados
Las máquinas convencionales de 3 ejes presentan dificultades con los ángulos agudos y los cortes internos de las piezas. El fresado de cinco ejes soluciona este problema inclinando y girando la pieza de trabajo. La herramienta de corte puede acceder a zonas ocultas y crear superficies de sellado precisas en diferentes ángulos. Esto es fundamental para los cuerpos de válvulas que guían el flujo de fluidos en varias direcciones. Además, reduce la probabilidad de errores de tamaño que se producen al mover y volver a sujetar las piezas.
Mecanizado híbrido para piezas completas
Algunas piezas de válvulas médicas funcionan mejor cuando el torneado y el fresado se realizan simultáneamente en una misma operación. Las máquinas híbridas combinan ambos procesos, lo que reduce la manipulación y el tiempo total.
Combinando torneado y fresado en un solo ciclo.
Una máquina híbrida primero mecaniza una característica, como el vástago de una válvula o una superficie de sellado, y luego fresa superficies planas, ranuras o agujeros laterales sin necesidad de trasladar la pieza a otra máquina. Al realizar todo el proceso en un solo ciclo, se mantienen todas las medidas alineadas y se evitan errores derivados de dos pasos separados. Además, simplifica la documentación de calidad, ya que todo el historial de la pieza se almacena en un único programa de la máquina.
Integración del desbarbado y la limpieza en proceso
No se permiten rebabas ni suciedad en los dispositivos médicos. Las máquinas híbridas pueden incorporar herramientas de desbarbado que eliminan los bordes afilados inmediatamente después del corte. Algunos sistemas también utilizan refrigeración a alta presión o procesos de lavado para eliminar virutas y aceite residual. Esta limpieza durante la producción contribuye al cumplimiento de las normas de esterilidad y reduce el acabado manual. Los datos de validación de cada ciclo registran tanto la forma de la pieza como su nivel de limpieza.
Consideraciones de diseño para el mecanizado CNC de válvulas médicas
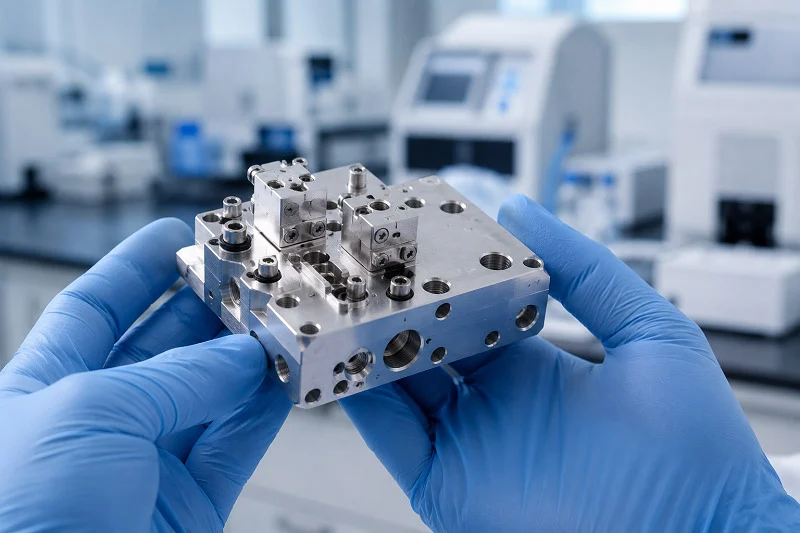
Un buen diseño facilita el mecanizado. Un mal diseño genera problemas. Las decisiones que se toman en la pantalla CAD repercuten en cada paso posterior. Afectan al coste, la velocidad y la calidad. Analicemos las decisiones de diseño más importantes para el mecanizado CNC de válvulas médicas.
Diseño para el acceso de herramientas y la geometría interna
Las características internas exigen atención. Un cuerpo de válvula con esquinas estrechas o cavidades profundas obliga al operario a trabajar en terrenos difíciles. La herramienta de corte debe alcanzar todas las superficies especificadas. De lo contrario, se producirán operaciones adicionales o piezas desechadas.
Especificación de radios y ángulos de desmoldeo
Los radios internos merecen una cuidadosa consideración. Los radios pequeños obligan a utilizar fresas pequeñas y frágiles. Estas herramientas funcionan más lentamente y requieren múltiples pasadas superficiales. El tiempo de mecanizado aumenta, al igual que los costos. Los radios mayores permiten al operario utilizar herramientas más grandes y rígidas. Estas cortan más rápido y dejan mejores acabados.
| Elección de diseño | Herramienta requerida | Tiempo relativo de mecanizado | Coste relativo | Calidad de acabado superficial |
| Radio grande (por ejemplo, 10 mm) | Fresa de extremo grande y rígida | Bajo | Bajo | Excelente |
| Radio pequeño (por ejemplo, 1 mm) | Fresa pequeña y frágil | Alto | Alto | Regular a pobre |
| Radio = Radio de la herramienta | fresa de extremo estándar | Moderado | Moderado | Pobre (probable charla) |
| Radio > Radio de la herramienta | fresa de extremo estándar | Bajo | Bajo | Bueno a excelente |
Una buena regla general: el radio debe ser al menos un tercio de la profundidad de la cavidad. Lo ideal es que sea el 130 % del radio de la herramienta. Este sencillo paso evita vibraciones y mejora la calidad de la superficie. Los ángulos de desmoldeo también son importantes, ya que permiten que las herramientas se retiren limpiamente sin arrastrarse por las paredes acabadas.
Gestión de perforaciones profundas y taladros de pequeño diámetro
Los agujeros profundos ponen a prueba la habilidad de cualquier maquinista. Las herramientas largas se desvían, pierden el centro y se rompen. Cuando se necesita un agujero mucho más profundo que su diámetro, conviene planificar pasos adicionales. Es posible que el maquinista necesite realizar ciclos de perforación intermitente para eliminar las virutas y evitar la rotura de la herramienta.
Las brocas de diámetro pequeño, inferiores a 1 mm, requieren un manejo cuidadoso. Se rompen con facilidad. La velocidad del husillo debe ser alta, pero la velocidad de avance baja. Considere si realmente necesita ese orificio diminuto. ¿Podría funcionar un diámetro ligeramente mayor? Cada fracción de milímetro que aumente el diámetro de la broca reduce drásticamente el riesgo de rotura.
Impacto de la selección de materiales en la maquinabilidad
El material que elijas afecta a mucho más que la biocompatibilidad. Influye en cómo corta la máquina. Influye en la vida útil de la herramienta. Influye en las tolerancias que puedes mantener.
Equilibrio entre dureza y desgaste de la herramienta
Los materiales más duros desgastan las herramientas más rápidamente. El titanio y el acero inoxidable 316L son muy exigentes con los filos de corte. Generan calor y se endurecen por deformación si la herramienta roza en lugar de cortar. El operario debe ajustar cuidadosamente las velocidades y los avances. Es posible que utilice recubrimientos especiales en sus herramientas. Este equilibrio es crucial en el mecanizado CNC para aplicaciones médicas, ya que no se puede comprometer la calidad de las piezas. Una herramienta desgastada deja una superficie deficiente que puede albergar bacterias e incumplir los estándares de esterilidad.
Los plásticos más blandos, como el PEEK, se mecanizan con mayor facilidad. Sin embargo, pueden derretirse si la herramienta se calienta demasiado y deformarse bajo presión. Cada material tiene sus propias características para la máquina.
Predicción de la recuperación elástica del material y la acumulación de tolerancias
Los materiales se mueven durante el mecanizado. Los metales recuperan ligeramente su forma original tras el corte. Los plásticos se deforman más. Las paredes delgadas se doblan. Estos movimientos afectan a las dimensiones finales. Un diseñador inteligente los tiene en cuenta.
La acumulación de tolerancias agrava el problema. Cada elemento tiene su propia tolerancia. Cuando varios elementos se acoplan, los errores se suman. Un asiento de válvula con una desviación de 0.001 pulgadas podría sellar correctamente. Pero si el orificio superior también se desplaza 0.001 pulgadas en la dirección opuesta, se produce una desalineación de 0.002 pulgadas. Esa holgura podría provocar fugas. Un análisis de diseño para la fabricación (DFM) detecta estos conflictos a tiempo. Identifica dónde chocan las tolerancias entre las piezas de acoplamiento antes de mecanizar el metal.
Prototipado frente a iteraciones de diseño de producción
La creación de prototipos ahorra dinero. Puede parecer contradictorio, ya que se paga por pasos adicionales. Sin embargo, detectar los fallos a tiempo cuesta mucho menos que corregirlos después.
Utilizar la retroalimentación de DFM para reducir el número de piezas.
Tu primer diseño podría requerir diez piezas separadas. Un análisis DFM podría mostrarte que puedes combinar tres de ellas en una sola pieza mecanizada. Menos piezas significan menos uniones. Menos uniones significan menos puntos de fuga. También significan un ensamblaje más sencillo y menos inventario que controlar. Esta simplificación facilita el cumplimiento normativo, ya que hay menos variables que validar.
El prototipado temprano con materiales económicos como PLA o ABS mantiene bajos los costos iniciales. Puedes probar el concepto sin gastar en costosos materiales de producción. Detectas fallas de diseño antes de que se conviertan en errores costosos.
Ampliación de la producción desde las pruebas piloto hasta la fabricación en alto volumen.
Las pruebas piloto sirven de puente entre el prototipo y la producción. Validan el proceso. Confirman que las tolerancias se mantienen en varios lotes. Generan la documentación necesaria para la validación del proceso.
La iteración rápida durante esta fase acelera el desarrollo hasta en un 40 %. Esto se traduce directamente en menores costos de mano de obra y gastos generales. Además, se reduce el riesgo. Al validar las especificaciones técnicas con anticipación, se evitan fallas y rediseños costosos. Se evitan retrasos regulatorios. Todo esto incrementaría los costos a medida que se avanza hacia la producción en masa.
Cada decisión de diseño se relaciona con el panorama general. La trazabilidad de los materiales es fundamental para los implantes y dispositivos implantables. Sus sistemas de gestión de calidad realizan un seguimiento de cada lote. Su certificación ISO 13485 genera confianza en los organismos reguladores. Al documentar sus decisiones de diseño y datos de validación, sienta las bases para el cumplimiento de la FDA. Demuestra la esterilidad mediante una geometría consistente. Demuestra la biocompatibilidad mediante materiales probados. Esta documentación se convierte en su respaldo durante las auditorías y en su hoja de ruta para futuras mejoras.
Materiales para el mecanizado CNC de válvulas médicas
El material elegido para una válvula lo cambia todo. Determina si la pieza resiste la esterilización, controla su vida útil y afecta la velocidad de mecanizado y la vida útil de la herramienta. Una buena selección de material es la base de cualquier diseño sólido.
Metales biocompatibles
Los metales son la opción preferida para el diseño de válvulas que requieren alta resistencia y larga vida útil. El acero inoxidable y el titanio son las opciones más comunes en el campo médico.
Acero inoxidable 316L para resistencia a la corrosión y rentabilidad.
El acero inoxidable 316L es el material por excelencia para las válvulas médicas. Resiste la corrosión en ambientes salinos mejor que la mayoría de las aleaciones de la competencia. El secreto reside en el molibdeno. Este elemento combate la corrosión por picaduras en fluidos ricos en cloruros, como la sangre o la solución salina. El acero inoxidable 17-4PH no contiene molibdeno.
Hallazgo clave: El acero inoxidable 316L es superior al 17-4PH en ambientes salinos. La causa metalúrgica principal radica en que el 17-4PH carece de molibdeno, el elemento que proporciona resistencia a la corrosión por picaduras en ambientes ricos en cloruros. Esto se cuantifica mediante el Índice de Resistencia a la Corrosión por Picaduras (PREN): el 316 tiene un PREN de 23 a 29 , mientras que el 17-4PH tiene un PREN de solo 15 a 17. Esta diferencia se traduce en un rendimiento real muy distinto: el 316 se clasifica como "Bueno a excelente" para ambientes ricos en cloruros/agua de mar, mientras que el 17-4PH se clasifica como "Malo: susceptible a la corrosión por picaduras y por hendiduras".
Para los dispositivos implantables que entran en contacto con fluidos corporales, esa diferencia es crucial. Una válvula corroída podría liberar iones metálicos en el paciente. La superficie rugosa podría favorecer el crecimiento bacteriano. El acero inoxidable 316L evita ambos problemas. Además, su precio es inferior al del titanio, lo cual resulta ventajoso cuando se requieren grandes volúmenes.
Otras aleaciones especializadas soportan aplicaciones extremas:
| Grado de aleación | Propiedades clave | Aplicación en válvulas |
| F-75 (ASTM F2886) | Alta resistencia, excelente resistencia a la corrosión, no magnético, biocompatible. | Válvulas cardíacas |
| MP35N (ASTM F562) | Alta resistencia, excelente resistencia a la corrosión, no magnético, biocompatible. | Válvulas cardíacas |
El cromo y sus aleaciones se utilizan en las válvulas cardíacas.
Estos metales soportan millones de ciclos de apertura y cierre dentro del cuerpo. El mecanizado CNC de válvulas médicas trabaja bien con estas aleaciones, aunque las herramientas se desgastan más rápido en comparación con las aleaciones más blandas.
Titanio (grados 5 y 23) para una alta relación resistencia-peso.
El titanio ofrece una ventaja inigualable sobre el acero: resistencia y ligereza. El titanio de grado 5, también conocido como Ti-6Al-4V, es la opción estándar. Soporta cargas pesadas sin aumentar significativamente su peso. El grado 23 es una versión más pura con menor contenido de impurezas. Ofrece mayor resistencia a la fractura para implantes sometidos a esfuerzos repetidos.
El titanio desarrolla una capa de óxido natural que combate la corrosión. Si se raya, esta capa se regenera. El material supera las pruebas de biocompatibilidad sin problemas. La desventaja es el precio. El titanio es más caro que el acero inoxidable. Además, su mecanizado es más lento debido a que el filo se calienta rápidamente.
Plásticos de alto rendimiento
Los plásticos ofrecen ventajas que los metales no pueden igualar. Resisten productos químicos agresivos, son más ligeros y se adhieren herméticamente a otras superficies. Plásticos comunes de grado médico, como el PEEK y el PTFE, se utilizan en aplicaciones donde se requieren estas propiedades.
Certificaciones y trazabilidad de materiales
Elegir el material es solo la mitad del trabajo. También se necesita una prueba de que el material cumple con las especificaciones. Las certificaciones proporcionan esa prueba.
Abastecimiento de materia prima con documentación
Cada lote de material debe venir acompañado de documentación que detalle su composición química y propiedades mecánicas. Esta documentación demuestra que la aleación cumple con la norma seleccionada, como la ASTM F138 para el acero inoxidable 316L.
Su taller de mecanizado CNC debe conservar esta documentación. Esta pasa a formar parte del historial del dispositivo. Los inspectores la solicitan durante las auditorías. La trazabilidad del material vincula cada válvula terminada con su lote original. Si algo falla, se puede rastrear hasta su origen. Esta trazabilidad es fundamental en sistemas de gestión de calidad como la norma ISO 13485.
Garantizar el cumplimiento de las normas de biocompatibilidad
Normas como la USP Clase VI e ISO 10993 son importantes para validar la biocompatibilidad de materiales y dispositivos. Su socio fabricante debe documentar los resultados de las pruebas pertinentes para garantizar el cumplimiento normativo. Esta documentación respalda las afirmaciones de esterilidad y facilita el cumplimiento de la FDA para dispositivos implantables. Además, demuestra el cumplimiento de normas regulatorias más amplias.
La validación de la selección de materiales es fundamental. Forma parte de la validación del proceso. La cadena de trazabilidad, desde la materia prima hasta la pieza terminada, cumple con los requisitos de esterilidad y normativas. Cada paso, desde la recepción del material hasta el mecanizado y las pruebas, debe quedar registrado. Este registro demuestra que la pieza se fabricó correctamente, que los materiales cumplen con las especificaciones y que el dispositivo cumple con los requisitos de biocompatibilidad.
Tolerancias en el mecanizado CNC de válvulas médicas
Las tolerancias determinan si una válvula sella perfectamente o si presenta fugas peligrosas. En el mecanizado CNC de válvulas médicas, la diferencia entre una pieza que funciona correctamente y una que falla suele ser de fracciones de milésima de pulgada. Analicemos qué significan estas medidas, cómo las máquinas las logran y cómo verificar su exactitud.
Definición de tolerancias estándar para componentes de válvulas
Cada dimensión en el plano de una válvula tiene una tolerancia. Algunas son amplias, otras requieren una precisión extrema. Saber cuáles son cuáles le ahorrará dinero y quebraderos de cabeza.
Dimensiones críticas: Diámetros de los orificios, ángulos de los asientos y superficies de sellado.
Los diámetros internos y las superficies de contacto del asiento son fundamentales para cualquier válvula. Estas superficies deben coincidir con sus piezas de acoplamiento con una precisión extraordinaria. Los estándares de la industria suelen exigir tolerancias que oscilan entre ±0.001 y ±0.0005 pulgadas en estas superficies de sellado críticas. Esto equivale aproximadamente al grosor de un cabello humano dividido en cincuenta mechones.
La geometría del asiento de la válvula merece especial atención. El ángulo del asiento controla el contacto del elemento de cierre con él. Un ligero error en dicho ángulo provoca que el sello solo haga contacto en un borde, en lugar de en toda la superficie. Esta presión concentrada puede deformar el asiento con el tiempo y crear fugas que se agravan con cada ciclo.
| Dimensión crítica | Tolerancia |
| Planitud del asiento de la válvula | 0.01 mm |
| Diámetro del agujero | ±0.003 mm |
El acabado superficial de estas zonas de sellado es tan importante como la precisión dimensional. Para conectores y válvulas fluidicas, el estándar de la industria se sitúa entre 0.4 y 0.8 μm Ra. Este rango garantiza un sellado adecuado sin que la superficie sea tan lisa que se produzca soldadura en frío. Las superficies en contacto con la sangre requieren acabados aún más finos, de entre 0.2 y 0.4 μm Ra, para prevenir la activación plaquetaria. Los componentes de administración de medicamentos siguen el mismo estándar más estricto para evitar la generación de partículas.
Dimensionamiento y tolerancias geométricas (GD&T) para la posición verdadera
Las tolerancias dimensionales solo cuentan una parte de la historia. Un orificio puede medirse perfectamente redondo, pero estar inclinado con respecto al asiento de la válvula. Esa desalineación provoca fugas con la misma seguridad que un orificio sobredimensionado.
GD&T resuelve este problema. Consideremos una especificación común para la perpendicularidad del asiento de una válvula. El símbolo se parece a una T con un punto en la base. La casilla de tolerancia podría indicar 0.005 M. Esto significa que la superficie del asiento debe estar perpendicular al eje de referencia dentro de una zona cilíndrica de 0.005 pulgadas. La M representa la condición de material máximo, que otorga una tolerancia adicional cuando la característica es menor que su tamaño máximo.
Interpretar esto correctamente evita confusiones. La indicación de perpendicularidad no controla el ángulo en sí, sino su variación a lo largo de toda la superficie. Un asiento puede ser perfectamente perpendicular en un punto, pero estar inclinado en otro. La zona de tolerancia detecta esa variación. El operario debe comprender esta distinción para configurar correctamente la sujeción de la pieza.
Capacidad del proceso y precisión de la máquina
Para lograr tolerancias estrictas se requiere más que un buen dibujo. La máquina debe mantener la estabilidad durante largos periodos de producción. Los factores ambientales y el desgaste de las herramientas dificultan constantemente la precisión.
Compensación térmica y controles ambientales
El calor es el enemigo del mecanizado de precisión. Los cambios de temperatura pueden provocar que las piezas se expandan o contraigan, lo que podría alterar sus dimensiones y dejarlas fuera de tolerancia. Las máquinas CNC modernas compensan la dilatación térmica. Las escalas lineales miden la posición real en lugar de basarse en la rotación del motor. Los sistemas de refrigeración del husillo mantienen temperaturas constantes. Algunos talleres controlan todo el entorno, manteniendo la temperatura del suelo constante a 20 °C (68 °F). Estos controles son especialmente importantes en la producción de válvulas médicas, donde cada pieza debe ajustarse al diseño validado.
Utilización de sondeos en proceso para corregir el desgaste de la herramienta
Las herramientas de corte se desgastan con cada pasada. Una fresa afilada corta con precisión. Después de cien piezas, esa misma herramienta se habrá desgastado ligeramente. Las dimensiones varían. Sin corrección, las piezas terminan quedando fuera de tolerancia.
El sondeo en proceso resuelve este problema. La máquina toca la pieza con una sonda en puntos clave durante el ciclo. Mide la dimensión real y la compara con la dimensión objetivo. Si la herramienta se ha desgastado, el sistema de control ajusta automáticamente la desviación. Este sistema de retroalimentación de circuito cerrado mantiene cada pieza dentro de las especificaciones, incluso a medida que las herramientas se degradan. El resultado es una producción uniforme en todos los ciclos de fabricación.
Metrología avanzada para la verificación
El mecanizado produce la pieza. La metrología comprueba que cumple con las especificaciones. La verificación requiere instrumentos capaces de medir con mucha mayor precisión que las tolerancias que comprueban.
Uso de CMM (Máquina de Medición por Coordenadas) para inspección 3D
Una máquina de medición por coordenadas utiliza una sonda táctil para mapear la pieza completa en tres dimensiones. Compara miles de puntos medidos con el modelo CAD. Esto proporciona una verificación completa de cada característica, no solo unas pocas comprobaciones puntuales.
Las máquinas de medición por coordenadas (MMC) miden con una precisión excepcional. La incertidumbre de medición alcanza ≤±0.002 mm, lo que equivale aproximadamente a ±0.00008 pulgadas. Esto es significativamente menor que la tolerancia de ±0.0002 pulgadas requerida para muchos componentes de válvulas médicas. La capacidad de medición supera con creces el requisito. Algunas MMC avanzadas logran una incertidumbre de tan solo unas millonésimas de pulgada.
Esta precisión hace que la inspección con CMM sea esencial para la validación del primer artículo. Al calificar una pieza nueva, el informe de la CMM se convierte en la prueba de que el proceso produce piezas conformes. Esta documentación respalda la validación del proceso y cumple con los requisitos reglamentarios.
Medición neumática y comparadores ópticos para controles de alto volumen.
La inspección con CMM requiere tiempo. Para la producción en grandes volúmenes, se necesitan métodos más rápidos. La medición neumática mide los diámetros de los orificios sin contacto con la superficie. El aire comprimido fluye a través de una pequeña boquilla. La contrapresión varía según la distancia entre la boquilla y la pared del orificio. Esto proporciona mediciones rápidas y repetibles, ideales para controles en planta.
Los comparadores ópticos proyectan una sombra ampliada de la pieza sobre una pantalla. Los operarios comparan la silueta con una superposición de la forma ideal. Esto resulta muy útil para comprobar rápidamente perfiles y ángulos externos. Ambos métodos complementan la inspección con máquinas de medición por coordenadas (CMM), lo que proporciona mayor velocidad durante la producción y precisión durante la validación.
Asociación con el fabricante adecuado
Lograr estas tolerancias exige más que máquinas capaces. Requiere un socio que comprenda la interacción entre diseño, material y proceso. Un socio de fabricación cualificado aporta un servicio excepcional y experiencia profesional en mecanizado a cada proyecto. Su equipo ayuda a los clientes a completar de forma eficiente el prototipado y la producción en masa de componentes de válvulas médicas. Con la certificación ISO 13485 adecuada y sólidos sistemas de gestión de calidad, garantizan que cada pieza cumpla con los estándares más estrictos de esterilidad y trazabilidad de materiales. Esta colaboración reduce los riesgos de su proyecto y acelera su llegada al mercado.
Acabado de superficies para mecanizado CNC de válvulas médicas
El acabado superficial es tan importante como las tolerancias para el rendimiento de las válvulas. Una superficie rugosa puede atrapar bacterias y provocar corrosión. En el mecanizado CNC para aplicaciones médicas, el tratamiento superficial es un parámetro de diseño fundamental. Dos métodos de acabado mecánico destacan por sus diferentes necesidades.
Técnicas de acabado mecánico
Granallado con microesferas para una textura mate uniforme.
El granallado con microesferas proyecta diminutas perlas de vidrio o cerámica sobre la superficie de la pieza. El impacto crea una textura mate uniforme que facilita la adhesión en las etapas de ensamblaje posteriores. Además, disimula pequeñas marcas de mecanizado que, si bien no afectan la funcionalidad, resultan antiestéticas. Este proceso es óptimo en superficies externas donde la estética es importante. No altera las dimensiones de la pieza de forma significativa, por lo que es seguro para piezas terminadas con tolerancias estrictas. Sin embargo, no debe utilizarse en superficies de sellado, ya que el acabado mate impediría una correcta formación del sello. El granallado con microesferas es una forma rentable de mejorar la uniformidad de la superficie en grandes series de producción.
Electropulido para acero inoxidable para eliminar microrebabas
El electropulido elimina una fina capa de metal de la superficie. El proceso funciona como un recubrimiento inverso. La pieza se sumerge en un baño químico por el que circula una corriente eléctrica. Los iones metálicos se desprenden de la superficie y se disuelven en la solución.
El acabado superficial mejora significativamente. El electropulido suele reducir la rugosidad superficial (Ra) en un 50 % más que el pulido mecánico. Esta superficie más lisa impide que se alojen contaminantes o bacterias unicelulares, lo cual es fundamental para la esterilidad en aplicaciones médicas.
El electropulido elimina las impurezas que deja el pulido mecánico. Disuelve el hierro libre y las partículas incrustadas en la superficie, creando una capa superficial rica en cromo. La resistencia a la corrosión mejora notablemente. Las válvulas médicas sometidas a electropulido resisten la corrosión por picaduras y hendiduras mucho mejor que las piezas pulidas mecánicamente.
Otra gran ventaja es que el electropulido funciona en piezas complejas. Alcanza zonas inaccesibles para las herramientas mecánicas. Los cuerpos de las válvulas suelen tener pequeños canales internos y superficies ocultas. El electropulido trata todas las superficies a las que llega el baño. No quedan marcas de pulido direccionales.
Protocolos de limpieza y pasivación
Tras el acabado mecánico, la pieza requiere una limpieza a fondo. El mecanizado deja aceites, virutas y otros residuos que deben eliminarse antes de que la pieza pase a inspección o montaje.
Eliminación de aceites de mecanizado y partículas
Los protocolos de limpieza estándar eliminan los aceites de mecanizado y las partículas mediante procesos validados. En el caso de los dispositivos médicos implantables, este paso de limpieza requiere validación. Es necesario demostrar que el proceso elimina todos los contaminantes. Esta prueba se incorpora al historial del dispositivo y respalda las declaraciones de esterilidad durante las auditorías. La trazabilidad del material vincula el lote de limpieza con cada pieza. Esta documentación cumple con los requisitos reglamentarios de control de procesos.
Pasivación para mejorar la resistencia a la corrosión del acero inoxidable.
La pasivación es un tratamiento químico para el acero inoxidable que mejora su resistencia a la corrosión. Se utiliza comúnmente en dispositivos médicos. Los sistemas de gestión de calidad registran cada paso, desde la materia prima hasta la válvula terminada. Esta documentación cumple con la normativa para dispositivos médicos y demuestra que el dispositivo cumple con los estándares de esterilidad. Para implantes y otros dispositivos críticos, esta trazabilidad es indispensable. Los datos de validación del proceso de los ciclos de pasivación garantizan que el tratamiento funcione de manera consistente en cada lote.
Colaboración con NOBLE para el mecanizado CNC de válvulas médicas.

Elegir NOBLE puede ser clave para el éxito de su proyecto. Necesita más que un taller con maquinaria. Necesita un equipo que comprenda las normas de dispositivos médicos, la ciencia de los materiales y los sistemas de calidad. NOBLE reúne todo esto en un solo lugar.
Capacidades completas desde el diseño hasta Asamblea
Soporte de ingeniería interno para DFM y creación de prototipos.
Su diseño requiere una revisión minuciosa antes de su producción. Los ingenieros de NOBLE verifican cada detalle para asegurar su fácil fabricación. Detectan rápidamente posibles conflictos de tolerancia entre las piezas que encajan entre sí. Sugieren modificaciones en el radio que agilizan el mecanizado. Señalan los orificios profundos que podrían requerir herramientas especiales.
Esta revisión del diseño para la fabricación genera ahorros significativos. Un simple cambio, como aumentar el radio interno, puede reducir el tiempo de mecanizado. Detectar un problema en la superficie de sellado antes de la producción evita el descarte de lotes. El equipo de ingeniería de NOBLE colabora directamente con sus diseñadores para mejorar la pieza. Realizan prototipos rápidamente, para que usted vea piezas físicas en lugar de solo simulaciones. Los cambios rápidos durante esta fase agilizan el desarrollo y reducen los costos.
La fase de creación de prototipos también genera datos de validación iniciales. Se aprende cómo se comporta el material, se confirma que se mantienen las tolerancias y se prueban diferentes acabados superficiales para encontrar el equilibrio adecuado entre el sellado y la biocompatibilidad. Este conocimiento se traslada a la producción en serie.
Servicio completo de montaje y embalaje para simplificar su cadena de suministro.
Gestionar múltiples proveedores aumenta el riesgo. Cada traspaso de responsabilidades crea la posibilidad de errores, retrasos o contaminación. NOBLE elimina estos traspasos gracias a su servicio integral de ensamblaje y empaquetado.
Sus componentes de válvula llegan como productos terminados y probados. Nos encargamos del subensamblaje, el ensamblaje final y las pruebas funcionales. Gestionamos la limpieza y el embalaje en entornos controlados. Esta consolidación simplifica su cadena de suministro y reduce la carga de trabajo de su equipo de calidad. Un único socio es responsable de todo el proceso, desde la materia prima hasta el producto final. Este único punto de responsabilidad facilita las auditorías y refuerza la trazabilidad.
Certificaciones y pruebas de calidad
Las certificaciones demuestran el compromiso de NOBLE con la calidad. Demostramos que contamos con sistemas que existen y se siguen rigurosamente. Para la producción de válvulas médicas, la certificación ISO 13485:2016 es especialmente importante. Garantiza que disponemos de un sistema de gestión de calidad que cumple con los requisitos específicos de los dispositivos médicos, incluyendo la trazabilidad de los materiales, la documentación y la validación de procesos. Esta certificación es fundamental para la esterilidad y la validación. El sistema de calidad realiza un seguimiento de cada pieza, desde la materia prima hasta el dispositivo terminado. La trazabilidad de los materiales se integra en el historial del dispositivo. En caso de auditoría por parte de los organismos reguladores, la documentación demuestra el cumplimiento. Para implantes y dispositivos implantables, este nivel de control es indispensable. Un socio con certificación ISO 13485 le brinda la seguridad de que su proyecto de mecanizado CNC médico cumple con los estándares más estrictos. Nuestras capacidades CNC, combinadas con sólidos sistemas de calidad, reducen el riesgo de su proyecto y aceleran su lanzamiento al mercado.
La elección del material, la precisión de las tolerancias y el acabado superficial están interrelacionados. Cada uno de estos factores determina si su válvula médica funciona de forma segura. Para lograrlo, necesita más que una máquina CNC. Necesita un socio con certificación ISO 13485 y un profundo conocimiento del proceso para cumplir con las normas.
NOBLE realiza un seguimiento de los materiales desde la materia prima hasta el producto terminado. Registramos las pruebas de esterilidad y biocompatibilidad de implantes y dispositivos implantables. Nuestros datos de validación demuestran que cada lote cumple con las especificaciones requeridas.
¿Estás listo para avanzar? Envíanos tus archivos CAD o ideas de diseño para un estudio de viabilidad y un presupuesto competitivo. Nuestro servicio integral reduce el riesgo del proyecto, acelera el lanzamiento al mercado y garantiza el cumplimiento normativo. Tú te centras en la innovación de dispositivos mientras NOBLE se encarga de la compleja fabricación.
Preguntas frecuentes sobre el mecanizado CNC de válvulas médicas
¿Qué tolerancia pueden alcanzar las superficies de sellado de las válvulas médicas?
Las superficies de sellado suelen requerir tolerancias tan ajustadas como ±0.0002 pulgadas. Los métodos de mecanizado de precisión permiten alcanzar este nivel de exactitud.
¿Por qué se prefiere el acero inoxidable 316L para las válvulas médicas?
El acero inoxidable 316L contiene molibdeno, lo que le confiere un índice de resistencia a la corrosión por picaduras de entre 23 y 29. El acero inoxidable 17-4PH, en cambio, solo alcanza entre 15 y 17. Esta diferencia hace que el 316L sea mucho más resistente a la corrosión en fluidos corporales salinos. La elección de este material favorece la biocompatibilidad para el contacto prolongado con fluidos.
¿Qué certifican las normas USP Clase VI e ISO 10993-5?
Las normas USP Clase VI e ISO 10993-5 ayudan a validar la biocompatibilidad de los componentes médicos. Sus requisitos específicos dependen de la aplicación y del contexto normativo.
¿Cómo contribuye el electropulido a la esterilidad?
El electropulido elimina una fina capa metálica, reduciendo la rugosidad de la superficie en aproximadamente un 50 %. Disuelve el hierro libre y deja una superficie rica en cromo. Este acabado más liso no presenta grietas donde las bacterias puedan alojarse en los dispositivos médicos.
¿Qué certificaciones debe tener un socio de mecanizado CNC para el sector médico?
Busque un socio de mecanizado CNC para dispositivos médicos con certificaciones como la ISO 13485:2016, que demuestra un sistema de gestión de calidad adaptado a estos dispositivos. Esta certificación garantiza la trazabilidad, la gestión de riesgos y el cumplimiento normativo. Si bien las certificaciones ISO 9001 e ISO 13485 son relevantes, la ISO 13485 es específicamente obligatoria para la fabricación de dispositivos médicos.
¿Cuál es el propósito de la pasivación?
La pasivación es un tratamiento químico para el acero inoxidable que mejora su resistencia a la corrosión. Se utiliza comúnmente en dispositivos médicos para mejorar la biocompatibilidad.
¿Cómo ayuda la trazabilidad de los materiales durante las auditorías?
La trazabilidad de los materiales cumple con los requisitos reglamentarios y garantiza la seguridad de los implantes. Cada lote de materia prima se documenta, lo que permite vincular cada válvula terminada con su lote original.







