¿Qué es moldeo por inyección de plástico?
El moldeo por inyección de plástico es un proceso de fabricación ampliamente utilizado en la producción industrial. Su principio fundamental consiste en inyectar material fundido en una cavidad de molde prediseñada, donde el material se enfría y solidifica para formar la pieza con la forma deseada. Este proceso presenta una gran adaptabilidad a los materiales, siendo adecuado no solo para los plásticos termoplásticos y polímeros termoestables más comunes, sino también para la producción de diversos materiales como metales (en cuyo caso el proceso se denomina fundición a presión), vidrio, elastómeros e incluso dulces. El proceso comienza con la introducción de las materias primas en un cilindro calentado, donde se funden uniformemente mediante la acción de mezcla de un tornillo sin fin. A continuación, el material fundido se inyecta en la cavidad del molde a alta presión y, tras el enfriamiento y la solidificación, el producto resultante es idéntico a la cavidad del molde. En la producción, la fabricación del molde es un paso crítico. Por lo general, los fabricantes profesionales de moldes los producen utilizando materiales metálicos como acero o aluminio, basándose en diseños de diseñadores industriales o ingenieros, lo que garantiza que los moldes puedan replicar con precisión las características requeridas de la pieza. El ámbito de aplicación de la tecnología de moldeo por inyección es sumamente amplio, permitiendo la producción eficiente de todo tipo de elementos, desde componentes electrónicos en miniatura hasta grandes paneles de carrocería para automóviles. En los últimos años, gracias al avance de la impresión 3D , se han utilizado nuevos tipos de materiales fotopoliméricos en la fabricación de moldes de inyección sencillos. Estos materiales presentan propiedades termoplásticas especiales a bajas temperaturas, lo que evita que se fundan durante el proceso de moldeo por inyección, ofreciendo así nuevas soluciones técnicas para la creación rápida de prototipos y la producción en lotes pequeños.
¿Cómo moldeo por inyección de plástico funciona?
Paso 1: Preparación de la materia prima y calentamiento/fusión
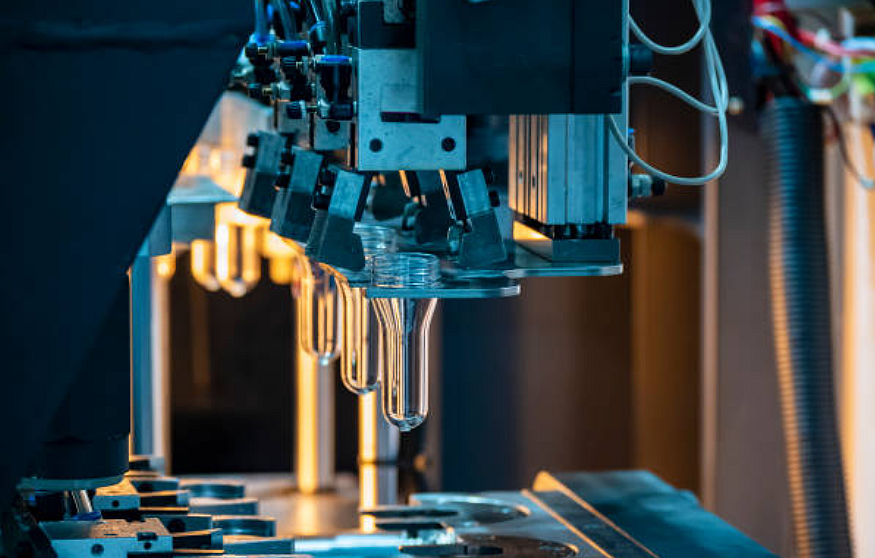
El moldeo por inyección de plástico es una técnica de mecanizado de plástico altamente eficiente y precisa, cuyo flujo de trabajo completo implica la coordinación perfecta de múltiples etapas críticas. Todo el proceso de producción comienza con el pretratamiento de las materias primas, donde los gránulos o polvos de plástico deben someterse primero a un secado riguroso para eliminar cualquier humedad presente en el material. Este paso es crucial porque la humedad residual puede vaporizarse a altas temperaturas, lo que provoca burbujas o defectos superficiales en el producto final. Las materias primas secas se introducen en la tolva de la máquina de moldeo por inyección y entran en el cilindro calentado por efecto de la gravedad. El cilindro está equipado con un tornillo giratorio de diseño especial, que no solo transporta el material, sino que también genera fuertes fuerzas de cizallamiento y efectos de mezcla gracias a su estructura geométrica única. El sistema de calentamiento controla con precisión la temperatura del cilindro dentro del rango de temperatura de fusión del plástico, generalmente dividido en múltiples zonas de temperatura para un calentamiento gradual, lo que garantiza un calentamiento uniforme y una fusión progresiva del plástico. Bajo el avance rotacional del tornillo, los gránulos de plástico sólido experimentan una transformación del estado vítreo al estado altamente elástico y, finalmente, al estado de flujo viscoso, formando una masa fundida con buena fluidez. Este proceso de plastificación requiere un control preciso de parámetros como la temperatura, la presión y la velocidad del tornillo.
Paso 2: Alimentación y fusión del plástico termoplástico
La etapa de moldeo por inyección de plástico es una de las más críticas del proceso, ya que determina directamente la calidad y la precisión dimensional del producto final. Una vez fundida la materia prima plástica en el cilindro, la máquina de moldeo por inyección entra en la etapa de inyección a alta presión. En este punto, el sistema hidráulico impulsa el husillo para que avance a una velocidad y presión controladas con precisión, inyectando el plástico fundido almacenado en el extremo frontal del husillo a través de la boquilla hacia la cavidad cerrada del molde. Este proceso de inyección debe realizarse a una presión extremadamente alta, que suele oscilar entre decenas y cientos de megapascales, para asegurar que el material fundido viscoso llene rápidamente todos los rincones del molde. El sistema del molde está cuidadosamente diseñado e incluye estructuras como el canal principal, el canal secundario y la compuerta, que en conjunto guían el flujo del material fundido y controlan el proceso de llenado. Durante el llenado, la temperatura, la presión y el caudal en el borde delantero del material fundido deben controlarse rigurosamente, ya que cualquier fluctuación puede provocar defectos como inyección incompleta, rebabas o líneas de soldadura.
Paso 3: Mantener la presión
En el proceso de moldeo por inyección, la etapa de presión de mantenimiento es un paso crítico para garantizar la calidad del producto, ya que afecta directamente la precisión dimensional, las propiedades mecánicas y la calidad superficial del producto final. Una vez que el plástico fundido ha llenado la cavidad del molde, el sistema pasa inmediatamente a la fase de presión de mantenimiento. Durante esta fase, la máquina de moldeo por inyección continúa aplicando una presión determinada al plástico fundido que aún no se ha solidificado por completo. La función principal de esta fase es compensar la contracción volumétrica que se produce durante el enfriamiento, evitando así defectos como desviaciones dimensionales, depresiones superficiales o huecos internos causados por la contracción del material. El proceso de presión de mantenimiento requiere un control preciso de tres parámetros clave: presión de mantenimiento, tiempo de mantenimiento y curva de presión de mantenimiento. Normalmente, la presión de mantenimiento se ajusta entre el 30 % y el 80 % de la presión de inyección, con valores específicos optimizados en función de las propiedades del material, la estructura del producto y los requisitos del proceso. El tiempo de mantenimiento depende del espesor de la pared del producto y de la velocidad de enfriamiento, y generalmente continúa hasta que el plástico en la entrada se solidifica por completo.
Paso 4: Tiempo de mantenimiento y enfriamiento
En el proceso de moldeo por inyección, la etapa de enfriamiento es un factor crítico para determinar la eficiencia de producción y la calidad del producto. Una vez finalizada la etapa de presión de mantenimiento, el plástico fundido dentro del molde entra en un proceso de enfriamiento controlado, que continúa hasta que la pieza alcanza la resistencia estructural y la estabilidad dimensional suficientes para ser desmoldada de forma segura. El proceso de enfriamiento no es simplemente una disipación de calor natural, sino un proceso de intercambio de calor controlado con precisión. El molde está equipado con un complejo sistema de canales de enfriamiento que utiliza fluidos refrigerantes circulantes (generalmente agua o aceite) para eliminar rápidamente el calor liberado durante la solidificación del plástico. El diseño del sistema de enfriamiento debe ser científicamente sólido, asegurando tanto la eficiencia del enfriamiento como evitando tensiones internas o deformaciones causadas por un enfriamiento excesivo localizado. La duración del tiempo de enfriamiento depende de múltiples factores, incluyendo las propiedades térmicas del material plástico, el espesor de la pared del producto, la temperatura del molde y la eficiencia del sistema de enfriamiento. Para plásticos cristalinos como el PP y el PE, también debe considerarse el impacto de la cristalinidad en el rendimiento del producto, lo que hace que el control de las velocidades de enfriamiento sea particularmente crítico.
Paso 5: Procesos de expulsión y acabado
La etapa crítica final del moldeo por inyección es la apertura del molde y la extracción de la pieza, que marca la finalización de todo el ciclo. Una vez que la pieza se ha enfriado lo suficiente dentro de la cavidad del molde y ha alcanzado la dureza deseada, el sistema de cierre de la máquina de moldeo por inyección comienza a funcionar. Primero, pasa del modo de cierre de alta presión al modo de protección de baja presión; luego, el molde se abre suavemente a lo largo de la línea de separación según el programa preestablecido. La secuencia y la velocidad de apertura del molde deben controlarse con precisión, generalmente mediante una curva de apertura de tres etapas (lenta-rápida-lenta) para garantizar una apertura eficiente y evitar daños en la pieza o en el molde causados por una separación repentina. Una vez que el molde está completamente abierto, el sistema de eyección instalado en el lado móvil del molde comienza a funcionar. Los mecanismos de eyección, como los pasadores eyectores, las placas eyectoras o las válvulas neumáticas, se mueven suavemente mediante accionamiento hidráulico o mecánico para separar la pieza moldeada de la cavidad del molde. El proceso de eyección requiere especial atención al control de la velocidad, la carrera y la frecuencia de eyección para garantizar un desmoldeo completo del producto sin defectos como marcas de eyección o deformaciones. Para productos con estructuras complejas, pueden ser necesarios métodos de desmoldeo especiales, como el funcionamiento secuencial de múltiples mecanismos de eyección o el desmoldeo rotacional.
¿Cuáles son las aplicaciones del moldeo por inyección de plástico?
1. Industria automotriz
El moldeo por inyección de plástico desempeña un papel fundamental en el sector de la fabricación de automóviles , abarcando la producción de diversos componentes, desde el interior hasta el exterior, y desde piezas funcionales hasta decorativas. En el sector de los sistemas interiores de automóviles, la tecnología de moldeo por inyección se utiliza ampliamente para fabricar paneles de instrumentos, paneles de revestimiento de puertas, paneles de consola central, reposabrazos de asientos y diversos compartimentos de almacenamiento de una sola pieza. Estos componentes no solo deben cumplir con estrictos requisitos de precisión dimensional, sino que también requieren una excelente sensación al tacto y texturas superficiales estéticamente agradables. El moldeo por inyección, combinado con procesos posteriores como la pintura, el recubrimiento de la superficie o la decoración en molde (IMD), puede lograr perfectamente estos requisitos. En el campo del exterior de automóviles, los componentes moldeados por inyección, como los sistemas de parachoques, las molduras de los pasos de rueda y los conjuntos de parrilla, no solo presentan formas tridimensionales complejas, sino que también cumplen con requisitos de rendimiento especiales, como la resistencia al impacto y la resistencia a la intemperie.
2. Dispositivos médicos
La tecnología de moldeo por inyección de plástico desempeña un papel indispensable en la fabricación de dispositivos médicos , con aplicaciones que abarcan una amplia gama de productos, desde consumibles médicos básicos hasta instrumentos de alta precisión. En el campo de los suministros médicos desechables, los procesos de moldeo por inyección se utilizan para la producción en masa de diversos componentes de jeringas estériles, conectores intravenosos, tubos de extracción de sangre al vacío, tubos de muestreo viral y otros dispositivos médicos desechables. Estos productos tienen requisitos estrictos en cuanto a precisión dimensional, acabado superficial y rendimiento de sellado. En el campo del diagnóstico in vitro, los chips microfluídicos, las carcasas de kits de reactivos y los sustratos de tarjetas de prueba moldeados por inyección de precisión proporcionan un soporte técnico fiable para el diagnóstico molecular moderno y las pruebas en el punto de atención (POCT). En el campo de los instrumentos quirúrgicos, la tecnología de moldeo por inyección se utiliza para fabricar mangos de instrumentos laparoscópicos, componentes hemostáticos, dispositivos de sutura quirúrgica y otros productos.
3. Electrónica y Electrodomésticos
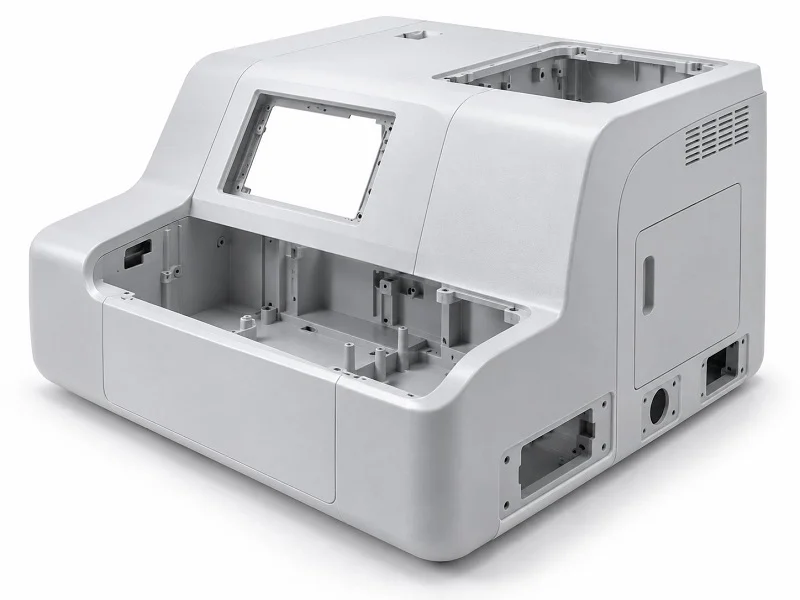
La tecnología de moldeo por inyección de plástico desempeña un papel crucial en la industria de fabricación de electrónica y electrodomésticos, con aplicaciones que se extienden prácticamente a todas las etapas de la cadena de suministro de diversos productos electrónicos. En el sector de la electrónica de consumo, los procesos de moldeo por inyección se utilizan ampliamente en la producción de carcasas de teléfonos inteligentes, componentes estructurales de computadoras portátiles, carcasas de relojes inteligentes y otros productos. Estos productos no solo requieren una precisión dimensional y una calidad de acabado superficial extremadamente altas, sino que también deben cumplir con las exigencias de diseño modernas en cuanto a ligereza, perfiles delgados y construcción de una sola pieza. Los conectores electrónicos son otra área de aplicación importante para el moldeo por inyección, incluyendo componentes de precisión como puertos USB, conectores tipo C y conectores placa a placa. Estos productos tienen requisitos extremadamente estrictos de estabilidad dimensional y rendimiento de aislamiento, con tolerancias que a menudo se controlan dentro de ±0.02 mm. En el campo de los electrodomésticos, componentes como paneles de aire acondicionado, paneles de control de lavadoras y manijas de puertas de refrigeradores fabricados mediante moldeo por inyección no solo deben cumplir con los requisitos de resistencia estructural, sino que también deben poseer una excelente resistencia a la intemperie y propiedades ignífugas.
Ventajas del moldeo por inyección de plástico
1. Alta eficiencia de conformado
El moldeo por inyección de plástico destaca en la fabricación por su excepcional eficiencia de producción. Este proceso utiliza un flujo de producción totalmente automatizado, lo que permite una operación continua e ininterrumpida desde la entrada de la materia prima hasta la salida del producto terminado. Un ciclo típico de moldeo por inyección suele oscilar entre 15 y 120 segundos, dependiendo del tamaño y la complejidad del producto. Las modernas máquinas de moldeo por inyección de alta velocidad pueden alcanzar hasta cientos de ciclos de moldeo por minuto, lo que las hace especialmente adecuadas para la producción de componentes que requieren fabricación a gran escala. En comparación con el mecanizado tradicional o el moldeo manual, el moldeo por inyección puede ahorrar más del 90 % del tiempo de producción. Además, la aplicación de la tecnología de moldes multicavidad permite el moldeo simultáneo de docenas de productos idénticos en una sola inyección, lo que aumenta aún más la producción por unidad de tiempo. Este método de producción altamente eficiente reduce significativamente el coste de fabricación por unidad, proporcionando una solución ideal para la producción industrial a gran escala.
2. Alta precisión y buena repetibilidad
El proceso de moldeo por inyección de plástico ofrece ventajas excepcionales en cuanto a precisión dimensional y consistencia del producto. Los equipos avanzados de moldeo por inyección, combinados con moldes mecanizados con precisión, permiten alcanzar tolerancias dimensionales ultra altas de ±0.01 mm, cumpliendo con los requisitos más exigentes para piezas de precisión. Este nivel de precisión es fundamental para productos como conectores electrónicos y dispositivos médicos, que son altamente sensibles a la exactitud dimensional. En términos de repetibilidad, los productos moldeados por inyección presentan una variación mínima entre lotes, con valores CPK que suelen superar 1.67, lo que garantiza que cada producto en la producción a gran escala tenga características de calidad idénticas. Las modernas máquinas de moldeo por inyección están equipadas con sistemas de control de circuito cerrado que supervisan y ajustan los parámetros del proceso en tiempo real, lo que garantiza aún más la estabilidad de la producción.
3. Amplia gama de materiales aplicables.
El proceso de moldeo por inyección de plástico presenta una excepcional adaptabilidad de materiales, permitiendo procesar prácticamente todo tipo de polímeros. En el caso de los plásticos termoplásticos, se pueden procesar mediante moldeo por inyección materiales que van desde plásticos de uso general como PP y ABS hasta plásticos de ingeniería como PC y POM, así como plásticos de alto rendimiento como PEEK y PEI. Los plásticos termoestables, como la resina fenólica y la resina epoxi, también son adecuados para procesos de moldeo por inyección especializados. Además, diversos elastómeros (TPE, TPU), plásticos de origen biológico y materiales biodegradables se utilizan cada vez más en el moldeo por inyección. Ajustando las formulaciones de los materiales, se pueden producir productos con propiedades específicas, como grados ignífugos, resistentes a los rayos UV, conductores o con blindaje electromagnético.
Desventajas de plástico moldeo por inyección
1. Altos costos de moho
El proceso de moldeo por inyección de plástico presenta importantes barreras económicas en cuanto a la inversión en moldes. Un conjunto de moldes de inyección de complejidad moderada suele requerir una inversión de entre 50,000 y 500,000 yuanes para costes de producción, mientras que los moldes de alta precisión o multicavidad pueden costar hasta varios millones de yuanes. El proceso de fabricación de moldes implica múltiples etapas, como el mecanizado de precisión, el tratamiento térmico y el tratamiento superficial, con un ciclo de producción de entre 4 y 12 semanas desde el diseño hasta la entrega. Esta elevada inversión inicial hace que la viabilidad económica del moldeo por inyección solo se materialice plenamente en la producción a gran escala (que normalmente requiere 5,000 unidades o más). Para la validación de prototipos o la producción de prueba a pequeña escala durante las primeras etapas del desarrollo del producto, procesos alternativos como la impresión 3D o los moldes de silicona pueden ofrecer mayores ventajas en cuanto a costes. Además, el mantenimiento y el almacenamiento de los moldes requieren una inversión continua, lo que incrementa aún más el coste total de propiedad.
2. Modificaciones de diseño inflexibles
El moldeo por inyección de plástico presenta una rigidez considerable en lo que respecta a los cambios de diseño del producto. Al ser herramientas de precisión fabricadas en acero, los moldes son difíciles de modificar significativamente una vez fabricados. Incluso ajustes dimensionales sencillos pueden requerir el mecanizado del núcleo o la cavidad, mientras que los cambios en el diseño estructural a menudo implican desechar el molde existente y crear uno nuevo. Estas modificaciones no solo generan costos de mecanizado adicionales (normalmente entre el 30 % y el 70 % del costo original del molde), sino que también provocan retrasos en la producción de 2 a 4 semanas. Durante las iteraciones de desarrollo del producto, esta inflexibilidad obliga a las empresas a completar toda la validación del diseño antes de la fabricación del molde, lo que aumenta los riesgos y los costos de la fase inicial de desarrollo.
3. Las dimensiones del producto están limitadas por las restricciones del molde.
El moldeo por inyección de plástico presenta inherentemente limitaciones en cuanto a las dimensiones del producto. Desde la perspectiva del equipo, las dimensiones máximas de moldeo están limitadas por la fuerza de cierre y el espacio de la cavidad del molde de la máquina de moldeo por inyección. Actualmente, las máquinas de moldeo por inyección más grandes del mercado pueden producir productos de aproximadamente 4 metros de longitud; sin embargo, la inversión y los costos operativos de dicho equipo son extremadamente altos. Los productos de paredes ultrafinas (por ejemplo, aquellos con espesores inferiores a 0.5 mm) imponen exigencias extremadamente altas en cuanto a la precisión del molde y el control del proceso. Estas limitaciones hacen necesaria la exploración de procesos alternativos para ciertas aplicaciones con requisitos de tamaño especiales. Por ejemplo, los productos grandes pueden ser más adecuados para el rotomoldeo o el moldeo por soplado, mientras que las piezas de microprecisión pueden requerir micromoldeo por inyección o estampado. Además, el aumento de las dimensiones del producto prolonga significativamente el tiempo de enfriamiento, lo que afecta la eficiencia general de la producción.

Preguntas frecuentes sobre el moldeo por inyección de plástico
¿Cuánto tiempo se tarda en producir piezas mediante moldeo por inyección de plástico?
El tiempo necesario para producir piezas mediante moldeo por inyección de plástico depende de varios factores, como el tamaño de la pieza, la complejidad del diseño, el tipo de material y el volumen de producción.
¿Qué factores afectan a la calidad de las piezas moldeadas por inyección?
La calidad de las piezas moldeadas por inyección depende principalmente del diseño del molde, la selección del material, los parámetros de procesamiento, el estado de la máquina y la habilidad del operario. Un buen diseño, materiales adecuados, ajustes precisos y un equipo bien mantenido contribuyen a garantizar piezas uniformes y sin defectos.