
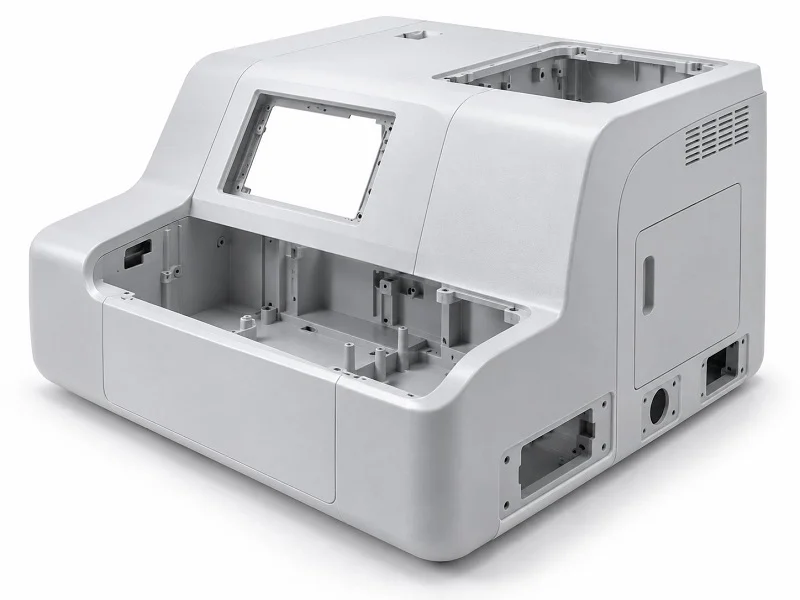
El moldeo por inyección , el termoformado y el moldeo por inyección reactiva (RIM) son los principales métodos para fabricar carcasas para dispositivos médicos portátiles. En cuanto a los materiales, encontrará termoplásticos como PC, ABS, Kydex y PVC, polímeros de alto rendimiento como PEEK, poliuretano y poli-DCPD, además de metales como acero inoxidable 316L, aluminio y titanio. Esta guía compara estas opciones en función de la durabilidad, la resistencia química, el cumplimiento normativo, el coste y el volumen de producción. Obtendrá información útil para ayudarle a decidir para su próximo proyecto de carcasas para dispositivos médicos. Tanto si está pensando en una carcasa robusta para un monitor portátil como en una carcasa ligera para un dispositivo vestible, la combinación adecuada de proceso y materiales marca una gran diferencia.
Requisitos críticos para un Carcasa para dispositivos médicos portátiles
Resistencia a los impactos y acabado de la superficie de la carcasa
Una carcasa para dispositivos médicos portátiles debe soportar un uso intensivo en condiciones reales. Las pruebas de caída son un requisito habitual. Los dispositivos se caen de mesas, carros o manos. La carcasa debe proteger los componentes electrónicos internos. El policarbonato ofrece una mayor resistencia al impacto para esta función. Un fabricante de equipos de diagnóstico cambió del acrílico estándar a un compuesto de PC personalizado. Esto resultó en una reducción del 40 % en las fallas de las piezas. El acabado superficial es igualmente importante. Las carcasas para dispositivos médicos necesitan una superficie cosmética de Clase A. Esto significa que no deben presentar defectos visibles ni líneas de flujo. La superficie debe tener un aspecto limpio y profesional. También debe resistir los arañazos del uso diario. La claridad óptica es útil en algunas aplicaciones médicas. Una ventana transparente permite a los médicos ver las pantallas. Materiales como el policarbonato se mantienen transparentes a la vez que resistentes. Una buena selección de materiales equilibra la resistencia al impacto con la calidad visual.
Resistencia química y compatibilidad con la esterilización
El entorno sanitario somete a los dispositivos a condiciones extremas. Los desinfectantes de uso hospitalario contienen productos químicos fuertes. El alcohol, la lejía y el peróxido de hidrógeno son comunes. Estos limpiadores pueden deteriorar rápidamente los materiales frágiles. Una carcasa debe soportar la exposición repetida sin agrietarse ni hincharse. La esterilización añade una capa adicional de estrés. Algunos dispositivos se someten a autoclave a 134 °C. Otros se exponen a radiación gamma u óxido de etileno. Cada ciclo pone a prueba la resistencia del material. Las juntas deben sobrevivir a estas condiciones. El material de la carcasa debe hacer lo mismo. El crecimiento bacteriano es una preocupación real en los centros clínicos. Necesitan resistencia microbiana para detener la formación de biopelículas. Una buena elección de materiales ayuda a reducir las infecciones asociadas a la atención sanitaria. El policarbonato ofrece una excelente resistencia química a los agentes de esterilización. También proporciona estabilidad dimensional para tolerancias estrictas. Debe soportar estas duras condiciones de forma fiable. La higiene es una prioridad absoluta en los entornos clínicos.
Cumplimiento normativo y certificaciones
Normas estrictas rigen el cumplimiento. La norma ISO 13485 establece el estándar de gestión de calidad. El registro de dispositivos ante la FDA es obligatorio para los mercados estadounidenses. La norma UL 60601-1 cubre la seguridad eléctrica de los equipos. Estas normas existen para mantener seguros a los pacientes. Las regulaciones de seguridad de productos aseguran que estas piezas cumplan con los requisitos básicos. Las pruebas de biocompatibilidad siguen las normas ISO 10993 o ISO 13732. Las superficies no implantables deben pasar estas pruebas. Elegir un plástico aprobado ahorra tiempo. Los plásticos utilizados en las carcasas de instrumentos médicos deben cumplir con estos requisitos. Trabajar con un fabricante experimentado desde el principio ayuda. Ellos lo guían hacia materiales que cumplen con los requisitos. Los protocolos de control de infecciones exigen piezas que resistan el crecimiento bacteriano. Seguir las pautas establecidas garantiza la confiabilidad del dispositivo.
Moldeo por inyección de una carcasa para dispositivos médicos portátiles
Descripción general del proceso y consideraciones sobre las herramientas.
El moldeo por inyección funde gránulos de plástico y los inyecta en un molde con la forma deseada. El plástico se enfría, el molde se abre y la pieza sale. Cada ciclo dura solo unos segundos una vez que la herramienta está en funcionamiento. Esta velocidad convierte al moldeo por inyección en la mejor opción para fabricar numerosas carcasas para dispositivos médicos portátiles.
La herramienta en sí realiza el trabajo fundamental. Los moldes de acero tardan entre 4 y 8 semanas en cortarse y cuestan decenas de miles de dólares, según la complejidad de la pieza. Los programas médicos añaden pasos adicionales: la cualificación de instalación, la cualificación operativa y la cualificación de rendimiento deben superarse antes de que pueda comenzar la producción. El moldeo en salas blancas, en espacios con clasificación ISO 7 u 8, evita la entrada de polvo y suciedad. Se requiere un seguimiento completo del lote, desde la resina hasta la pieza terminada, para cumplir con las normas FDA 21 CFR Parte 820 e ISO 13485.
Los tipos especiales amplían las posibilidades del moldeo. El micromoldeo crea piezas diminutas y precisas. El moldeo por inserción une plástico alrededor de metal. El sobremoldeo añade agarres suaves en una segunda inyección. El moldeo con caucho de silicona líquida produce piezas flexibles y seguras para el cuerpo. El moldeo de paredes delgadas reduce el peso de las carcasas de los dispositivos portátiles. Las charlas iniciales sobre DFM (Diseño para la Fabricación) le ayudarán a elegir el tipo adecuado y evitar costosos cambios posteriores.
Compromisos entre volumen de producción y coste
La elección de las herramientas determina el costo. Las herramientas de aluminio reducen el costo inicial entre un 30 % y un 60 % en comparación con las de acero y duran entre 1,000 y 10 000 disparos. Esto funciona bien para pruebas y producciones pequeñas. Las herramientas de producción de acero tienen un costo inicial mayor, pero permiten fabricar entre 100 000 y más de 1 000 000 de piezas a un menor costo por pieza. Las tarifas de las máquinas varían entre $9 y $35 por hora para prensas pequeñas y más de $55 por hora para prensas grandes.
| Tipo de herramienta | Tiempo De Espera | Costo inicial | Capacidad de Producción |
| Herramientas de aluminio | 2-6 semanas | 30–60% más bajo | 1,000-10,000 disparos |
| Herramientas para la producción de acero | 8–20+ semanas | Mayor inversión inicial | 100,000–1,000,000+ piezas |
Para carcasas pequeñas y medianas, el punto de equilibrio suele estar entre 3,000 y 10 000 unidades. Por debajo de ese volumen, el utillaje más económico del termoformado suele ser más ventajoso. Por encima, el bajo precio por pieza del moldeo se impone. Las carcasas y paneles grandes rara vez resultan rentables para el moldeo, independientemente del volumen de producción. Esto se debe a que las necesidades de utillaje y prensado aumentan a medida que la pieza se hace más grande.
La elección del material influye tanto en el coste de la pieza como en la viabilidad de la producción en serie. El policarbonato (PC) y las mezclas de PC/ABS son más caros que el ABS, pero ofrecen la resistencia y la durabilidad necesarias para las carcasas de dispositivos médicos. El polipropileno (PP) es económico y resistente a los productos químicos, pero carece de la rigidez necesaria para piezas de precisión. Los plásticos conductores y con protección EMI son más caros, pero eliminan la necesidad de componentes de protección adicionales. Estas ventajas y desventajas son cruciales en aplicaciones médicas, donde la durabilidad y las normativas limitan el margen de maniobra. Seguir las directrices de biocompatibilidad, como la norma ISO 10993, durante la selección del material garantiza el buen desarrollo del proyecto.
Termoformado una carcasa para dispositivos médicos portátiles
Termoformado de láminas de KYDEX y PC
El termoformado comienza con una lámina de plástico plana. El calor ablanda la lámina hasta que se deforma, y luego el vacío o la presión la empujan sobre un molde. La pieza se enfría y conserva su forma. Así de sencillo. No se inyecta plástico fundido ni se necesita cortar costosas herramientas de acero.
El KYDEX y el policarbonato son los materiales principales que se utilizan aquí. El KYDEX ofrece resistencia al fuego y a los productos químicos. El policarbonato proporciona transparencia y resistencia a los impactos. Ambos materiales se comportan bien en entornos clínicos. El KYDEX es la mejor opción para carcasas que se limpian con frecuencia. El policarbonato funciona bien cuando se necesita una ventana o una cubierta transparente. Una carcasa portátil para dispositivos médicos fabricada con cualquiera de estos materiales puede cumplir con estrictos estándares estéticos, especialmente mediante el moldeo por presión.
El termoformado a presión representa un avance significativo. El termoformado al vacío depende de la presión atmosférica, aproximadamente 14.7 PSI. El termoformado a presión añade aire comprimido. Esta fuerza adicional empuja el plástico hacia esquinas estrechas de tan solo 0.020″. El resultado es una pieza nítida y detallada, con una calidad similar a la del moldeo por inyección. En muchos casos, se puede prescindir de la pintura secundaria.
El termoformado permite fabricar productos con las propiedades materiales necesarias, como resistencia al fuego o apantallamiento electromagnético (EMI). El apantallamiento EMI es fundamental para los fabricantes de dispositivos médicos. Garantizar el funcionamiento seguro de los dispositivos, manteniendo al mismo tiempo las formas complejas requeridas en el diseño, suele exigir la selección de materiales especiales para las carcasas de plástico. El proceso de termoformado puede reducir las limitaciones de diseño presentes en carcasas, extrusiones y cubiertas fabricadas con chapa metálica u otros materiales.
Beneficios para volúmenes bajos a medios
El coste de las herramientas es la gran ventaja. Las herramientas para termoformado cuestan entre 2000 y 15 000 dólares. Las herramientas para moldeo por inyección cuestan mucho más. El tiempo de entrega también es rápido, a menudo de 2 a 4 semanas. Esa rapidez es crucial cuando se busca lanzar un producto al mercado a toda prisa.
El termoformado supera al moldeo por inyección en cuanto a costes para producciones inferiores a 3,000-5,000 unidades anuales. Los moldes de aluminio o materiales compuestos de una sola cara evitan elevados costes de ingeniería no recurrentes. Para una carcasa de dispositivo médico portátil en fase piloto o una herramienta de diagnóstico especializada, esta estrategia resulta rentable.
La flexibilidad también es una ventaja importante. Los cambios de diseño son más fáciles de gestionar. Se puede ajustar un molde sin incurrir en grandes gastos. Las carcasas para dispositivos médicos, cubiertas y gabinetes de equipos se adaptan perfectamente a este modelo. Las carcasas de plástico estériles personalizadas también se benefician. Las producciones de volumen medio se mantienen asequibles y el costo por pieza no se dispara.
Restricciones de diseño y opciones de acabado
El termoformado tiene reglas que no se pueden ignorar. El material se adelgaza en formas complejas. Las esquinas afiladas lo empeoran. Las paredes uniformes y los radios suaves ayudan. Los tapones de ajuste controlan el espesor en piezas profundas. Los ángulos de desmoldeo son importantes para una extracción limpia. Las superficies texturizadas requieren mayor desmoldeo. Las relaciones profundidad-anchura deben ser conservadoras. Los rebajes y los ajustes a presión son difíciles en este proceso. A menudo requieren asistencia mecánica u operaciones secundarias.
| Restricción de diseño | Explicación |
| Adelgazamiento del material | El estiramiento sobre formas complejas provoca un espesor de pared desigual; las paredes uniformes y los radios suaves ayudan |
| Ángulos de salida: | Necesario para facilitar la extracción de piezas; las superficies texturizadas requieren mayor ángulo de salida. |
| Relación profundidad-anchura | Las partes poco profundas funcionan mejor; las cavidades profundas corren el riesgo de un adelgazamiento excesivo. |
| Guarnición | Se elimina el exceso de brida mediante troquelado o recorte CNC; el diseño debe permitir el espacio libre para la herramienta. |
| Textura del moho y de la superficie | Los moldes de aluminio son adecuados para trabajos de alto volumen o de precisión; las texturas ocultan defectos pero aumentan la tensión. |
| Recortes inferiores y ajustes a presión | Más difícil que el moldeo por inyección; a menudo requiere asistencia o pasos posteriores al conformado. |
Tras el proceso de conformado, la pieza se enfría y endurece. A continuación, se procede al recorte y acabado. La inspección de calidad verifica el ajuste, la forma y la función. Posteriormente, se realizan mejoras en la superficie. La gama de materiales incluye desde ABS, PETG, policarbonato, poliestireno, PVC y HDPE hasta opciones avanzadas como TPO, TPE, Royalite, KYDEX y Boltaron. Cada uno ofrece propiedades diferentes para las carcasas de dispositivos médicos.
Moldeo por inyección de reacción para un Carcasa para dispositivos médicos portátiles
Proceso y materiales (poliuretano, poli-DCPD)
El moldeo por inyección de resina (RIM) no es lo mismo que el moldeo por inyección convencional. Dos chorros de líquido se encuentran en un cabezal mezclador. Se inyectan en un molde a baja presión. Allí reaccionan y se transforman en una pieza sólida. No se funde nada; la química hace todo el trabajo. Este llenado a baja presión cambia por completo el diseño de las herramientas. Los moldes cuestan mucho menos porque no se ven sometidos a las fuerzas extremas de la inyección de plástico a alta presión. El costo de las herramientas suele oscilar entre $10 000 y $50 000, una pequeña fracción del costo de las herramientas de inyección de acero.
El poliuretano y el poli-DCPD son los dos materiales principales. El poliuretano proporciona dureza, flexibilidad y una gran resistencia a los productos químicos y a la abrasión. El poli-DCPD ofrece una excelente resistencia al impacto, incluso en condiciones de frío. Ambos materiales permiten trabajar con facilidad paredes gruesas y formas complejas. Además, admiten bien el color y la textura, por lo que la pieza terminada a menudo no necesita pintura.
Ventajas para piezas grandes o de impacto crítico
El tamaño es donde RIM destaca. Este proceso permite llenar moldes muy grandes sin necesidad de una presión hidráulica extrema. Esto lo hace ideal para carcasas de dispositivos médicos de gran tamaño. Por ejemplo, cubiertas para sistemas de imagen, carcasas montadas en carros o cubiertas para equipos de pie. El moldeo por inyección presenta dificultades con piezas de ese tamaño. El tonelaje de la prensa y los costes de utillaje se disparan. RIM evita ambos problemas.
El rendimiento ante impactos es otra gran ventaja. RIM fabrica paneles exteriores impecables para carros hospitalarios pesados. Es compatible con carcasas para dispositivos médicos portátiles y de alta resistencia a impactos. El material absorbe los golpes en lugar de agrietarse. Esto es crucial cuando una enfermera golpea un carro contra el marco de una puerta a las 2 de la madrugada. Entre las principales ventajas se incluyen:
- Llenado a baja presión que permite manejar moldes de gran tamaño.
- Excelente resistencia a los impactos para carros y carcasas robustas.
- Menor coste de utillaje que el moldeo por inyección.
- Buen acabado superficial directamente del molde.
¿Cuándo elegir RIM en lugar de moldeo por inyección?
El volumen de producción es un factor clave. El moldeo por inyección de resina (RIM) es ideal para series de producción bajas a medias, aproximadamente de 500 a 10 000 unidades. Por debajo de este rango, el termoformado suele ser más económico. Por encima, el precio por pieza del moldeo por inyección disminuye rápidamente. En el punto medio, el RIM ofrece una solución óptima: se obtienen piezas duraderas sin un coste de utillaje de seis cifras.
La geometría de la pieza también influye en la decisión. Las paredes gruesas, las embutidoras profundas y las grandes superficies favorecen el moldeo por inyección de hierro (RIM). Lo mismo ocurre con el uso en entornos críticos de impacto. La carcasa de un monitor portátil podría no necesitarlo, pero un carro de ultrasonido móvil casi con seguridad sí. Consulte con su fabricante con anticipación sobre los materiales y el diseño del molde. La decisión correcta dependerá de su volumen de producción, el tamaño de la pieza y la dureza del entorno clínico.
Procesos de mecanizado para la fabricación de una carcasa para dispositivos médicos portátiles.
Mecanizado CNC y Fresado de 5 ejes
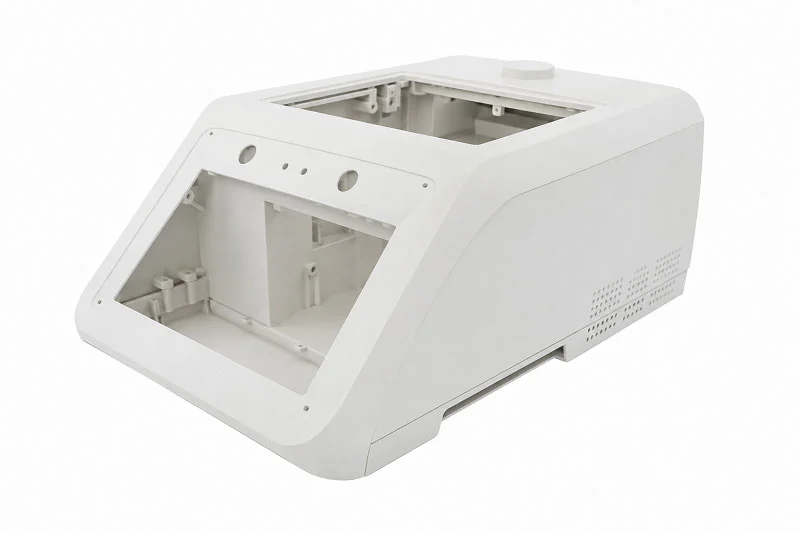
El mecanizado CNC permite tallar piezas a partir de bloques sólidos de plástico o metal. Una herramienta de corte giratoria sigue una trayectoria predefinida y elimina material hasta que la forma coincide con el diseño. Este proceso proporciona tolerancias estrictas y características precisas.
El fresado de cinco ejes va un paso más allá. La herramienta y la pieza se mueven en cinco direcciones simultáneamente. Superficies curvas, cavidades, ranuras y formas 3D complejas se mecanizan en una sola operación. No es necesario mover la pieza. Esto resulta muy útil para la carcasa de un dispositivo médico portátil que requiere orificios de montaje, aberturas para conectores y aletas disipadoras de calor en diferentes lados. El mecanizado CNC de aluminio funciona de maravilla en este caso. Es ligero y fácil de mecanizar.
Las cifras lo demuestran. La planitud con una precisión de ±0.010 pulgadas permite un sellado IP65 o IP67. El control de posición con una precisión de ±0.005 pulgadas mantiene las pantallas y los controles alineados. El grosor de la pared y el refuerzo ayudan a superar las pruebas de caída según la norma IEC 60601-1. Sin embargo, tenga cuidado con las cavidades profundas y las formas extremas. Es posible que se requieran herramientas especiales o pasos adicionales. Una revisión DFM temprana permite detectar estos problemas.
NOBLE ofrece servicios profesionales de mecanizado CNC tanto para prototipado como para producción. Su equipo ayuda a los clientes a evitar errores de diseño y a reducir los plazos de entrega.
Fabricación de chapa y Soldadura
El proceso de fabricación de chapa metálica comienza con láminas planas. El corte láser crea aberturas precisas para las pantallas y los conectores. El doblado CNC da forma a los paneles. La soldadura mantiene todas las piezas unidas. El resultado es una carcasa robusta y estable.
El proceso sigue un orden claro. Primero, la revisión de ingeniería verifica el diseño. A continuación, se procede al corte láser, el doblado, la soldadura y el acabado superficial. Se instalan componentes como bisagras y soportes. Una inspección final comprueba las dimensiones y la calidad de la soldadura. Estos pasos garantizan la fiabilidad del equipo médico.
¿Por qué elegir chapa metálica? El aluminio y el acero inoxidable ofrecen resistencia estructural y estabilidad dimensional, algo fundamental cuando la caja protege componentes electrónicos sensibles. Las superficies lisas facilitan la limpieza, lo cual resulta útil en entornos médicos. Además, la producción se adapta bien a diferentes escalas. Un buen proveedor mantiene una calidad constante desde el prototipo hasta la producción en serie.
Impresión 3D por la prototipado (SLA, SLS, FDM, DMLS)
La impresión 3D construye las piezas capa a capa. No se necesitan moldes. Es ideal para la creación de prototipos y tiradas cortas. Cada tecnología se adapta a necesidades diferentes.
La tecnología SLA ofrece una resolución ultra alta. La altura de capa se reduce a 0.025 mm. Ideal para piezas que requieren claridad óptica. La tecnología SLS utiliza nailon de grado industrial y no requiere estructuras de soporte. La tecnología FDM permite imprimir piezas grandes de hasta 914 mm con termoplásticos industriales como ULTEM. La tecnología DMLS imprime piezas metálicas de alta resistencia para equipos portátiles robustos.
Un estudio de caso mostró una carcasa para equipos de diagnóstico fabricada con SLA y SLS. Incorporaba guías de luz y sistemas de alineación óptica. La pieza logró una claridad óptica y resistencia a los impactos para su uso en campo.
La producción puente es otra aplicación. Las impresoras SLS compactas fabrican piezas funcionales mientras se construyen los moldes de inyección. Esto permite probar y perfeccionar el diseño sin tener que esperar meses. Para aplicaciones médicas, esta rapidez marca una gran diferencia.
NOBLE reúne todas estas capacidades de mecanizado. Su experiencia ayuda a que su proyecto pase del prototipo a la producción de forma eficiente.
Materiales comúnmente utilizados para la carcasa de un dispositivo médico portátil
Termoplásticos comunes
Para elegir el plástico adecuado para la carcasa de un dispositivo médico portátil, es fundamental conocer las propiedades de cada opción. Estos termoplásticos comunes cubren la mayoría de los usos médicos, y cada uno tiene ventajas y desventajas que conviene conocer.
PC
El policarbonato ofrece una gran resistencia al impacto y una transparencia excepcional. Resiste desinfectantes potentes sin agrietarse. Esta combinación lo convierte en la opción ideal para monitores portátiles y carcasas de equipos de diagnóstico.
ABS
El ABS ofrece un equilibrio entre resistencia, coste y facilidad de moldeo. Admite bien la pintura y la textura. Muchos dispositivos médicos de bajo coste utilizan ABS cuando la certificación UL es más importante que el rendimiento superior.
PVC
El PVC ofrece resistencia química e ignifugación a bajo precio. Se utiliza en tuberías y algunas piezas de carcasas. Su flexibilidad depende de la cantidad de plastificante que contenga.
PP
El polipropileno resiste bien los productos químicos y la fatiga. Es económico y se moldea fácilmente. Las bisagras flexibles y las piezas que se flexionan repetidamente se benefician de las propiedades del PP.
PE
El polietileno ofrece buena resistencia química y baja fricción. Es adecuado para piezas que requieren una superficie lisa o resistencia a la humedad. El HDPE y el LDPE satisfacen diferentes necesidades de rigidez.
PS
El poliestireno ofrece una excelente transparencia y rigidez a bajo costo. No posee la resistencia al impacto del PC o el ABS. Las carcasas desechables o de baja tensión a veces utilizan poliestireno.
kydex
El Kydex destaca por su resistencia al fuego y a los productos químicos. Esta mezcla de acrílico y PVC soporta limpiezas repetidas con desinfectantes hospitalarios. Una carcasa portátil para dispositivos médicos fabricada con láminas de Kydex funciona bien en el termoformado. El Kydex también resiste arañazos e impactos. Para carcasas que se limpian constantemente, el Kydex es una opción inteligente. El material admite bien la textura y el color, por lo que las piezas terminadas tienen un aspecto profesional. El Kydex es ideal para tapas, bandejas y carcasas de equipos.
Polímeros de alto rendimiento y metales de grado médico
Cuando los termoplásticos estándar no son suficientes, estas opciones avanzadas entran en juego. Cuestan más, pero ofrecen el rendimiento que realmente importa.
OJEADA
El PEEK soporta temperaturas extremas y productos químicos sin degradarse. Ofrece alta pureza gracias a su superficie inerte y no iónica, que limita la contaminación. Puede esterilizarse en autoclave, con radiación gamma o con óxido de etileno (EtO) sin degradarse, por lo que resulta ideal para las exigentes carcasas de instrumental médico.
Poliuretano
El poliuretano ofrece resistencia, flexibilidad y una gran resistencia a la abrasión. Además, absorbe bien los impactos. El proceso RIM transforma el poliuretano en grandes carcasas resistentes a los impactos, con un excelente acabado superficial.
Poli-DCPD
El poli-DCPD ofrece una resistencia al impacto excepcional, incluso en condiciones de frío. Permite moldear paredes gruesas y formas complejas con facilidad. El color y la textura se obtienen directamente del molde.
Acero Inoxidable 316L
El acero inoxidable 316L es el preferido para entornos de esterilización exigentes. Su capa de óxido pasiva resiste la corrosión. Su resistencia a la tracción oscila entre 500 y 700 MPa, pero su densidad cercana a 8.0 g/cm³ lo hace pesado para diseños portátiles.
Titanium
La aleación de titanio Ti-6Al-4V ofrece una excelente relación resistencia-peso. Su resistencia a la tracción alcanza los 830-1100 MPa con una densidad de aproximadamente 4.4 g/cm³. La capa inerte de TiO₂ resiste la corrosión. Las carcasas portátiles de alta gama se benefician del titanio cuando el peso es un factor importante.
Aluminio:
La aleación de aluminio 6061 pesa tan solo 2.7 g/cm³. Su resistencia a la tracción oscila entre 290 y 310 MPa. Mediante anodizado, mejora su resistencia a la corrosión. Su excelente apantallamiento electromagnético convierte al aluminio en la opción preferida para dispositivos portátiles.
Comparación de propiedades y criterios de selección
La selección de materiales para la carcasa de un dispositivo médico portátil implica un equilibrio entre varios factores. La densidad influye en la portabilidad. La resistencia a la tracción determina la durabilidad. La resistencia química predice la supervivencia a la esterilización. La clasificación de inflamabilidad UL 94 es importante en entornos de pacientes. La biocompatibilidad ISO 10993 abarca las superficies en contacto con el paciente.
| Material | Densidad | Resistencia a la tracción | Resistencia química | Inflamabilidad UL | Biocompatibilidad |
| PC | Bajo | Alto | Excelente | V-0 disponible | Grados ISO 10993 |
| ABS | Bajo | Moderado | Bueno | V-0 disponible | Grados ISO 10993 |
| kydex | Bajo | Moderado | Excelente | Clasificación V-0 | Disponibles grados médicos |
| OJEADA | Bajo | Alto | Excelente | Clasificación V-0 | USP Clase VI |
| Acero Inoxidable 316L | Alto | 500-700 MPa | Excelente | N/A | Grado de implante |
| Titanio Ti-6Al-4V | Moderado | 830-1100 MPa | Excelente | N/A | Grado de implante |
| Aluminio 6061 | Bajo | 290-310 MPa | Bueno (anodizado) | N/A | grados médicos |
Para las carcasas de polímero, las clasificaciones UL 94 V-0 o 5VA son objetivos comunes. La elección del material afecta el grosor, el acanalado y los patrones de ventilación de la carcasa. Confirmar el objetivo exacto de inflamabilidad con anticipación evita sustituciones de último momento. Las superficies que entran en contacto con pacientes o cuidadores pueden requerir pruebas de citotoxicidad, sensibilización e irritación según la norma ISO 10993. Las pinturas, etiquetas y adhesivos de la carcasa cuentan como superficies, no solo la resina base. Establezca un registro de materiales que asigne cada punto de contacto a pruebas compatibles. Documente los acabados, adhesivos y sustratos en una lista de materiales que los auditores puedan seguir. Identifique los tipos de contacto con el paciente, los agentes de limpieza, las condiciones de entrada y el acceso para el servicio con anticipación. Luego, asigne a IEC 60601, ISO 10993, objetivos IP y UL 94. Elija resinas, recubrimientos y juntas con datos conocidos de inflamabilidad y biocompatibilidad. Confirme la disponibilidad de color y textura para esos grados. Seguir estas pautas mantiene su dispositivo médico en el camino correcto para la aprobación regulatoria.
Consideraciones de diseño para una carcasa de dispositivo médico portátil
Espesor de pared, ángulos de desmoldeo y nervaduras
Un buen diseño comienza con el grosor de la pared. Un grosor uniforme garantiza una contracción homogénea en toda la pieza. Esto evita marcas de hundimiento, huecos internos y deformaciones. El objetivo es un grosor de entre 1.5 mm y 3.0 mm, con una diferencia inferior al 25 %. Si se logra esto, se pueden reducir los defectos estéticos hasta en un 40 % y acelerar los tiempos de ciclo entre un 20 % y un 30 %.
Los ángulos de desmoldeo son igualmente importantes. Un ángulo de al menos 1-2 grados por lado permite que la pieza salga limpia. Las superficies texturizadas requieren de 3 a 5 grados. Las características más profundas requieren mayor desmoldeo; por lo tanto, una característica de 1 cm de profundidad puede requerir de 1 a 2 grados, según el espesor. Si se omite este paso, se corre el riesgo de que aparezcan marcas de arrastre, fallos en la eyección y daños en la herramienta.
Las costillas aportan rigidez sin necesidad de paredes gruesas. Mantenga el grosor de las costillas entre el 50 % y el 60 % del grosor normal de la pared para evitar marcas de hundimiento. Limite la altura de las costillas a 2.5 veces el grosor de la pared y sepárelas entre sí a una distancia de dos a tres veces el grosor de la pared. Añada un filete base de 0.25T a 0.5T y dé a cada costilla al menos 0.5 grados de desmoldeo por lado.
| Parámetro | Recomendación | Razón fundamental |
| Espesor de pared nominal | 1.5–3.0 mm, uniforme | Evita deformaciones y huecos. |
| Ángulo de inclinación | 1–2° por lado; 3°+ texturizado | Liberación limpia, sin rozaduras. |
| Espesor de la nervadura | 50–60% de la pared | Evita las marcas del fregadero |
Características de montaje, sellado y juntas
El sellado es crucial para el éxito de la carcasa en entornos clínicos. Los canales de la junta, continuos y uniformes, evitan la compresión excesiva. La silicona y el EPDM son materiales comunes debido a su resistencia a la deformación permanente por compresión y a los productos químicos de limpieza. Integre la junta directamente en la forma de la carcasa y, posteriormente, verifique su estanqueidad mediante pruebas de fugas por presión diferencial y fluorescencia.
Los puertos y las puertas también requieren atención. Los compartimentos empotrados protegen los puertos de carga y los conectores de datos, y un cierre firme mantiene las puertas selladas. Pruebe los cordones y los ciclos de las bisagras antes de su uso en campo. Establezca una clasificación IP realista basada en los riesgos reales de limpieza y salpicaduras, no en deseos de marketing. En las juntas, las uniones superpuestas con juntas conductoras reducen las emisiones, y las zonas de antena deben mantenerse alejadas de salientes metálicos.
Mejores prácticas de DFM para moldeo por inyección, termoformado y RIM
Cada proceso tiene sus propias reglas de diseño. Para el moldeo por inyección, utilice un enfoque de núcleo-cavidad para evitar nervaduras profundas en el molde. Esto simplifica la ventilación, la eyección y el acabado. Los salientes deben mantenerse por debajo del 60 % del espesor de la pared con un ángulo de desmoldeo de 0.5 a 1 grado tanto en el interior como en el exterior.
El termoformado favorece los radios suaves y las relaciones profundidad-anchura precisas. El material se adelgaza en las esquinas afiladas, por lo que las paredes uniformes y los tapones de refuerzo mantienen el espesor constante. El moldeo por inyección de radios (RIM) maneja paredes gruesas y embutición profunda con facilidad, lo que resulta ideal para carcasas grandes y sensibles a los impactos. Involucre a su fabricante desde el principio. Una revisión rápida del diseño para la fabricación (DFM) detecta problemas antes de que comience la producción de herramientas, lo que ahorra tiempo y dinero en cualquier programa de productos para el sector sanitario.
NOBLE: Su socio para Fabricación de carcasas para dispositivos médicos portátiles

Capacidades de fabricación integrales
NOBLE gestiona todos los procesos principales en un mismo lugar. Moldeo por inyección, termoformado, RIM, mecanizado CNC, trabajo de chapa metálica e impresión 3D: todo se realiza internamente. Sus piezas nunca pasan por diferentes proveedores. Un único equipo se encarga de todo el proceso de fabricación. Esto reduce los retrasos en los envíos y facilita la comunicación entre todos los implicados. Los acabados, como el anodizado, el granallado y el recubrimiento en polvo de grado médico, también se realizan aquí. De este modo, la carcasa de su dispositivo médico portátil pasa de materia prima a pieza terminada sin salir de nuestras instalaciones.
Esa versatilidad es crucial para la fabricación de dispositivos médicos. Un monitor portátil puede requerir una carcasa moldeada con una placa frontal de aluminio mecanizado. Una unidad montada en un carro podría usar una carcasa RIM con soportes de chapa metálica. NOBLE se encarga de ambas opciones sin depender de proveedores externos. El resultado es menos traspasos, menos retrasos y mayor responsabilidad.
Certificaciones de calidad (ISO 9001:2015, ISO 13485:2016)
Los sistemas de calidad distinguen a los fabricantes serios del resto. NOBLE cuenta con la certificación ISO 9001:2015 para la gestión de la calidad y la ISO 13485:2016 para dispositivos médicos. Estas certificaciones no son solo placas decorativas; implican procesos auditados, trazabilidad completa y documentación que respalda sus presentaciones regulatorias. Cuando un auditor solicita certificados de materiales o registros de procesos, los documentos están disponibles.
Esto es fundamental para el control de calidad en aplicaciones médicas. Se realiza un seguimiento de cada lote y se verifica cada proceso. Para los clientes del sector sanitario, esta trazabilidad genera confianza. Además, agiliza el registro de dispositivos ante la FDA y facilita el cumplimiento de los requisitos de la norma UL 60601-1 sin necesidad de buscar documentación. El cumplimiento de las normas se convierte en parte integral del flujo de trabajo, en lugar de una urgencia de última hora.
Del diseño al montaje: un enfoque de servicio integral
NOBLE no solo fabrica. El equipo gestiona todo el ciclo de desarrollo. Así es como funciona:
- Un gestor de proyectos especializado supervisa su proyecto de principio a fin, gestionando los plazos, el presupuesto y la comunicación, al tiempo que garantiza el cumplimiento de los requisitos de la FDA y la norma ISO.
- El soporte y la creación de prototipos para el diseño para la fabricación (DFM) son prioritarios, de modo que los problemas de diseño se detectan antes de que comience la fabricación de las herramientas.
- A continuación se procede a la producción y el montaje, y el procesamiento de metales y plásticos se realiza internamente.
Ese único punto de contacto marca la diferencia. No tendrá que estar pendiente de actualizaciones de tres proveedores. Una sola persona sabrá en qué estado se encuentra su proyecto. Para aplicaciones médicas con plazos ajustados, esta claridad ahorra semanas. Tanto si la carcasa de su dispositivo médico portátil requiere termoformado para una prueba piloto como si necesita moldeo por inyección para la producción a gran escala, NOBLE se adapta a sus necesidades. El objetivo no son solo las piezas, sino componentes médicos de alta calidad entregados a tiempo, con la documentación que lo demuestra.
El moldeo por inyección es ideal para fabricar muchas piezas. El termoformado ofrece resultados rápidos para volúmenes bajos. El moldeo por inyección de radiofrecuencia (RIM) es adecuado para diseños grandes o que requieren alta resistencia a los impactos. Cada proceso tiene su función en el mercado de carcasas para dispositivos médicos portátiles.
Al elegir materiales, es fundamental equilibrar la resistencia química, la biocompatibilidad y las necesidades estéticas. Para la mayoría de las aplicaciones médicas de Clase I, se puede optar por un policarbonato (PC) con certificación UL 94 V-0 y acabado superficial ISO 10993, que ofrece un rendimiento fiable sin un coste elevado. Exagerar los requisitos de biocompatibilidad incrementa los gastos.
Trabaje con un fabricante certificado desde el principio. Su soporte de DFM detecta problemas de diseño antes de que comience la fabricación de herramientas. Corregir la certificación al final es arriesgado. Ahorrará tiempo y evitará problemas costosos. Contacte al equipo de NOBLE para un estudio de viabilidad o un presupuesto. Le brindamos soporte para su próximo proyecto de atención médica, desde el concepto hasta la producción.
Preguntas frecuentes sobre carcasas para dispositivos médicos portátiles
¿Qué proceso se ajusta a la carcasa de un dispositivo médico portátil con una capacidad de 2,000 unidades al año?
El termoformado suele ser la mejor opción para ese volumen. El utillaje cuesta entre 2000 y 15 000 dólares, y el proceso tarda entre 2 y 4 semanas. El moldeo por inyección requiere un mayor volumen de producción, entre 3,000 y 10 000 unidades, para ser rentable. El moldeo por inyección rotativa (RIM) también funciona en ese rango, pero su utillaje es más caro que el del termoformado.
¿Cómo elijo entre policarbonato y ABS para una carcasa?
El policarbonato ofrece mayor resistencia al impacto y a los productos químicos. El ABS es más económico y fácil de moldear. Para una carcasa de dispositivo médico portátil que se limpia con frecuencia, el policarbonato es la opción más segura. El ABS funciona bien cuando la certificación UL es más importante que la máxima resistencia.
¿Mi carcasa necesita la certificación ISO 10993?
Solo las superficies que entran en contacto con pacientes o cuidadores lo requieren. Esto incluye pinturas, etiquetas y adhesivos, no solo la resina base. Cree un registro de materiales con anticipación. Asigne a cada punto de contacto su prueba correspondiente y confirme los datos antes de comenzar la fabricación de las herramientas.
¿Qué grosor de pared debo buscar?
Procure un espesor de entre 1.5 mm y 3.0 mm, y mantenga la variación por debajo del 25 %. Las paredes uniformes evitan marcas de hundimiento y deformaciones. Las nervaduras deben tener un espesor del 50-60 % del espesor nominal de la pared. Esta combinación reduce los defectos estéticos y acelera los tiempos de ciclo.
¿Puede RIM manejar un gabinete grande montado sobre un carro?
Sí. El sistema RIM llena moldes muy grandes a baja presión, por lo que el tonelaje de prensado se mantiene manejable. El poliuretano y el poli-DCPD absorben bien los impactos. Esto convierte al sistema RIM en una opción ideal para carcasas de alta resistencia al impacto en el rango de 500 a 10 000 unidades.
¿La impresión 3D es suficientemente buena para la producción de piezas?
No es para producciones a gran escala, pero sirve de puente. SLS y SLA fabrican piezas funcionales mientras se construyen los moldes de inyección. DMLS se encarga de los prototipos metálicos. Para la carcasa de un dispositivo médico portátil en fase de pruebas piloto, la fabricación aditiva ahorra meses de espera.
¿Qué ángulo de desmoldeo permite que las piezas se suelten limpiamente?
Utilice de 1 a 2 grados por lado para superficies lisas. Las superficies texturizadas requieren de 3 a 5 grados. Si omite este paso, corre el riesgo de que se produzcan marcas de arrastre, fallos en la eyección y daños en la herramienta. Las características más profundas requieren un ángulo de desmoldeo mayor, según su grosor.
¿Por qué es importante la certificación a la hora de elegir un fabricante?
La norma ISO 13485:2016 garantiza procesos auditados y trazabilidad completa. Esta documentación respalda su registro ante la FDA y las presentaciones conforme a la norma UL 60601-1. Un socio certificado detecta las deficiencias de cumplimiento durante el diseño para la fabricación (DFM), no después de la fabricación de las herramientas. Esto ahorra tiempo y dinero.







