
Las piezas para dispositivos de diagnóstico rápido se fabrican mediante diferentes métodos. El moldeo por inyección , la impresión 3D , el mecanizado CNC y el grabado de precisión ofrecen ventajas específicas. Estos métodos difieren en velocidad, precisión y escalabilidad. El volumen de producción y la complejidad de las piezas suelen determinar qué método es el más adecuado. Los estándares de calidad también son cruciales en esta elección. NOBLE, una empresa líder con sede en China, ofrece un excelente servicio y una amplia experiencia en mecanizado. Ayudan a sus clientes tanto con prototipos rápidos como con la producción a gran escala. Su equipo comprende las necesidades de la fabricación de dispositivos médicos. Elegir el método adecuado para sus piezas marca la diferencia.
Moldeo por inyección para piezas de dispositivos de diagnóstico rápido de alto volumen
Cuando se necesita producir muchas piezas idénticas para dispositivos de diagnóstico rápido, el moldeo por inyección suele ser la mejor opción. Este método es ideal para la producción en grandes volúmenes y ofrece resultados consistentes en miles o incluso millones de piezas. La clave está en elegir la estrategia de utillaje, los materiales y los controles de calidad adecuados. Analicemos cada pieza.
Estrategias de herramientas para velocidad y escala
Moldes de prototipos vs. moldes de producción
El molde que elijas lo cambia todo. Los moldes de aluminio cuestan menos y llegan más rápido. Los moldes de acero duran más y permiten producir mayores volúmenes. Aquí tienes un vistazo a las cifras:
| Criterios | Moldes de aluminio | moldes de acero |
| Costo inicial | $1,500 - $5,000 | $ 25,000 - $ 100,000 + |
| El plazo de ejecución | 1 semanas - 2 | 6 semanas - 12 |
| Vida útil del molde | 5,000 – 50,000 disparos | Más de 1,000,000 de disparos |
Las herramientas de aluminio son ideales para pruebas piloto y validación inicial. Permiten obtener piezas en días en lugar de meses. Esta rapidez es crucial durante el prototipado rápido. Las herramientas de acero son más adecuadas para la producción a gran escala. Si bien la inversión inicial es mayor, el costo por pieza resulta menor a largo plazo.
El moldeo por inyección de bajo volumen ocupa un lugar especial. Se sitúa entre el prototipado y la producción en masa. El utillaje puente permite validar el diseño antes de invertir en costosos moldes de acero. Se obtienen piezas con calidad de producción que superan a las impresiones 3D en resistencia y acabado. Estas piezas utilizan resinas de producción reales y se pueden probar en condiciones reales. Este método funciona para series de miles a decenas de miles de piezas. Las empresas lo utilizan para localizadores de análisis de sangre y clips de presión. Se obtiene retroalimentación del diseño para la fabricación desde las primeras etapas. Y todo el proceso cuenta con la certificación ISO.
Diseños de moldes multicavidad y familiares
Los moldes multicavidad permiten fabricar varias piezas en un solo ciclo. Esto ahorra mucho tiempo. Los moldes familiares producen piezas diferentes pero relacionadas en la misma inyección. Este enfoque tiene varias ventajas:
- Ahorro de tiempo: Se evita la necesidad de realizar cambios de herramienta por separado.
- Menos variables de producciónUn solo molde garantiza un color y una calidad más uniformes.
- Menos tiempo de prensa: Un mayor número de tomas por disparo reduce el tiempo total de ejecución.
- Menores costes : Menos herramientas que mantener a largo plazo.
Para componentes de dispositivos médicos, los moldes familiares funcionan especialmente bien. Las carcasas para kits de diagnóstico o dispositivos portátiles suelen utilizar este método. Las piezas se mantienen alineadas en el suministro y se obtiene una calidad uniforme en todas ellas.
Opciones de materiales para componentes moldeados
Plásticos y rellenos de grado médico
El material que elija debe ser adecuado para su aplicación. El policarbonato (PC) destaca por su alta resistencia al impacto y su claridad óptica. Es una excelente opción para ventanas de visualización transparentes en dispositivos de diagnóstico. El polietileno (PE) y el polipropileno (PP) ofrecen buena resistencia química y toleran bien la esterilización. El polieteretercetona (PEEK) de grado médico es ideal para aplicaciones más exigentes, ya que conserva sus propiedades incluso a altas temperaturas y en presencia de productos químicos agresivos.
Estos materiales constituyen la base de la fabricación de componentes médicos. Cada uno debe cumplir con estrictos estándares de biocompatibilidad. Una elección incorrecta podría perjudicar el rendimiento del dispositivo. Es necesario considerar todo el ciclo de vida del componente.
Aditivos para propiedades ópticas o conductoras
A veces, los plásticos básicos no son suficientes. Es necesario añadir algo más. Para una mayor claridad óptica, el policarbonato (PC) está disponible en grados resistentes a los rayos UV. Esto es ideal para piezas que deben mantenerse transparentes con el tiempo. Algunas piezas requieren propiedades conductoras. Los aditivos pueden proporcionarlas sin comprometer la biocompatibilidad. Otras necesitan una mejor lubricación para las partes móviles. El relleno adecuado lo hace posible. Puede ajustar el material para que se adapte a sus necesidades específicas.
Control de calidad en el ciclo de moldeo
Monitoreo y validación de procesos
La calidad comienza durante el propio ciclo de moldeo. No basta con revisar las piezas al final. Es necesario supervisar el proceso en tiempo real. A continuación, se presentan algunos métodos utilizados en la industria:
| Método | Que hace | POR QUÉ ES IMPORTANTE |
| Indicador de paso/no paso del punto de control | Confirma el llenado de microestructuras y el cierre del molde. | Demuestra que los canales internos están intactos. |
| Monitoreo de la presión de la cavidad | Las pistas registran la presión de fusión en tiempo real. | Detecta el llenado incompleto a tiempo |
| Control de calidad impulsado por IA | Utiliza visión artificial para detectar defectos. | Garantiza que solo las piezas buenas avancen. |
| Simulación (CFD/Moldflow) | Predice el comportamiento de llenado antes de la producción. | Previene defectos costosos |
La validación del proceso garantiza su funcionamiento consistente. Durante el desarrollo, se establecen los parámetros adecuados y, posteriormente, se comprueba su eficacia en cada ocasión. Este paso es fundamental para cualquier dispositivo médico regulado. Las pruebas durante el desarrollo ayudan a detectar problemas a tiempo.
Inspección dimensional y de superficies
Tras el moldeo, es necesario revisar las piezas. La inspección dimensional analiza el tamaño y la forma. La inspección superficial verifica el acabado. Los parámetros de rugosidad superficial ofrecen mayor precisión que las simples comprobaciones dimensionales. Estos parámetros validan la integridad superficial de los microcanales, lo que influye en el flujo de fluidos y el rendimiento del ensayo.
Las inspecciones de calidad aceleradas ayudan a agilizar los procesos. Los sistemas automatizados detectan los defectos rápidamente. Se pueden utilizar puntos de control que proporcionan evidencia rastreable. Esto mantiene la línea de producción en marcha sin sacrificar la calidad.
Impresión 3D para piezas personalizadas de dispositivos de diagnóstico rápido.
Cuando su proyecto requiere canales internos complejos o formas personalizadas, la impresión 3D ofrece una alternativa. Este método construye las piezas capa a capa, brindando una libertad de diseño inigualable por el mecanizado tradicional. Las normas ISO/ASTM clasifican la fabricación aditiva en categorías bien definidas. La fusión de lecho de polvo abarca métodos como DMLS y SLS, mientras que la fotopolimerización en cuba (VAT) abarca SLA. Cada método tiene sus propias ventajas. La elección depende de la forma de la pieza, el volumen necesario y el plazo de entrega. Para las piezas de dispositivos de diagnóstico rápido, la impresión 3D abre posibilidades que otros procesos no pueden igualar.
Métodos aditivos clave para dispositivos médicos
DMLS para componentes metálicos
La sinterización láser directa de metales (DMLS) se engloba dentro de la fusión de lecho de polvo. Utiliza un láser para fundir polvo metálico y convertirlo en piezas sólidas. Este método aditivo es ideal para fabricar componentes metálicos resistentes para herramientas de diagnóstico, obteniendo piezas con excelentes propiedades mecánicas. El proceso es adecuado tanto para la creación rápida de prototipos como para la producción en bajo volumen. Cuando se requiere impresión 3D en metal, la DMLS suele ser la opción preferida. Permite trabajar con acero inoxidable, titanio y otras aleaciones de grado médico. Los componentes metálicos obtenidos mediante DMLS tienen una densidad similar a la del material forjado, lo que los hace idóneos para uso funcional.
Estereolitografía y inyección de materiales para resinas
La estereolitografía, o SLA, pertenece a la categoría de fotopolimerización en cuba. Esta técnica aditiva endurece el fotopolímero líquido con luz ultravioleta. El resultado son piezas con acabados lisos y detalles finos. La SLA puede producir características a microescala que otros métodos no logran. La inyección de material funciona de manera diferente. Coloca diminutas gotas de material fotosensible que se endurecen bajo luz ultravioleta. Este método proporciona superficies lisas y la opción de usar múltiples materiales en una misma pieza. Ambas técnicas de impresión 3D permiten crear redes de fluidos ramificadas y complejas, así como dispositivos integrados. Se pueden construir colectores de válvulas que combinan varias válvulas en una sola unidad impresa. Los métodos tradicionales, como la litografía blanda y el mecanizado CNC, no pueden copiar fácilmente estos diseños. La libertad geométrica permite diseñar estructuras que mueven fluidos de forma que imitan los sistemas naturales. Un ejemplo son las redes vasculares inspiradas en las hojas, modeladas a partir de estructuras ramificadas naturales. Estos diseños permiten realizar estudios de dinámica de fluidos que serían imposibles con los formatos estándar de laboratorio en un chip. La aplicación directa para el diagnóstico es evidente. Se pueden crear canales microfluídicos que mezclan, separan y detectan muestras de forma que se mejora la precisión de las pruebas.
Ventajas
Prototipado rápido para la verificación del diseño
La velocidad de la impresión 3D revoluciona el prototipado rápido. Los métodos tradicionales pueden tardar hasta 18 semanas en completar una sola iteración. Con la impresión 3D, los componentes se entregan en 24 horas. Este avance permite probar rápidamente múltiples ideas de diseño, sin necesidad de reiniciar todo el ciclo de fabricación para realizar cambios menores. Esta velocidad facilita las pruebas de verificación del diseño, permitiendo comprobar la forma, el ajuste y la función en las primeras etapas del desarrollo. El ciclo de iteración rápido ayuda a perfeccionar el diseño basándose en resultados de pruebas reales, reduciendo así el riesgo de encontrar problemas en fases avanzadas del desarrollo. Los complejos canales internos y las redes ramificadas permiten el desarrollo de dispositivos de diagnóstico rápido. Es posible probar el flujo de fluidos, el tiempo de reacción y la precisión de detección con prototipos impresos antes de la producción en serie.
Producción puente para volúmenes bajos
La impresión 3D también funciona para la producción puente. Puedes producir prototipos funcionales de tecnología médica en lotes pequeños sin invertir en moldes costosos. Este enfoque cubre la brecha entre el prototipado rápido y la producción en masa. Métodos como SLS y DMLS manejan bien las series de bajo volumen. Obtienes componentes de calidad de producción sin los costos iniciales de utillaje. Esto es ideal para series de cientos a unos pocos miles de piezas. Puedes validar tu diseño en condiciones reales antes de comprometerte con la fabricación en alto volumen. Los componentes que obtienes tienen propiedades mecánicas similares a las de los materiales de grado de producción. Este enfoque reduce el riesgo. Puedes demostrar que tu diseño funciona antes de escalarlo. Esto significa que tus resultados de prototipado rápido son significativos.
Propiedades y limitaciones de los materiales
Resistencia mecánica y biocompatibilidad
Las piezas impresas en 3D presentan ciertas limitaciones en cuanto a los materiales. Las propiedades de flexión tienden a ser bajas debido a la baja conversión de enlaces dobles y a la débil unión entre capas. Estas propiedades son anisotrópicas y dependen de la orientación de impresión. Las condiciones de postcurado también afectan la resistencia final. La biocompatibilidad es otro aspecto importante. La citotoxicidad puede surgir de monómeros y residuos sin curar. Según los estándares médicos, el residuo superficial debe mantenerse por debajo del 18 % en peso. Los monómeros de metacrilato pueden causar genotoxicidad. Es necesario elegir los materiales con cuidado, ya que no todas las resinas cumplen con los requisitos para uso médico. El proceso de selección de materiales debe incluir pruebas de biocompatibilidad desde las primeras etapas.
Acabado superficial y necesidades de postcurado
La impresión 3D requiere un posprocesamiento cuidadoso. Muchos objetos impresos necesitan un mejor acabado superficial. Los recubrimientos pueden ayudar a lograr la suavidad adecuada. La ubicación del poscurado afecta el color, la microdureza y la resistencia a la flexión. Un sobrecurado provoca fragilidad, contracción e imprecisiones dimensionales. La esterilización es fundamental para la biocompatibilidad. La luz ultravioleta, el etanol y el autoclave son métodos comunes, pero pueden dañar las piezas. El autoclave, por ejemplo, puede causar deformación y agrietamiento. La calidad depende de un posprocesamiento correcto. Trabajar con un socio experimentado le ayudará a superar estos desafíos.
Mecanizado CNC y grabado para Piezas de dispositivos de diagnóstico rápido de precisión
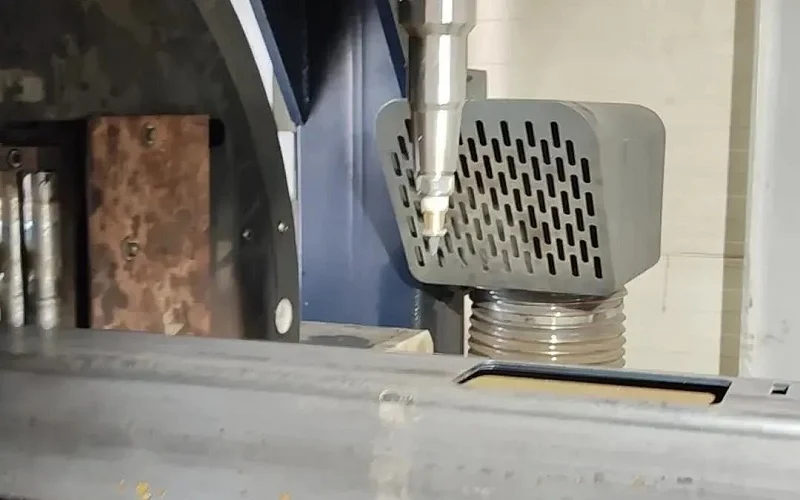
Algunas piezas requieren una precisión que otros métodos no pueden alcanzar. El mecanizado CNC y el grabado fotoquímico cubren esa necesidad. Permiten trabajar con tolerancias estrictas y detalles finos. Ambos son adecuados para piezas y prototipos de dispositivos de diagnóstico rápido.
Mecanizado de alta precisión para prototipos
Capacidades de 5 ejes para características complejas
El mecanizado CNC de 5 ejes mueve la herramienta de corte a lo largo de cinco ejes simultáneamente. Esto permite alcanzar socavados profundos y superficies de forma libre. El proceso de configuración única mantiene la pieza de trabajo en su lugar. La alineación se mantiene precisa. Los errores no se acumulan. El resultado es una precisión de hasta ±0.005 mm para componentes críticos. Esta precisión es crucial para las carcasas de sensores de diagnóstico. Este proceso de fabricación de precisión requiere flujos de trabajo certificados según la norma ISO 13485. Esto garantiza la trazabilidad completa del material. El mecanizado CNC de 5 ejes también es ideal para el prototipado rápido de piezas complejas.
Versatilidad de los materiales en metales y plásticos
La misma máquina corta titanio, acero inoxidable, cromo-cobalto y plásticos de grado médico. El titanio ofrece biocompatibilidad. El acero inoxidable resiste la corrosión. El PEEK soporta altas temperaturas. La máquina ajusta sus parámetros para cada material. Esta versatilidad de fabricación facilita la creación rápida de prototipos. Se pueden probar diferentes materiales en el mismo diseño, lo que acelera el ciclo de desarrollo.
Grabado fotoquímico para obtener detalles finos.
Fabricación de filtros y tamices de malla
El grabado fotoquímico utiliza luz y productos químicos en lugar de herramientas de corte. Una lámina de metal se recubre con una resina fotosensible. La luz ultravioleta expone el patrón. Los agentes de grabado químico eliminan el metal sobrante. El resultado es una pieza precisa y sin rebabas. Estas piezas tienen aplicaciones prácticas en dispositivos de prueba de COVID-19. Cumplen con la norma ISO 9001:2015 y otras certificaciones. El proceso permite trabajar con materiales delgados, de hasta una fracción de milímetro. Para algunas aplicaciones, el corte por láser ofrece una alternativa. Sin embargo, el grabado proporciona aberturas y patrones de pantalla perfectamente uniformes. Esto garantiza un flujo y una filtración consistentes.
Procesamiento sin rebabas ni estrés
Su naturaleza sin contacto ofrece grandes ventajas. No genera calor, fuerza mecánica ni desgaste de herramientas. El material permanece plano y sin deformaciones. A diferencia de los filtros estampados, los fotograbados se obtienen a partir de una lámina metálica delgada y sólida. No presentan rebabas ni tensiones, y no sufren degradación alguna del material. El resultado es un filtro más delgado, limpio y robusto, con una calidad constante. La microestructura del material permanece inalterada. La elasticidad y la resistencia a la fatiga se mantienen intactas.
Comparación entre mecanizado y moldeo para las primeras series de producción
Análisis de plazos de entrega y costes de utillaje
El mecanizado CNC destaca por su velocidad y menor coste inicial. No es necesario fabricar moldes. Simplemente se carga el archivo CAD y se empieza a mecanizar. Las piezas llegan en cuestión de días. El coste por pieza es mayor, pero no se requiere inversión en utillaje. La inspección de calidad se realiza en cada etapa. El moldeo por inyección tiene un coste inicial más elevado. Los moldes son caros y requieren tiempo. Sin embargo, una vez que el molde está listo, cada pieza resulta más económica.
Transición de piezas mecanizadas a piezas moldeadas
El enfoque inteligente utiliza el mecanizado CNC durante el prototipado y desarrollo rápidos. Se itera rápidamente sobre el diseño, se prueba el ajuste y la funcionalidad, y se realizan cambios con agilidad. Una vez finalizado el diseño, se procede al moldeo para la producción. Las piezas mecanizadas se convierten en la referencia maestra para la inspección. Este proceso de dos pasos reduce el riesgo. No se invierte en moldes costosos hasta estar seguro de que el diseño funciona.
Acabado y postprocesamiento de piezas para dispositivos de diagnóstico rápido
Los tratamientos superficiales y los métodos de ensamblaje transforman las piezas en bruto en productos funcionales. Los recubrimientos que elija controlan el flujo de fluidos a través de los canales. Los métodos de unión que seleccione determinan si un dispositivo presenta fugas o permanece sellado. Las normas de la sala limpia garantizan que el producto final cumpla con los estándares médicos. Cada paso influye directamente en el rendimiento de las piezas de su dispositivo de diagnóstico rápido.
Tratamientos superficiales para el control de fluidos y óptico
Recubrimientos hidrofílicos e hidrofóbicos
La química de la superficie controla el comportamiento de los fluidos dentro de los microcanales. La funcionalización estructurada de la superficie permite un control preciso de las propiedades químicas. Esto afecta al flujo de fluidos, las interacciones de las biomoléculas y la sensibilidad de detección. El resultado son mejores relaciones señal-ruido y una menor unión inespecífica. Los ensayos bioquímicos complejos se adaptan a sistemas compactos de laboratorio en un chip.
Los recubrimientos hidrofílicos hacen que el agua se extienda instantáneamente. La superficie atrae el líquido formando una fina lámina plana. Esto es importante para la contención de muestras en diagnósticos. Los recubrimientos hidrofóbicos repelen el agua, formando gotas. Se pueden combinar para crear patrones microfluídicos sin barreras físicas. El dispositivo se mantiene más pequeño. Se evita la capilaridad no deseada. El fluido se dirige exactamente donde debe ir. Este enfoque mejora la calidad del producto durante el desarrollo.
Capas antivaho y antirreflectantes
Los dispositivos de diagnóstico suelen tener ventanas transparentes. Es necesario poder ver a través de ellas. El empañamiento se produce cuando el vapor de agua se condensa en numerosas microgotas curvas. Estas gotas dispersan la luz, lo que provoca que la superficie se vea borrosa.
Los recubrimientos antivaho solucionan este problema. Favorecen un ángulo de contacto prácticamente nulo. El agua se extiende formando una fina capa transparente y continua. Se eliminan las gotas que dispersan la luz. El recubrimiento alcanza un ángulo de contacto con el agua inferior a 20 grados. El agua se extiende instantáneamente. La visualización mejora. La gestión de fluidos en microfluídica se optimiza. El recubrimiento conserva su funcionalidad tras la esterilización con rayos gamma, óxido de etileno o vapor. Esto lo hace ideal para dispositivos médicos.
Técnicas de ensamblaje y sellado
Moldeo por inserción y sobremoldeo
El moldeo por inserción coloca un componente preformado en el molde. El plástico fluye a su alrededor durante el ciclo de inyección. Se obtiene una pieza sellada. Este método funciona bien para componentes multimateriales. La unión es fuerte. No se necesitan adhesivos. Los pasos de ensamblaje se reducen.
El sobremoldeo añade una capa sobre una pieza existente. Un agarre suave se coloca sobre un mango de plástico duro. Un inserto metálico sella el interior de una carcasa de plástico. La unión es mecánica y química. Se eliminan las vías de fuga. El conjunto permanece sellado.
Soldadura ultrasónica y unión adhesiva
La soldadura ultrasónica utiliza vibraciones de alta frecuencia. El plástico en la unión se funde y se fusiona. Este proceso es rápido. Para insertos de menos de 0.250 pulgadas de diámetro, la instalación ultrasónica es más rápida que otros métodos. Los tiempos de ciclo se reducen. La misma máquina también puede soldar plástico con plástico, lo que ofrece mayor flexibilidad.
La unión adhesiva utiliza pegamentos químicos. El proceso de curado requiere tiempo, pero funciona con materiales que no se funden. La elección depende de la geometría de la pieza y del volumen de producción. Ambos métodos crean ensamblajes sellados para piezas de diagnóstico estancas a los fluidos. La inspección de calidad verifica cada unión para detectar fugas.
Limpieza y embalaje de salas blancas
Garantizar la esterilidad y la biocompatibilidad
La esterilización terminal se realiza al final del proceso. El óxido de etileno (EtO), la radiación gamma y el autoclave eliminan los microbios, pero no las partículas incrustadas. Estas partículas pueden proteger a los microorganismos, lo que conlleva el riesgo de que los productos no sean estériles.
La fabricación en salas blancas resuelve este problema. Los entornos ISO Clase 7 u 8 controlan las partículas en el aire. La filtración HEPA elimina los contaminantes. La temperatura y la humedad se mantienen reguladas. Esto previene el crecimiento microbiano. La norma ISO 11737-1 define la carga biológica como la suma de las contribuciones microbianas de las materias primas, la fabricación y el entorno. El mecanizado en salas blancas mantiene la carga biológica dentro de los límites antes de la esterilización. La norma ISO 10993 exige la evaluación de los contaminantes del proceso. Se analizan los fluidos de corte, las partículas y los lubricantes de la máquina. El resultado son piezas que cumplen con los estándares de biocompatibilidad.
Pruebas funcionales finales y preparación de kits
La limpieza se realiza en condiciones controladas. Los métodos incluyen extracción por vacío, baños ultrasónicos y desinfección con paños. La limpieza con plasma elimina los residuos orgánicos. Los sistemas de ósmosis inversa purifican el agua. Cada paso elimina los contaminantes.
Tras la limpieza, las piezas se someten a pruebas funcionales. Estas pruebas verifican que cada pieza funcione según lo previsto. El flujo de fluido cumple con las especificaciones. Las ventanas ópticas permanecen transparentes. Los sellos resisten la presión. La inspección de calidad confirma que cada pieza cumple con sus requisitos. El empaquetado agrupa las piezas adecuadas para el ensamblaje. El paquete final está limpio, estéril y listo para su uso.
Materiales para componentes de dispositivos de diagnóstico rápido
El material que elijas influye en el funcionamiento de la pieza y determina el proceso de fabricación que puedes utilizar. Algunos materiales son ideales para ventanas ópticas, otros soportan cargas estructurales y algunos requieren ser doblados repetidamente. Conocer estas características te ayudará a seleccionar el material adecuado para cada aplicación.
Plásticos y polímeros de grado médico
Los plásticos se utilizan principalmente en componentes de dispositivos de diagnóstico rápido. Son ligeros, económicos y fáciles de moldear. Los plásticos de grado médico cumplen con estrictas normas de seguridad para su uso en el cuerpo. Resisten productos químicos y la esterilización. El polímero adecuado garantiza la seguridad y fiabilidad de su dispositivo.
PC, ABS y COC para mayor claridad y resistencia.
El policarbonato (PC) ofrece una excelente transparencia y resistencia a los impactos. Es ideal para ventanas y depósitos de fluidos, permitiendo observar el interior del dispositivo. Además, el PC soporta la esterilización por rayos gamma sin amarillear, lo que lo convierte en la opción preferida para pruebas de un solo uso.
El acrilonitrilo butadieno estireno, o ABS, ofrece resistencia y estabilidad dimensional. Soporta manipulaciones repetidas e impactos leves. El ABS se adapta a carcasas y estructuras. No ofrece la misma transparencia que el PC, pero mantiene medidas precisas durante el moldeo por inyección. Esta estabilidad es fundamental para las piezas de ajuste a presión.
El copolímero de olefina cíclica (COC) ofrece una claridad óptica superior y una baja adherencia de proteínas. Este polímero destaca en aplicaciones microfluídicas. Los ensayos requieren superficies limpias. El COC impide que las biomoléculas se adhieran donde no deberían. Además, posee excelentes propiedades de barrera contra la humedad, lo que protege los reactivos dentro del dispositivo. Cada material desempeña un papel específico en el diseño.
Resistencia química y compatibilidad con la esterilización
Los dispositivos de diagnóstico se enfrentan a productos químicos agresivos. Las muestras contienen ácidos, bases y enzimas. Los agentes de limpieza pueden dañar los polímeros. El material debe resistir todos estos agentes. El polipropileno soporta una amplia gama de productos químicos y resiste la esterilización en autoclave a altas temperaturas. El tereftalato de polietileno (PET) también ofrece una buena resistencia química.
La compatibilidad con la esterilización es fundamental. El óxido de etileno, la radiación gamma y el vapor someten a los materiales a un gran estrés. Algunos polímeros se degradan con ciertos métodos. El policarbonato (PC) tolera bien la radiación gamma. El polipropileno (PPP) tolera los ciclos de autoclave. El COC resiste ambos. Debe comprobar que el material elegido resista el método de esterilización. Las pruebas iniciales durante el desarrollo evitan fallos costosos posteriormente. Una elección incorrecta podría comprometer la integridad del dispositivo y la seguridad del paciente.
Metales para aplicaciones estructurales y térmicas
Los plásticos no lo son todo. Algunas piezas requieren la resistencia y la capacidad de soportar altas temperaturas de los metales. Los metales se utilizan en sensores, elementos calefactores y soportes estructurales. Ofrecen una durabilidad inigualable por los polímeros. El metal que elija dependerá de las necesidades de su aplicación.
Aleaciones de acero inoxidable y titanio
El acero inoxidable es el material por excelencia en dispositivos médicos. Resiste la corrosión y mantiene su resistencia a altas temperaturas. Se encuentra en agujas, conectores y carcasas de instrumental reutilizables. Además, soporta ciclos de esterilización repetidos, lo que lo hace ideal para componentes de larga duración.
Las aleaciones de titanio ofrecen una relación resistencia-peso aún mejor. Son seguras para el cuerpo y resistentes a los fluidos corporales. El titanio es apto para sensores implantables e instrumental quirúrgico. Su precio es superior al del acero inoxidable, pero su rendimiento justifica el coste adicional en aplicaciones críticas. Ambos metales se mecanizan bien mediante procesos CNC y también son compatibles con métodos de fabricación aditiva como DMLS. La elección del proceso de fabricación influye en las propiedades finales del material.
Aluminio para una disipación de calor ligera
El aluminio ofrece dos ventajas clave: ligereza y disipación de calor. Los dispositivos de diagnóstico suelen generar calor, y los componentes electrónicos necesitan refrigeración. Los disipadores de calor de aluminio disipan el calor eficazmente, lo que mantiene los sensores a temperaturas estables. La precisión de las lecturas depende de la estabilidad térmica.
El aluminio también se adapta a estructuras metálicas. Pesa menos que el acero. Los dispositivos de diagnóstico portátiles se benefician de este ahorro de peso. El aluminio anodizado resiste la corrosión y el desgaste. El recubrimiento también proporciona aislamiento eléctrico. El aluminio se presta bien al mecanizado CNC y a la fundición a presión. Se pueden crear formas complejas con medidas precisas. Para la creación rápida de prototipos, el aluminio se mecaniza con rapidez. Esta velocidad permite realizar cambios de diseño ágiles durante el desarrollo.
La selección de materiales influye directamente en el éxito de la fabricación. Cada proceso tiene materiales compatibles. El moldeo por inyección funciona con termoplásticos. El mecanizado CNC trabaja con metales y plásticos. La impresión 3D requiere fórmulas específicas de resina o polvo. Elija el material adecuado para su proceso desde el principio. Esta compatibilidad garantiza una calidad constante en todas las piezas que fabrique.
NOBLE: Su socio en repuestos para dispositivos de diagnóstico rápido.
Encontrar el socio adecuado marca la diferencia para sus dispositivos de diagnóstico rápido. NOBLE ofrece todos los servicios en un solo lugar. Desde la primera revisión del diseño hasta el producto final ensamblado, nos encargamos de todo el proceso. Esto ahorra tiempo y reduce riesgos durante el desarrollo de dispositivos médicos. Nuestros servicios de prototipado rápido le ayudan a probar su diseño en las primeras etapas. Veamos qué significa esto para su proyecto.
Nuestras capacidades de fabricación
Procesamiento interno de metales y plásticos
NOBLE realiza internamente el procesamiento de metales y plásticos. Controlamos cada paso de la fabricación. Nuestras máquinas CNC de 5 ejes procesan formas complejas en una sola configuración, manteniendo tolerancias estrictas de hasta 0.01 mm. Esta precisión es crucial para trayectorias ópticas y canales de fluidos. Cortamos titanio, acero inoxidable y plásticos de grado médico. Contar con ambas capacidades en un mismo lugar acelera el desarrollo, eliminando la espera de piezas entre proveedores. El prototipado rápido también se beneficia de esta configuración, logrando prototipos funcionales con mayor rapidez. Este enfoque combinado facilita el desarrollo más ágil de dispositivos médicos.
Soporte de diseño y experiencia en DFM
Tu diseño puede mejorarse antes de que comience la producción. Nuestro equipo de ingeniería revisa el material, el acabado superficial, la estructura y el proceso. Aquí es donde el análisis de diseño para la fabricación resulta fundamental. Ofrecemos asesoramiento experto para mejorar las características y reducir el desgaste de las herramientas. Esta revisión temprana detecta los problemas antes de que se vuelvan costosos. Durante el prototipado rápido, trabajamos con agilidad. Obtendrás prototipos funcionales que se prueban como piezas de producción. Este ciclo de retroalimentación te ayuda a modificar los diseños rápidamente. El resultado es un diseño listo para la producción en serie y un ciclo de desarrollo de dispositivos médicos más fluido.
Certificaciones y pruebas de calidad
Certificado según las normas ISO 9001:2015 e ISO 13485:2016.
La calidad impulsa cada etapa del desarrollo de dispositivos médicos. Nuestro sistema de gestión de calidad cuenta con las certificaciones ISO 9001:2015 e ISO 13485:2016. La trazabilidad completa abarca desde el diseño hasta la entrega. Proporcionamos paquetes de documentación para las presentaciones ante la FDA, el MDR y la ISO. Esta documentación respalda su proceso regulatorio durante el desarrollo de dispositivos médicos. Un socio certificado reduce la carga de auditorías.
Inspección y documentación rigurosas
Nuestro sistema de calidad incluye controles exhaustivos en cada etapa. Los técnicos de control de calidad verifican los materiales antes de la producción. Supervisan las piezas durante el procesamiento y revisan los productos terminados antes del envío. Las evaluaciones previas a la producción revisan sus planos 3D y 2D. Si lo solicita, proporcionamos certificaciones de materiales con número de lote, grado y propiedades mecánicas. Las comprobaciones automáticas de posición evitan errores de mecanizado prematuros. Se realizan controles rutinarios cada dos horas. Los informes dimensionales completos abarcan la cantidad, las dimensiones críticas, las roscas, las tolerancias y el aspecto. También ofrecemos pruebas por terceros. Este enfoque meticuloso de la inspección le brinda confianza en cada pieza.
Soluciones integrales desde el concepto hasta el montaje.
Fabricación e integración de componentes
Fabricamos piezas y las ensamblamos. Nuestros servicios de ensamblaje modular transforman las piezas mecanizadas en productos terminados. La integración le evita tener que gestionar múltiples proveedores. Todo se centraliza en un solo lugar. El ensamblaje incluye sellado, unión y pruebas funcionales. Cada pieza se verifica antes de su envío. Este servicio integral respalda el desarrollo de su dispositivo médico de principio a fin.
Apoyando su camino hacia la comercialización
El salto del prototipo a la producción es la parte más difícil del desarrollo de dispositivos médicos. NOBLE facilita este proceso. Comenzamos con la creación rápida de prototipos para probar su diseño. Luego, escalamos a la producción a gran escala. Nuestros sistemas gestionan tanto series de bajo volumen como fabricación a gran escala. Apoyamos todo el desarrollo de productos médicos con trazabilidad y documentación. Los paquetes de documentación facilitan las solicitudes de marcado CE o ante la FDA. El camino desde el concepto hasta el producto comercial es largo. Contar con un socio que gestione cada etapa del desarrollo de dispositivos médicos lo simplifica.
La elección del proceso adecuado para las piezas de dispositivos de diagnóstico rápido depende del volumen de producción, el plazo de entrega y las tolerancias requeridas. El moldeo por inyección es ideal para grandes series de producción. La impresión 3D ofrece libertad de diseño para canales internos complejos. El mecanizado CNC proporciona la precisión necesaria para la creación rápida de prototipos y tolerancias estrictas. Cada método tiene sus ventajas y desventajas, por lo que es fundamental adaptar el proceso a los requisitos específicos de cada pieza.
La calidad es fundamental en todas las opciones. NOBLE reúne todas estas capacidades de fabricación bajo un mismo techo. Nuestra certificación ISO 13485 y nuestro enfoque integral reducen los riesgos durante el desarrollo. Le ayudamos a pasar sin problemas del prototipo a la producción. Contacte hoy mismo con NOBLE para hablar sobre las necesidades de su proyecto.
Preguntas frecuentes sobre las piezas de los dispositivos de diagnóstico rápido
¿Cómo elijo entre el moldeo por inyección y la impresión 3D?
Primero, piensa en el volumen de producción. El moldeo por inyección es ideal para miles o millones de piezas idénticas. La impresión 3D funciona mejor para prototipos o lotes pequeños de menos de unos pocos miles de unidades. El plazo de entrega también es importante. Los moldes tardan semanas en fabricarse. Las piezas impresas llegan en días.
¿Qué tolerancia puede soportar el mecanizado CNC?
Las máquinas CNC de 5 ejes mantienen una precisión de hasta ±0.005 mm para componentes críticos. Este nivel de precisión es ideal para carcasas de sensores y trayectorias ópticas. El proceso de configuración única garantiza una alineación precisa. Los errores no se acumulan en operaciones sucesivas.
¿Cuándo debo usar el grabado fotoquímico en lugar de...? corte por láser?
Elija el grabado para piezas metálicas delgadas que requieran patrones de malla o serigrafía finos. Este proceso no deja rebabas ni crea zonas afectadas por el calor. El material permanece plano y sin deformaciones. El corte láser funciona para materiales más gruesos, pero no puede igualar la uniformidad del grabado en detalles finos.
¿Qué plástico de grado médico ofrece la mejor claridad óptica?
El copolímero de olefina cíclica (COC) ofrece una claridad superior con baja adherencia de proteínas. El policarbonato también proporciona una excelente transparencia y tolera bien la esterilización por radiación gamma. La elección dependerá de si la adherencia de proteínas o el método de esterilización son más importantes para su prueba diagnóstica específica.
¿Los recubrimientos superficiales realmente afectan los resultados de las pruebas?
Sí, lo cambian todo. Los recubrimientos hidrofílicos distribuyen las muestras uniformemente por los canales. Los recubrimientos hidrofóbicos mantienen los fluidos en su lugar. Las capas antivaho mantienen las ventanas ópticas despejadas durante la lectura. Estos tratamientos influyen directamente en la relación señal-ruido y la sensibilidad de detección del dispositivo final.
¿Qué significa la certificación ISO 13485 para mi proyecto?
Esto significa que el fabricante sigue estrictos sistemas de gestión de calidad para dispositivos médicos. Se garantiza la trazabilidad completa desde la materia prima hasta el producto terminado. La documentación facilita la presentación de solicitudes para la obtención del marcado CE o la aprobación de la FDA. Esta certificación reduce la carga de auditoría y el riesgo regulatorio.
¿Puedo empezar con piezas mecanizadas y luego pasar a piezas moldeadas?
Por supuesto. El mecanizado CNC es ideal para la creación rápida de prototipos y la validación de diseños. Una vez finalizado el diseño, se procede al moldeo por inyección para la producción. Las piezas mecanizadas se convierten en referencias maestras para la inspección. Este enfoque evita costosas inversiones en moldes antes de que el diseño demuestre su eficacia.
¿Qué grado de limpieza deben tener las piezas antes de la esterilización?
La fabricación en salas blancas mantiene baja la carga biológica antes de la esterilización terminal. Los entornos de clase ISO 7 u 8 controlan las partículas en suspensión. Los fluidos de corte y los lubricantes de las máquinas se someten a controles conforme a la norma ISO 10993. Las piezas iniciales más limpias garantizan una esterilización más fiable en el producto final.







