
Encontrar el proceso adecuado para un portavasos de reacción implica sopesar varios factores. Los procesos de fabricación comunes se adaptan a diferentes necesidades. El volumen de producción es el factor principal. El presupuesto y los materiales también juegan un papel clave. Este proceso depende de su caso de uso específico. Los avances tecnológicos crean más opciones cada año. La fabricación requiere una cuidadosa consideración de las ventajas y desventajas. La velocidad de producción y el costo van de la mano. Esta tecnología funciona muy bien para la creación de prototipos. La tecnología de fabricación continúa evolucionando para obtener mejores resultados. Otra tecnología se centra en la precisión en las ejecuciones. La tecnología de fabricación maneja bien la complejidad. Elegir correctamente le ahorrará tiempo a largo plazo. Cada factor influye en su decisión. Comience con lo que más importa para su proyecto.
Materiales para Fabricación de soportes para vasos de reacción
El material que elijas influye en cada detalle de la fabricación del portavasos. Los distintos plásticos y metales ofrecen ventajas específicas para su uso en la ciencia y la industria.
Plásticos y polímeros comunes
El plástico es la mejor opción para los portavasos porque resiste los productos químicos y soporta bien las altas temperaturas.
Polipropileno (PP) y polietileno (PE)
El PP soporta numerosos ciclos de autoclave a unos 121–135 °C. Es una opción fiable para tareas de laboratorio sencillas. El PE resiste bien los productos químicos a bajas temperaturas, pero no soporta el calor como el PP. Ambos son económicos y están disponibles en grados aprobados por la FDA para el contacto con alimentos. El PP puede desgastarse tras 50 ciclos de limpieza, por lo que es más adecuado para recipientes desechables o de corta duración. Los métodos para dar forma a estos plásticos son eficaces y económicos.
Policarbonato (PC) y acrílico (PMMA)
El policarbonato (PC) ofrece una gran transparencia y una fuerte resistencia al impacto. Es perfecto para observar la reacción dentro del recipiente. El PMMA también es transparente, pero se rompe con mayor facilidad. Ninguno de los dos resiste la esterilización en autoclave tan bien como el polipropileno (PP). El PC soporta cierto grado de vapor, pero el PMMA se deforma con altas temperaturas. Para trabajos en los que se necesita observar el proceso, estos plásticos son ideales.
Metales y aleaciones de ingeniería
Cuando se necesita resistencia y protección contra la corrosión, los metales entran en juego. Los métodos de conformado de metales permiten dar forma precisa a diseños complejos.
Acero Inoxidable (304/316)
El acero inoxidable forma una fina capa de óxido de cromo (Cr2O3) que se autorrepara. Esta capa le confiere una gran resistencia a la corrosión.
| Propiedad | Acero inoxidable 304 | 6061 Aluminio |
| Fuerza de rendimiento | 30 ksi (205 MPa) | 40 ksi (276 MPa) |
| Resistencia a la tracción (UTS) | 75-190 ksi (515-1310 MPa) | 45 ksi (310 MPa) |
En zonas salinas con más de 200 ppm de Cl- y altas temperaturas, pueden formarse pequeñas picaduras. Para trabajos exigentes, el acero inoxidable 316 incorpora molibdeno para mayor seguridad.
Aluminio (6061)
El aluminio 6061 es más ligero que el acero y, a la vez, bastante resistente. Con un recubrimiento anodizado o cromado, resiste bien la corrosión. El aluminio 6061-T6 sin recubrimiento puede presentar pequeñas picaduras en la superficie en un plazo de 2 a 5 años. El aluminio se sitúa por encima del acero inoxidable en la serie galvánica. Si entran en contacto estando húmedos, existe riesgo de corrosión. Para evitarlo, utilice arandelas de nailon u otros separadores. El moldeado del aluminio es sencillo y se adapta bien a los entornos de producción.
Criterios de selección de materiales
Elegir el material adecuado significa saber qué es lo más importante.
Resistencia química y a la temperatura
La esterilización en autoclave a 121 °C (normal) o 134 °C (rápida) es común en pruebas médicas. El PP soporta algunos ciclos. El PEEK soporta hasta 260 °C y resiste más de 500 ciclos. La temperatura de uso continuo del material debe ser entre 15 y 20 °C superior a la temperatura de trabajo. También es necesario considerar los agentes de limpieza, desinfectantes, ácidos y bases. El PEEK y el PTFE mantienen su estabilidad química en casi todas las situaciones. La ciencia de los materiales le ayudará a elegir lo que mejor se ajuste a su presupuesto.
Para usos en contacto directo con alimentos en pruebas médicas que requieren esterilización en autoclave, materiales como PP, PTFE y silicona deben ser de grado aprobado por la FDA. Para uso médico con contacto directo o indirecto con el paciente, los materiales deben cumplir con la norma ISO 10993 y/o las normas de la FDA sobre citotoxicidad, sensibilización y toxicidad sistémica. No todos los plásticos esterilizables en autoclave son automáticamente seguros para el cuerpo o los alimentos; consulte con su proveedor.
Resistencia mecánica y claridad óptica
Algunos portavasos deben soportar peso o resistir impactos. El PEEK ofrece la mejor relación resistencia-peso entre los plásticos. La silicona se dobla y flexiona para trabajos de sellado. El PP es solo para uso ligero. La visibilidad clara es importante cuando se necesita observar la reacción. El PC y el PMMA permiten el paso de la luz. El PPSU también se mantiene transparente y soporta temperaturas más altas. Sopesar estos factores frente al costo ayuda a encontrar el mejor material para el diseño. La cantidad que se planea fabricar también influye en la elección final.
Mecanizado CNC para soporte de vasos de reacción
CNC fresado y Torneado
Descripción del proceso y capacidades
Este método elimina material de un bloque sólido. Un ordenador guía las herramientas de corte para dar forma a la pieza final. La máquina lee el código de un modelo 3D. Cada pasada de corte elimina una capa fina hasta que la pieza alcanza su tamaño final. Este método sustractivo funciona con casi cualquier material sólido.
Para este tipo de soporte, la máquina puede mecanizar cavidades internas, roscas externas y elementos de montaje en una sola operación. El fresado se encarga de superficies planas, ranuras y cavidades. El torneado crea formas redondeadas, como el diámetro exterior del cuerpo del soporte. Muchos talleres utilizan fresadoras de 3 o 5 ejes para piezas complejas. Una máquina de 5 ejes alcanza socavados y formas angulares sin mover la pieza. Esto reduce el tiempo de manipulación y aumenta la precisión.
El proceso comienza con un modelo 3D cargado en un software CAM. El software crea trayectorias que guían la máquina. El fresado utiliza fresas giratorias para eliminar material de superficies planas o curvas. El torneado utiliza una herramienta fija mientras la pieza gira. Muchas máquinas modernas combinan ambas operaciones en un solo ciclo. Un centro de fresado-torneado cambia entre operaciones sin mover la pieza.
Estas máquinas procesan formas complejas que otros procesos no pueden reproducir. Características como socavados, pequeños orificios y paredes delgadas se obtienen con precisión y nitidez. La tecnología funciona con materiales que van desde plásticos blandos hasta metales endurecidos.
Lograr tolerancias estrictas
Este método mantiene las dimensiones dentro de límites estrictos. Las tolerancias estándar rondan los ±0.005 pulgadas. Con una configuración cuidadosa y herramientas de calidad, se puede alcanzar una precisión de ±0.001 pulgadas. Este nivel de precisión es crucial cuando el soporte debe fijarse al equipo de prueba sin oscilaciones. Un ajuste flojo puede provocar fugas o desalineación durante las reacciones.
La calidad del acabado superficial también mejora con la selección de herramientas y la velocidad de avance. Una superficie mecanizada estándar sale de la máquina con una rugosidad superficial (Ra) de entre 63 y 125 micropulgadas. El pulido o el granallado pueden reducirla si es necesario. Para uso médico o de laboratorio, un acabado liso evita que las bacterias se alojen en los arañazos.
Ventajas del mecanizado CNC
Versatilidad del material y acabado de la superficie
Esta tecnología funciona con una amplia gama de materiales. Plásticos como PP, PC, PEEK y PTFE se cortan fácilmente con estas máquinas. Metales como el acero inoxidable 304 y el aluminio 6061 también se mecanizan sin dificultad. Se puede cambiar de material sin modificar la configuración de las herramientas. El mismo programa que funciona con aluminio puede funcionar con acero inoxidable ajustando la velocidad.
El acabado superficial de la pieza, tal como sale de la máquina, suele ser suficientemente bueno para su uso final. No presenta textura de molde ni líneas de capas. Tampoco tiene línea de separación, a diferencia de las piezas moldeadas por inyección. Para la mayoría de las aplicaciones de laboratorio y médicas, el acabado obtenido tras el mecanizado cumple con los requisitos.
Rentabilidad para volúmenes bajos
| Proceso | Costo de herramienta | Coste por pieza (plástico simple) | Mejor volumen |
| Mecanizado CNC | $0 | $15 - $80 | 1 piezas |
| Moldeo por inyección | $ 5,000 - $ 100,000 + | $0.10 – $5.00 por volumen | 1,000 – 10 000+ piezas |
La principal ventaja es que no se requiere ningún costo de utillaje. Solo se paga por el tiempo de máquina y el material. Para un lote de 50 soportes, el costo por pieza se mantiene razonable en comparación con la amortización de un molde de $5,000. Al no requerir inversión inicial, puede comenzar la producción de inmediato.
El punto de inflexión entre las opciones de fabricación se rige por una fórmula sencilla: el costo del molde dividido por la diferencia en el costo por pieza. Para una pieza simple con un molde de $5,000, el punto de inflexión se sitúa alrededor de las 350 unidades. Por debajo de esa cantidad, el mecanizado resulta más económico. Para una pieza de complejidad media con un molde de $20,000, el punto de inflexión asciende a aproximadamente 460 unidades.
La escala de producción es un factor importante al elegir un método. Para tiradas pequeñas, de 1 a 5,000 unidades, el mecanizado CNC ofrece un ahorro considerable. Más allá de ese rango, el moldeo por inyección empieza a ser más rentable en cuanto al precio unitario.
Limitaciones y casos de uso ideales
Plazos de entrega y desperdicio de materiales
Este método requiere tiempo para su configuración y funcionamiento. Para un lote de 50 a 200 soportes, el plazo de entrega habitual es de 2 a 3 semanas desde el pedido hasta el control de calidad. Esto incluye la programación, el suministro de materiales, el mecanizado y la inspección. Algunos talleres ofrecen un servicio exprés con un coste adicional si necesita las piezas con mayor rapidez.
El desperdicio de material es otro problema. La máquina corta el material en lugar de darle forma. Para geometrías simples, se puede desperdiciar entre el 30 y el 50 por ciento del material. Las piezas complejas pueden generar aún más desperdicio. Este material desperdiciado aumenta el costo, especialmente con plásticos caros como el PEEK o metales como el acero inoxidable. Se puede reducir el desperdicio comenzando con barras redondas en lugar de bloques rectangulares.
Cuándo elegir el mecanizado CNC
Este proceso específico resulta ideal para volúmenes de producción bajos. Prototipos, series piloto y equipos de laboratorio personalizados se benefician de esta tecnología. La técnica también destaca cuando se requieren tolerancias estrictas en elementos complejos. Si su diseño incluye orificios roscados, cavidades precisas o superficies de contacto, el mecanizado ofrece resultados uniformes.
También es recomendable elegirlo cuando las pruebas de materiales son cruciales en las primeras etapas del desarrollo. El mecanizado permite evaluar diferentes plásticos o metales sin necesidad de invertir en un molde. La flexibilidad para modificar el diseño sobre la marcha aporta valor durante las fases de I+D. Se puede probar un material y luego cambiar a otro en el siguiente lote. No se requieren cambios en las herramientas.
Para un portavasos de reacción que requiere características específicas como conexiones roscadas o cavidades personalizadas, este enfoque ofrece una solución sin necesidad de invertir en utillaje. El mayor coste por pieza tiene sentido cuando solo se necesitan unos pocos cientos de unidades. Las series de producción inferiores al volumen de transición ofrecen un mejor coste total.
Moldeo por inyección para el portavasos Reaction
El moldeo por inyección es la mejor opción para fabricar grandes cantidades de piezas de plástico. El proceso comienza fundiendo gránulos de plástico. A continuación, la máquina empuja el plástico líquido caliente dentro de un molde de acero o aluminio a alta presión. El plástico se enfría y endurece dentro del molde. Finalmente, la máquina expulsa la pieza terminada. Cada ciclo se realiza muy rápidamente. Una sola máquina puede fabricar miles de soportes idénticos en un día. Cuando se necesitan muchos soportes para vasos de reacción, este método ofrece la mejor velocidad y ahorro de costes.
El proceso de moldeo por inyección
Diseño de moldes y herramientas
El molde es la parte más importante de este proceso. El diseño del molde determina la calidad de la pieza incluso antes de que la máquina comience a funcionar. Los ingenieros deben planificar cuidadosamente el espesor de la pared. Las paredes del mismo espesor se enfrían de manera uniforme. Un enfriamiento uniforme evita que la pieza se doble, se abolle o se formen puntos débiles. Si su diseño requiere diferentes espesores, modifíquelos gradualmente. Los cambios bruscos debilitan la pieza.
Las nervaduras y los salientes también requieren un diseño cuidadoso. Las nervaduras refuerzan las piezas sin añadir material extra. Para evitar abolladuras en la superficie, las nervaduras deben tener entre el 40 % y el 60 % del espesor de la pared principal. Los salientes sirven para sujetar tornillos y otros elementos de fijación. Necesitan bases redondeadas y nervaduras para mayor resistencia. Las paredes delgadas cerca de la superficie se enfrían más rápido. Este enfriamiento rápido evita la formación de abolladuras y mantiene el espesor de la pared uniforme en toda la pieza.
El material del molde depende de la cantidad de piezas que necesite. Los moldes de aluminio son adecuados para tiradas pequeñas. Los moldes de acero endurecido pueden soportar millones de ciclos. El diseño del molde también determina cuántas piezas se producen en cada ciclo. Un molde de una sola cavidad produce una pieza por ciclo. Un molde de varias cavidades produce cuatro, ocho o dieciséis piezas simultáneamente.
Tiempos de ciclo y escalabilidad
Cada ciclo consta de tres pasos: inyección, enfriamiento y expulsión. Las piezas pequeñas, como los portavasos, completan cada ciclo en segundos. El enfriamiento es el paso que más tiempo consume. Las paredes más delgadas se enfrían más rápido, lo que acorta cada ciclo. Ciclos más rápidos significan más piezas por hora. Esta velocidad hace que este proceso sea ideal para aumentar la producción.
El escalado es sencillo. Empiece con un molde prototipo. Pruebe su diseño. Luego, invierta en un molde de producción con más cavidades. Cada paso aumenta la producción a la vez que reduce el coste por pieza. Este proceso permite un crecimiento sin problemas.
Beneficios del moldeo por inyección
Repetibilidad y bajo coste unitario a gran escala
Cada pieza fabricada con el mismo molde resulta prácticamente idéntica. Las diferencias de tamaño se mantienen mínimas incluso tras millones de ciclos. Esta consistencia es crucial para los soportes de las copas de reacción, que deben ajustarse con precisión al equipo de prueba. Un soporte suelto provoca que las piezas se alineen incorrectamente, mientras que uno demasiado ajustado dificulta la inserción. El moldeo por inyección mantiene las dimensiones constantes durante todo el proceso.
El costo por pieza disminuye considerablemente a medida que aumenta el volumen de producción. La siguiente tabla muestra cómo varían los costos en diferentes niveles de volumen.
| Nivel de volumen | Tipo de molde | Costo del molde | Costo total por pieza | Factor clave de costos |
| 1,000-10,000 unidades | aluminio mecanizado | $3,000 - $10,000 | $2.00 - $3.00 | Comienza la amortización de las herramientas |
| 100,000+ unidades | Acero endurecido, multicavidad | $ 15,000 - $ 50,000 + | $1.50 - $2.00 | El diseño multicavidad reduce el costo del ciclo; el utillaje se distribuye entre más piezas. |
La diferencia de costo entre 1,000 y 100 000 unidades puede llegar a ser de hasta 10 veces por pieza. El costo del molde se distribuye entre más piezas a medida que aumenta el volumen de producción. Para volúmenes superiores a 10 000 unidades, los moldes multicavidad, con un costo de entre 10 000 y 30 000 dólares, casi siempre resultan rentables. Reducen el costo por pieza entre un 30 % y un 70 % en comparación con los moldes de una sola cavidad. La curva de costos desciende rápidamente al principio y luego se estabiliza por encima de las 100 000 piezas.
Libertad de diseño con inserciones y nervaduras
Este proceso de moldeo permite obtener características que el mecanizado convencional no puede lograr fácilmente. Los insertos roscados se colocan en el molde antes de la inyección. El plástico se moldea a su alrededor durante el ciclo, creando puntos de conexión robustos sin pasos adicionales. Las nervaduras y los refuerzos aportan resistencia sin aumentar el grosor de las paredes. Bisagras flexibles, cierres a presión y formas internas complejas salen del molde listas para usar.
El molde también permite crear superficies texturizadas. Los acabados mate finos disimulan los arañazos. Las superficies lisas resisten la acumulación de productos químicos. Incluso se pueden incorporar marcas de identificación, números de pieza o elementos de alineación. Esta libertad de diseño reduce los pasos de montaje posteriores.
Restricciones e idoneidad
Alta inversión inicial en herramientas
El coste inicial frena muchos proyectos pequeños. Un molde básico de aluminio cuesta alrededor de 3,000 dólares. Los moldes de acero para producción son mucho más caros. Ese dinero se invierte antes de fabricar una sola pieza. Si el diseño cambia posteriormente, las modificaciones del molde implican más tiempo y dinero. Este proceso requiere un diseño finalizado antes de comenzar la fabricación de las herramientas.
También se aplican cantidades mínimas de pedido. Los fabricantes de moldes necesitan producir suficientes piezas para cubrir el tiempo de preparación. Los lotes pequeños de unos pocos cientos de piezas rara vez resultan rentables. El costo por pieza se mantiene alto hasta que el volumen permite distribuir el gasto en utillaje.
Escenarios ideales para la producción de alto volumen
Este proceso funciona mejor cuando se necesitan miles de soportes idénticos. Los laboratorios de diagnóstico que realizan pruebas diarias consumen piezas rápidamente. Los equipos de procesamiento de alimentos utilizan soportes que se reemplazan periódicamente. Los fabricantes de dispositivos médicos necesitan componentes uniformes y estériles. Estas situaciones justifican la inversión en utillaje.
Elija el moldeo por inyección cuando su diseño esté finalizado, cuando haya probado la forma, el material y el rendimiento mediante prototipos, y cuando el volumen de producción previsto supere el punto en el que el mecanizado resulte más caro por pieza. En ese momento, este método de moldeo se convierte en la opción más rentable. La combinación de velocidad, consistencia y bajo coste unitario lo convierte en la opción estándar para la fabricación a gran escala.
Impresión 3D para el portavasos Reaction
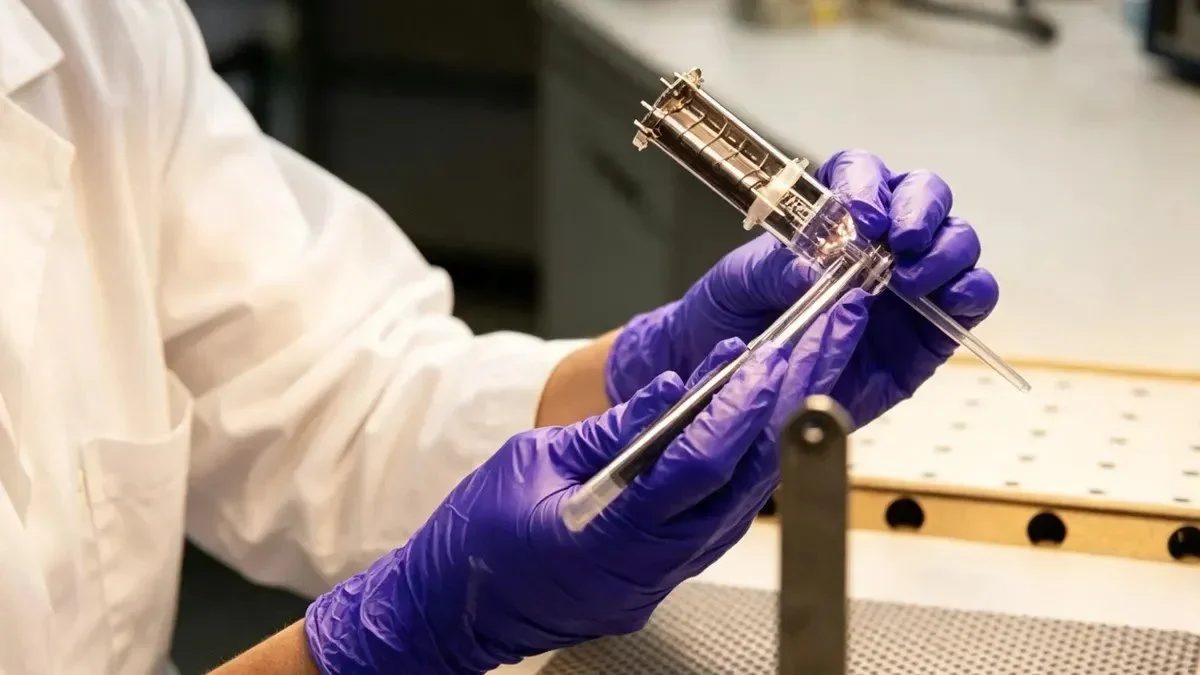
La impresión 3D es una forma rápida de fabricar soportes sin necesidad de herramientas complejas. Construye las piezas capa a capa a partir de un modelo digital. Puedes prescindir del molde o las fijaciones que requieren otros métodos. Para un soporte de vasos de reacción, puedes probar tu diseño en días en lugar de semanas.
Tecnologías de fabricación aditiva
Métodos SLA, SLS y FDM
Existen tres métodos principales de impresión 3D que funcionan bien para los portavasos, cada uno con un proceso diferente. La estereolitografía (SLA) utiliza un láser para endurecer la resina líquida, creando superficies lisas y detalles finos. La sinterización selectiva por láser (SLS) utiliza un láser para fusionar polvo de nailon y formar piezas resistentes que no requieren soporte. La deposición fundida por pulverización (FDM) expulsa el plástico fundido a través de una boquilla y es la opción más común y económica.
La resolución difiere entre estos métodos. Aquí se muestra una comparación directa para características pequeñas:
| Métrico | SLA | SLS |
| Altura de la capa | 25-100 µm | 60-120 µm |
| Tolerancia | ±0.005 pulgadas (±0.13 mm) | ±0.010 pulgadas (±0.25 mm) |
La tecnología SLA permite crear detalles más pequeños y mantener dimensiones más precisas. Esto es importante para los encajes a presión o los pasadores de alineación en un soporte para vasos de reacción. La tecnología SLS tiene una tolerancia menor, por lo que los bordes pueden no ser tan nítidos.
Opciones de materiales y resolución
La tecnología FDM ofrece diversos materiales con buena resistencia química. Entre los materiales con excelente resistencia química se incluyen PP, PA, PEEK, PTFE y PVC. Los materiales con buena resistencia química incluyen PC, TPU y ABS. No se recomienda el uso de PLA ni PVB en entornos agresivos.
Prusament PC Blend es un material FDM resistente. Su resistencia a la tracción es de 63 MPa y se mantiene estable ante productos químicos. La acetona le causó daños significativos. Las pruebas de impacto demostraron que soportó impactos de martillo de 4 J y mantuvo una resistencia al impacto superior a 110 kJ/m² en entornos adversos. Esto convierte a PC Blend en una excelente opción para portavasos de reacción.
¿Por qué elegir a Impresión 3D
Prototipado rápido y validación de diseño
La velocidad es la principal razón para elegir esta tecnología. El plazo de entrega de una pieza impresa en 3D es mucho menor que el de las piezas mecanizadas.
| Proceso | Plazo de entrega estándar | Notas |
| Impresión 3D SLS (nylon) | 3 – 6 días | Piezas de plástico funcionales; a menudo requieren un procesamiento posterior para la creación de roscas. |
| DMLS (metal) – Impresión 3D | 7 – 14 días | Alivio obligatorio del estrés y eliminación del apoyo |
| CNC fresado | 3 – 7 días | Llega con las dimensiones completas. |
| Torneado CNC | 2 – 5 días | Más rápido para piezas cilíndricas |
Para un portavasos de plástico para reacciones químicas, la tecnología SLS equilibra la velocidad y las propiedades del material. Para prototipos metálicos, el mecanizado CNC suele ser más rápido que la DMLS tras el posprocesamiento. Sin embargo, para una prueba rápida de plástico, la impresión 3D ofrece un tiempo de entrega superior.
Producción de bajo volumen y características complejas
Esta tecnología es ideal para crear formas complejas. Canales internos, socavados y estructuras reticulares se obtienen sin pasos adicionales. Al no requerir utillaje, no hay límites en cuanto a la forma. Puedes modificar el diseño entre impresiones sin coste adicional. Para la producción de bajo volumen, la impresión 3D evita el coste de utillaje del moldeo por inyección. Un lote de 10 a 100 piezas resulta rentable. El coste por pieza se mantiene constante, ya que no hay que amortizar el coste de un molde.
Inconvenientes y aplicaciones prácticas
Propiedades mecánicas y costo por pieza
Las piezas impresas en 3D tienen algunas limitaciones. La construcción capa a capa crea puntos débiles entre las capas, que pueden agrietarse bajo tensión. El acabado superficial es más rugoso que el de las piezas mecanizadas. El postprocesamiento, como el lijado o el recubrimiento, aumenta el tiempo y el coste. El coste por pieza es mayor que el del moldeo por inyección en grandes volúmenes. Para una sola pieza, el precio es competitivo. Para 1,000 piezas, el moldeo por inyección resulta más rentable.
Mejores casos de uso en I+D y laboratorios personalizados
Este proceso es ideal para investigación y desarrollo. Los técnicos de laboratorio necesitan soportes personalizados para experimentos específicos. El diseño puede cambiar después de cada prueba. La impresión 3D ofrece esa flexibilidad. Los laboratorios con volúmenes de producción reducidos son los que más se benefician. Un laboratorio podría necesitar 20 soportes para vasos de reacción con una forma de cavidad específica. Ningún otro método resulta adecuado para esa cantidad. El proceso permite modificar los diseños rápidamente y probar los materiales antes de fabricar muchas piezas.
Procesos de fabricación alternativos para el soporte de la copa de reacción
El mecanizado CNC, el moldeo por inyección y la impresión 3D cubren la mayoría de las necesidades. Pero a veces, el portavasos para tu bebida requiere un enfoque diferente. Quizás la pieza sea demasiado grande para un molde. Tal vez necesites una flexibilidad que los plásticos rígidos no pueden ofrecer. O quizás los objetivos de sostenibilidad te impulsen a usar materiales ecológicos. Estos otros procesos cubren esas necesidades.
Moldeo por inyección de reacción (RIM)
Descripción general del proceso y propiedades del material
El moldeo por inyección reactiva funciona de manera diferente al moldeo por inyección convencional. Dos componentes líquidos se mezclan justo antes de entrar en el molde. Se produce una reacción química dentro de la cavidad. La mezcla crece y se solidifica hasta formar una pieza sólida. Este proceso de baja presión utiliza herramientas más ligeras y económicas que el moldeo estándar.
Las piezas terminadas ofrecen una combinación especial de cualidades. Son ligeras pero resistentes. El material conserva la flexibilidad necesaria para soportar impactos sin agrietarse. Se puede pintar o barnizar la superficie para lograr el aspecto deseado. Se pueden añadir agentes de refuerzo para mayor resistencia y durabilidad. Tanto las paredes delgadas como las gruesas funcionan bien con una resistencia similar.
Adecuado para portavasos de reacción grandes o complejos
Este proceso funciona mejor cuando el diseño del portavasos de reacción es grande o tiene formas complejas. Las piezas pueden ser de cualquier tamaño, limitadas únicamente por el tamaño de la máquina. Los portavasos grandes que requerirían enormes máquinas de moldeo por inyección se pueden fabricar con RIM. Los moldes de baja presión son más económicos de construir y mantener. Los cambios de diseño también son más económicos debido a la simplicidad de las herramientas.
La tecnología RIM es ideal para aplicaciones que requieren rigidez y resistencia a los impactos. Los equipos de laboratorio que sufren caídas o golpes se benefician de esta robustez. El proceso también permite fabricar piezas con formas profundas, socavados o curvas complejas que resultan difíciles de producir con el moldeo convencional.
Termoformado y moldeo de pulpa
Termoformado para diseños de paredes delgadas
El termoformado comienza con una lámina de plástico plana. El calor ablanda la lámina hasta que se vuelve flexible. Luego, se aplica vacío o presión para moldear el material. Tras enfriarse, la pieza formada se corta de la lámina. Este proceso es ideal para diseños sencillos de paredes delgadas.
Para un portavasos de reacción con una forma básica, el termoformado ofrece una rápida producción. Los costos de utillaje son bajos en comparación con el moldeo por inyección. El proceso es adecuado para piezas poco profundas sin tolerancias estrictas. El espesor de la pared se mantiene bastante uniforme en toda la pieza. Las series de producción de unos pocos cientos a varios miles de unidades resultan económicamente viables.
Moldeo de pulpa para opciones ecológicas
El moldeo de pulpa utiliza papel reciclado o fibras vegetales, a las que se les da forma. El material se mezcla con agua hasta formar una pasta. Un molde de malla separa las fibras de la pasta. Se aplica vacío y calor, y luego se seca la pieza moldeada. El resultado es un soporte que se descompone de forma natural.
Esta opción resulta atractiva para el sector de la restauración y los productos de un solo uso. Un portavasos desechable fabricado con pulpa reduce considerablemente los residuos plásticos. El material no soporta productos químicos agresivos ni altas temperaturas, pero funciona perfectamente para mezclas suaves o reacciones breves. Su enfoque ecológico conecta con los clientes concienciados con el medio ambiente.
Moldeo de silicona y fabricación de chapa metálica
Moldeo de silicona para mayor flexibilidad y resistencia al calor.
El moldeo de silicona crea piezas a partir de caucho de silicona líquida. El material se endurece hasta convertirse en un producto final flexible y resistente al calor. La silicona soporta temperaturas muy superiores a las de la mayoría de los plásticos. Además, conserva su flexibilidad incluso en frío extremo. Esta combinación hace que el moldeo de silicona sea ideal para portavasos de reacción que deben sellar herméticamente o resistir la esterilización en autoclave.
El proceso de moldeo de silicona utiliza métodos de compresión o inyección líquida. Ambos producen piezas con excelente resistencia química. La silicona no reacciona con la mayoría de los reactivos. Además, resiste el crecimiento bacteriano, lo que la hace idónea para entornos médicos. Su flexibilidad permite insertar y extraer fácilmente los recipientes de reacción sin que se rompan.
Fabricación de chapa para la integridad estructural
A veces, el plástico no ofrece la resistencia necesaria. La fabricación de portavasos de reacción a partir de láminas de metal permite crear estructuras rígidas mediante corte, doblado y soldadura. El acero inoxidable y el aluminio son ideales para este tipo de trabajos.
Los soportes metálicos soportan cargas pesadas y un uso repetido sin desgastarse. Resisten altas temperaturas y productos químicos agresivos. Las uniones soldadas crean conexiones permanentes y herméticas. El proceso de fabricación es ideal para diseños personalizados, piezas únicas o lotes pequeños. Si bien los soportes metálicos son más caros que los de plástico, duran mucho más en entornos exigentes.
Cada proceso alternativo satisface una necesidad específica. El moldeo por inyección de resina (RIM) se utiliza para piezas grandes y resistentes. El termoformado y el moldeo de pulpa ofrecen opciones económicas y ecológicas. El moldeo de silicona proporciona flexibilidad y resistencia al calor. La fabricación de chapa metálica ofrece una resistencia estructural inigualable. Adapte el proceso a sus necesidades de rendimiento y objetivos de producción.
Consideraciones de diseño para el soporte de vasos de reacción
Diseño para la fabricabilidad (DFM)
Ángulos de desmoldeo, espesor de pared y tolerancias
Empiece por definir correctamente el ángulo de desmoldeo. Este facilita la salida de la pieza del molde. Para el moldeo por inyección, se necesitan de 1 a 2 grados por lado. Sin el ángulo de desmoldeo adecuado, la pieza se atasca y presenta defectos.
Mantenga el mismo grosor de pared en toda la superficie. Las paredes irregulares se enfrían a velocidades diferentes, lo que provoca deformaciones o marcas de hundimiento. El grosor típico de una pared para un portavasos de reacción es de 0.030 a 0.125 pulgadas. Elimine las secciones gruesas y, en su lugar, añada nervaduras para mayor resistencia.
Las tolerancias dependen del proceso de fabricación que elija. El mecanizado CNC admite una tolerancia de ±0.005 pulgadas. El moldeo por inyección admite una tolerancia de ±0.010 pulgadas. Cada método tiene su propio rango. Elija una tolerancia que se ajuste a sus necesidades. Solicitar una tolerancia mayor a la necesaria aumenta los costos.
Evitar trampas comunes
Las esquinas afiladas crean puntos de concentración de tensión. Una esquina interior afilada puede agrietarse bajo carga. Añada chaflanes con un radio de al menos 0.020 pulgadas para distribuir la tensión.
Las nervaduras profundas sin un diseño adecuado provocan marcas de hundimiento. Mantenga el espesor de las nervaduras entre el 40 y el 60 por ciento de la pared principal. Los socavados complican el molde, ya que requieren guías o elevadores, lo que incrementa el costo de las herramientas. Evite los socavados siempre que sea posible.
Integración de características funcionales
Ajustes a presión, roscas e inserciones
Los cierres a presión permiten ensamblar el soporte sin necesidad de fijaciones adicionales. Diseñe el cierre con una rampa suave y un ángulo de retorno pronunciado. El ángulo de rampa debe ser de 15 a 25 grados. El ángulo de retorno debe ser de 45 a 90 grados. Pruebe primero el cierre a presión en un prototipo.
Las roscas se pueden moldear o mecanizar. Las roscas moldeadas requieren núcleos desenroscables. Para tiradas cortas, corte las roscas después del moldeo. Para tiradas grandes, moldéelas en su lugar. Los insertos roscados proporcionan roscas metálicas resistentes. Instálelos con calor o herramientas ultrasónicas.
Garantizar la compatibilidad con las copas de reacción
El soporte para vasos de reacción debe ajustarse perfectamente al vaso. Si queda holgado, el vaso se moverá. Si queda demasiado ajustado, será difícil insertarlo. Mida el vaso en condiciones reales. Los vasos se dilatan con el calor, por lo que el soporte debe tener en cuenta este cambio.
Es importante tener en cuenta la dilatación térmica. Un vaso de plástico en un soporte metálico se dilata a ritmos diferentes, lo que puede provocar que se atasque o se afloje a temperaturas altas o bajas. Además, compruebe la compatibilidad química. Cualquier reactivo que se derrame no debe dañar el soporte. Pruebe el material antes de aumentar la producción.
Equilibrio entre rendimiento y costo
Selección de materiales frente a selección de procesos
El material que elijas limita tus opciones. Los plásticos de alta temperatura como el PEEK requieren métodos de procesamiento especiales. Necesitan moldes más calientes y tiempos de ciclo más largos. Los plásticos baratos como el PP se procesan con equipos estándar.
El costo total incluye material y proceso. El material cuesta X por libra. El proceso añade Y por pieza. El costo del molde se divide entre el volumen total. Realice este cálculo para su volumen previsto. Un material más caro con un ciclo más rápido podría resultar más económico en general.
Estrategias de creación de prototipos para reducir los riesgos de producción
Empieza con la impresión 3D para probar la forma y el ajuste. Imprime el soporte para vasos de reacción en unos días. Comprueba el ajuste. Ajusta el diseño. Vuelve a imprimir. Este proceso permite detectar los problemas a tiempo.
Utilice el mecanizado CNC para las pruebas funcionales. Las piezas mecanizadas tienen las mismas propiedades de material que las piezas de producción. Pruebe la resistencia química y la resistencia mecánica. Verifique el diseño en condiciones reales.
Luego, invierta en utillaje para moldeo por inyección. A estas alturas, el diseño ya está probado. La inversión en utillaje es segura. Cada paso reduce el riesgo antes de la producción a gran escala.
Selección del proceso adecuado para el portavasos de reacción
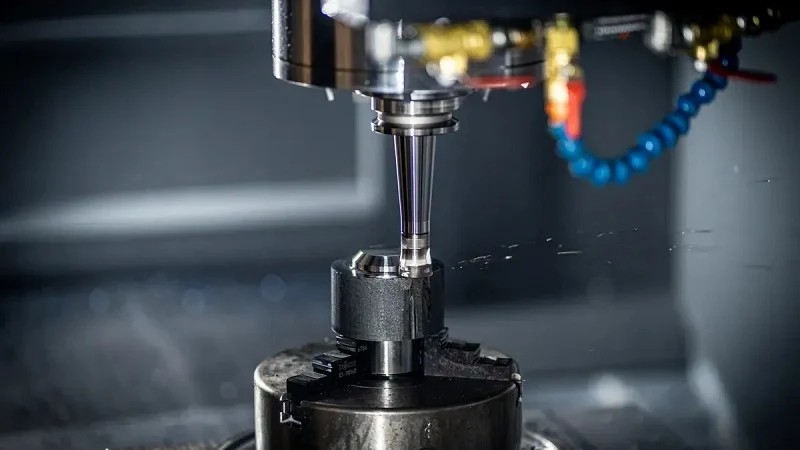
Elegir cómo fabricar tu portavasos de reacción se reduce a tres preguntas: ¿Cuántos necesitas? ¿Cuál es tu plazo? ¿Y cuál es tu presupuesto? Cada respuesta conlleva un camino diferente. No existe un método único que funcione para todas las situaciones. Debes adaptar el proceso a tus necesidades específicas. Los distintos procesos se ajustan a las diferentes etapas de desarrollo.
Evaluación del volumen de producción y del ciclo de vida
Del prototipo a la prueba piloto
En las primeras etapas del desarrollo, la flexibilidad es fundamental. La impresión 3D permite probar formas y ajustes en cuestión de días. Se pueden imprimir algunas piezas, verificar el diseño y luego realizar ajustes. Al no requerir herramientas complejas, los cambios prácticamente no cuestan nada. Para una producción piloto de entre 50 y 200 piezas, el mecanizado CNC es una opción viable. Permite mantener tolerancias estrictas sin necesidad de moldes. Además, se pueden probar diferentes materiales en el mismo lote. Esta fase consiste en demostrar que el diseño funciona.
Escalado a producción completa
Una vez finalizado el diseño, considere el volumen de producción. Para 1,000 piezas o más, el moldeo por inyección comienza a ser más rentable en cuanto al precio unitario. La siguiente tabla ofrece un desglose aproximado de los costos.
| Volumen | Método | Costo de herramienta | Costo estimado por pieza |
| 1-50 | Impresión 3D / CNC | $0 - $500 | $15 - $80 |
| 200-1,000 | Mecanizado CNC | $0 | $10 - $40 |
| 5,000+ | Moldeo por inyección | $5,000 - $100,000 | $0.10 - $2.00 |
Un mayor volumen de producción permite distribuir el coste de utillaje entre más piezas. El coste por pieza disminuye rápidamente. Es entonces cuando las series de producción se vuelven eficientes. La tecnología de fabricación adecuada para esta etapa depende del volumen.
Evaluación de las limitaciones presupuestarias y de plazos de entrega.
Costes de utillaje frente a costes por pieza
El utillaje es el mayor gasto inicial. Un molde simple de aluminio puede costar $3,000. Un molde de acero multicavidad puede costar $50,000 o más. Esta inversión solo tiene sentido si planea fabricar muchas piezas. Para volúmenes bajos, el costo por pieza del mecanizado se mantiene más bajo porque no se necesita el molde. Anote su costo total: utillaje más (costo de la pieza por cantidad). Compare esto entre los diferentes métodos. El punto de inflexión suele estar entre 500 y 2,000 piezas para un diseño de taza típico. Elegir la tecnología de fabricación adecuada desde el principio ahorra dinero.
Opciones de fabricación acelerada
A veces se necesitan piezas con urgencia. Los servicios de prototipado pueden enviar piezas impresas en 3D en 3 a 6 días. Los talleres de mecanizado CNC suelen ofrecer un plazo de entrega de una semana por un coste adicional. El moldeo por inyección lleva más tiempo, ya que la fabricación del molde requiere de 4 a 8 semanas. Si la velocidad es su máxima prioridad, elija una tecnología que evite largos plazos de entrega de utillaje. Una tecnología rápida mantiene su proyecto en marcha.
Consultando con expertos en fabricación
El valor de un socio técnico
No tienes que resolver esto solo. Un socio experimentado aporta conocimientos sobre materiales, tolerancias y escalado. Pueden detectar problemas en tu diseño antes de comenzar la producción. Por ejemplo, NOBLE es un fabricante chino líder con amplia experiencia en mecanizado CNC, moldeo por inyección y acabado. Ofrecen soporte para la creación de prototipos y producción a gran escala. Su equipo proporciona retroalimentación sobre el diseño para la fabricación (DFM) desde el principio, lo que te ayuda a evitar rediseños costosos. Un buen socio simplifica todo el proceso, desde el concepto hasta la entrega. Aplican la tecnología de fabricación adecuada para tu pieza.
Preguntas clave que debe hacerse antes de comprometerse
Antes de elegir un taller, hágase estas preguntas: ¿Cuál es su plazo de entrega habitual para una pieza como la mía? ¿Han trabajado antes con el material que he elegido? ¿Pueden gestionar el aumento de volumen de producción? ¿Ofrecen acabado y montaje propios? Las respuestas claras generan confianza. Un fabricante competente le guiará en cada paso. Busque un socio que se comunique abiertamente y cumpla con los plazos de entrega.
NOBLE: Su socio para Fabricación de soportes para vasos de reacción

Al trabajar con NOBLE, obtienes mucho más que simples piezas. Obtienes un equipo que conoce a fondo todo el proceso de fabricación. Utilizan tecnología probada en cada etapa. Desde el primer boceto hasta el envío final, se encargan de todos los detalles. Esto es fundamental cuando el portavasos de reacción debe funcionar correctamente en un laboratorio o entorno médico.
Nuestras capacidades en el mecanizado de metales y plásticos
Mecanizado CNC, Moldeo por inyeccióny Acabado
NOBLE cuenta con una amplia gama de equipos de producción. Sus centros de mecanizado CNC utilizan tecnología avanzada para trabajar con metales y plásticos con tolerancias muy ajustadas. ¿Necesita un soporte de acero inoxidable con orificios roscados? Lo mecanizan con precisión. ¿Necesita un prototipo de PEEK con paredes delgadas? Sus máquinas fabrican las piezas con las dimensiones adecuadas.
Para tiradas más grandes, ofrecen moldeo por inyección. Sus prensas de moldeo abarcan desde pequeñas hasta grandes tonelajes. Esto significa que pueden moldear desde un pequeño portavasos hasta un estante multiusos de mayor tamaño. Tras el moldeo, su equipo de acabado se encarga del desbarbado, el pulido, el granallado y el anodizado. El resultado es una pieza con un buen aspecto y un funcionamiento óptimo.
Soporte de diseño interno y retroalimentación sobre DFM (Diseño para la Fabricación)
Sus ingenieros revisan el diseño antes de cortar cualquier metal. Buscan ángulos de desmoldeo, problemas con el espesor de las paredes y posibles problemas de moldeo. Esta retroalimentación sobre el diseño para la fabricación le ahorra dinero. Encontrar un problema en pantalla no cuesta nada. Encontrarlo después de que comience la fabricación de las herramientas cuesta mucho.
También sugieren cambios de materiales cuando sea necesario. Quizás el plástico elegido no resista la esterilización en autoclave. Su equipo lo señala desde el principio. Tal vez una aleación diferente reduzca costos sin perder resistencia. Te muestran las opciones. Este tipo de asesoramiento proviene de años de experiencia práctica.
Certificaciones y pruebas de calidad
ISO 9001:2015 para la Gestión de la Calidad
NOBLE cuenta con la certificación ISO 9001:2015. Esta norma abarca todo su sistema de gestión de calidad. Esto significa que documentan sus procesos, realizan un seguimiento de su desempeño y solucionan los problemas siguiendo un procedimiento establecido. Cada pieza que sale de su planta sigue el mismo proceso comprobado. Es posible rastrear cada lote hasta sus materias primas.
ISO 13485:2016 para dispositivos médicos
Para aplicaciones médicas, también cumplen con la norma ISO 13485:2016. Esta norma va más allá de la gestión general de la calidad y se centra específicamente en la fabricación de dispositivos médicos. Su proceso cumple con requisitos más estrictos de trazabilidad, gestión de riesgos y limpieza. Si su portavasos de reacción admite pruebas de diagnóstico, esta certificación es importante.
Un enfoque integral desde el diseño hasta el montaje.
Gestión de proyectos optimizada
Un solo equipo se encarga de su proyecto de principio a fin. Tendrá un único punto de contacto que coordinará el mecanizado, el moldeo, el acabado y el ensamblaje. Así evitará las complicaciones de gestionar cinco proveedores diferentes. Recibirá las actualizaciones en un solo lugar y obtendrá respuestas rápidas a sus preguntas.
¿Por qué asociarse con NOBLE para su portavasos Reaction?
NOBLE reúne la tecnología, las certificaciones y el equipo idóneos. Su tecnología de fabricación abarca tanto el prototipado como la producción a gran escala. Sus sistemas de calidad protegen su reputación. Sus ingenieros perfeccionan su diseño antes de que usted adquiera las herramientas necesarias.
Si necesita un portavasos reactivo de alto rendimiento, NOBLE es la solución. Combinan la experiencia técnica con la tecnología de fabricación práctica. Esta combinación transforma su diseño en un producto fiable. Hable con su equipo sobre su proyecto. Le ayudarán a elegir la mejor opción.
Elegir la ruta de fabricación adecuada para su portavasos de reacción se reduce a cuatro factores: volumen, materiales, presupuesto y normativas de cumplimiento. No existe un único proceso que sea siempre el mejor. Un laboratorio científico que necesite diez prototipos debería optar por la impresión 3D. Una empresa de dispositivos médicos que encargue 50 000 unidades debería invertir en moldeo por inyección. Cada tecnología tiene un propósito diferente. Analice las ventajas y desventajas entre coste, plazo de entrega y escalabilidad. Piense en la situación actual de su producto y en su posible evolución el próximo año. Las necesidades de producción cambian a medida que los proyectos maduran. Es normal. Un buen socio de fabricación le ayuda a adaptarse a estos cambios. NOBLE ofrece experiencia en múltiples tecnologías. Su equipo le guía desde el prototipo hasta la producción en serie. Hable con ellos sobre su proyecto. Le ayudarán a encontrar el proceso adecuado para sus necesidades específicas.
Preguntas frecuentes sobre el soporte para vasos de reacción
¿Cuál es la mejor manera de hacer un portavasos de reacción?
No existe un método único que funcione para todos los casos. Depende de la cantidad que necesites, el material que elijas y tu presupuesto. La impresión 3D es ideal para piezas de prueba. El mecanizado CNC funciona bien para lotes pequeños y medianos. El moldeo por inyección es la mejor opción para fabricar muchas piezas.
¿Cómo puedo elegir entre el mecanizado CNC y el moldeo por inyección?
Calcula cuántas piezas fabricarás en total. El mecanizado CNC no requiere molde, por lo que resulta más económico para lotes pequeños. El moldeo por inyección tiene un costo inicial elevado, pero cada pieza resulta mucho más barata al producir grandes cantidades.
¿Es posible fabricar, mediante impresión 3D, portavasos reactivos para su uso real?
La impresión 3D es útil para piezas de prueba y trabajos personalizados de pequeña escala. Para grandes cantidades, el moldeo por inyección ofrece mayor resistencia y menor coste por pieza. Este método es el más adecuado para investigación y pruebas.
¿Qué materiales se utilizan con cada método de fabricación?
El PP y el PE funcionan bien con el moldeo por inyección. El PEEK y el acero inoxidable se cortan limpiamente con CNC. La impresión 3D utiliza materiales SLA, SLS o FDM. Primero elige el material y luego el proceso.
¿Cómo preparo mi diseño para la producción?
Añade ángulos de inclinación de 1 a 2 grados. Mantén el mismo espesor de pared en toda la superficie. Evita las esquinas puntiagudas. Utiliza nervaduras en lugar de paredes gruesas. Solicita la opinión de un socio fabricante al inicio de la fase de diseño.
¿Qué documentación debe tener un fabricante de portavasos de reacción?
La norma ISO 9001:2015 abarca el control de calidad general. La norma ISO 13485:2016 es necesaria para la fabricación de dispositivos médicos. Estas certificaciones garantizan que la calidad se mantenga constante mediante métodos probados.
¿NOBLE ofrece ayuda con las piezas de prueba y la producción en serie?
Sí. NOBLE realiza mecanizado CNC para piezas de prueba y lotes pequeños. También realizan moldeo por inyección para producción a gran escala. Su equipo ofrece asesoramiento sobre el diseño y gestiona todo el proyecto de principio a fin.







