
La fiabilidad de una bandeja de reactivos comienza con el material adecuado y termina con una precisión constante. ¿Qué hace que el mecanizado CNC de bandejas de reactivos sea un éxito? Cuatro elementos trabajan en conjunto: el plástico o metal correcto, un diseño optimizado para la fabricación, tolerancias de mecanizado estrictas y controles de calidad rigurosos. Un error en uno de ellos puede provocar fugas, grietas o costosos retrabajos. Esta guía paso a paso le acompaña durante todo el proceso, desde la selección del sustrato hasta la inspección final. Cada detalle importa cuando se utilizan productos químicos y calor. Verá cómo cada elección afecta al rendimiento, el coste y el plazo de entrega. ¿Listo para fabricar bandejas que funcionen correctamente en laboratorios reales? Comencemos con los materiales.
Materiales para Mecanizado CNC de bandejas de reactivos
Elegir el material adecuado es la primera gran decisión en el mecanizado CNC de bandejas para reactivos. Si se equivoca, la bandeja podría agrietarse, tener fugas o romperse después de unas semanas en el laboratorio. Si elige bien, ahorrará dinero, tiempo y muchos problemas. El material influye en todo: resistencia química, tolerancia al calor, facilidad de mecanizado y coste final. Veamos las principales opciones.
Plásticos: PTFE, PEEK, polipropileno
Los plásticos son comunes en las bandejas de reactivos porque resisten bien los productos químicos y pesan muy poco. El PTFE, el PEEK y el polipropileno pertenecen a este grupo. Cada uno tiene sus ventajas y desventajas.
Resistencia química y estabilidad térmica
El PTFE es conocido por su resistencia química. Puede soportar casi cualquier reactivo, incluyendo ácidos y bases fuertes. El PEEK también resiste bien disolventes comunes como la acetona. Sin embargo, su resistencia al ácido sulfúrico es menor en concentraciones superiores al 10%, donde puede sufrir daños graves. El polipropileno ofrece una buena resistencia química general a un menor coste. En cuanto a la estabilidad térmica, el PEEK soporta temperaturas más altas que el polipropileno. El PTFE también tolera bien el calor, pero puede deformarse bajo cargas pesadas. Si su laboratorio trabaja con ácidos fuertes, el PTFE o el polipropileno son opciones más seguras. Para aplicaciones con alto contenido de disolventes, el PEEK funciona de maravilla.
Compromisos entre maquinabilidad y coste
El mecanizado de plásticos tiene sus ventajas y desventajas. El PTFE es blando y gomoso, por lo que puede resultar difícil mantener tolerancias estrictas. El PEEK se mecaniza con mayor precisión, pero es más caro. El polipropileno es asequible y se mecaniza razonablemente bien, aunque puede fundirse si las velocidades y los avances son demasiado agresivos. En la práctica, el PEEK ofrece el mejor equilibrio entre maquinabilidad y rendimiento, pero su precio es elevado. El polipropileno es la opción más económica para trabajos menos exigentes. El PTFE se sitúa en un punto intermedio: ofrece una gran resistencia química, una dificultad de mecanizado moderada y un precio medio.
Metales: Aluminio, acero inoxidable
Los metales aportan una resistencia y durabilidad que los plásticos no pueden igualar. El aluminio y el acero inoxidable son las dos opciones más comunes para las bandejas de reactivos que requieren rigidez estructural.
Resistencia a la corrosión para reactivos agresivos
El acero inoxidable, especialmente los grados como el 316, resiste la corrosión de muchos productos químicos. Tolera mejor los ácidos y las bases que el aluminio. El aluminio, en cambio, se corroe rápidamente al exponerse a reactivos ácidos. Se puede recubrir el aluminio con anodizado u otros acabados para mejorar su resistencia, pero el aluminio sin recubrimiento no resiste entornos agresivos. El acero inoxidable es más caro y pesado, pero dura más en condiciones difíciles.
Equilibrio entre peso y durabilidad
El aluminio es ligero y fácil de mecanizar, lo que lo hace ideal para bandejas que necesitan ser transportadas o utilizadas en sistemas automatizados. El acero inoxidable es más pesado y difícil de cortar, pero resiste mejor el desgaste. Si la bandeja permanece en un lugar fijo y está expuesta a productos químicos agresivos, el acero inoxidable es la mejor opción. Si la portabilidad y el peso son más importantes, el aluminio con un recubrimiento protector funciona bien. Cabe destacar que muchos laboratorios eligen el aluminio para uso general y el acero inoxidable para condiciones extremas.
Material adecuado para la aplicación
La elección del material adecuado depende de la aplicación específica. Debe tener en cuenta los productos químicos involucrados, las temperaturas, las cargas mecánicas y su presupuesto.
Evaluación de tablas de compatibilidad química
Las tablas de compatibilidad química son tu mejor aliada. Estas tablas enumeran los materiales y su resistencia a cientos de productos químicos. Consulta cada reactivo con el que tu bandeja estará en contacto. Presta atención a la concentración y la temperatura, ya que ambas afectan la resistencia. Por ejemplo, el PEEK tolera bien la acetona, pero el ácido sulfúrico a concentraciones superiores al 10 % lo ataca. Una tabla de compatibilidad te mostrará estos límites con claridad. Consulta siempre la tabla antes de elegir un material.
Decisiones relacionadas con el rendimiento frente a las decisiones presupuestarias
El presupuesto siempre importa. El PTFE y el PEEK cuestan más que el polipropileno. El acero inoxidable cuesta más que el aluminio. Pero la opción más barata no siempre es la mejor. Si un material de bajo costo falla prematuramente, tendrá que pagar por el reemplazo, el tiempo de inactividad y posiblemente los daños al equipo. Una selección adecuada de materiales reduce directamente los costos y los plazos de entrega. Un material que dura cinco años cuesta menos a largo plazo que uno que falla cada seis meses. Colabore con su socio de mecanizado para sopesar los costos iniciales frente al rendimiento a largo plazo. Empresas como NOBLE, un fabricante líder en China, ofrecen asesoramiento experto sobre la selección de materiales para la creación de prototipos y la producción en masa. Su experiencia con metales y plásticos le ayudará a evitar errores costosos.
Diseño para mecanizado CNC de bandejas de reactivos
Un buen diseño ahorra tiempo y dinero. Cada bolsillo, canal y ranura es importante. Las tolerancias determinan si la bandeja encaja en su alojamiento. El modelo CAD convierte tus ideas en algo que una máquina pueda interpretar. Analicemos las decisiones clave.
Características principales: Bolsillos, canales, ranuras
Las bandejas de reactivos necesitan compartimentos para sujetar las muestras, canales para el flujo de fluidos y ranuras para su correcta alineación. Si estas formas son las adecuadas, la bandeja funcionará mejor.
Geometría de cavidades profundas y acceso a herramientas
Aquí es común encontrar cavidades profundas, pero generan problemas. Las herramientas de corte más largas se doblan más, lo que produce paredes cónicas y agujeros ovalados, perdiendo así precisión. ¿Una buena regla general? Mantener la profundidad por debajo de cuatro veces el diámetro de la herramienta. Esto permite usar herramientas estándar, que son más económicas y ofrecen mayor precisión.
Las esquinas internas también importan. Una fresa redonda no puede cortar esquinas afiladas. El radio de la esquina coincide con el radio de la herramienta. Por lo tanto, añada un redondeo a cada esquina interna. El radio de ese redondeo debe ser al menos igual al diámetro previsto de la herramienta. Si diseña un radio muy pequeño, obligará al taller a utilizar una herramienta pequeña y frágil. Esto ralentiza el trabajo y aumenta los costos.
Ángulos de inclinación para una liberación más sencilla
En el mecanizado CNC, los ángulos de desmoldeo son menos críticos que en el moldeo por inyección, pero aun así resultan útiles. Una ligera conicidad en las paredes laterales evita la formación de rebabas en el borde superior y facilita la limpieza. Los líquidos drenan mejor de una cavidad cónica, lo cual representa una gran ventaja para el trabajo de laboratorio.
Desde un punto de vista práctico, un ángulo de desmoldeo de uno a dos grados funciona bien para la mayoría de los plásticos. Para las bandejas metálicas, dos a tres grados es más seguro. El ángulo comienza en la parte inferior y se amplía hacia la parte superior. ¿La desventaja? Ocupa un poco de espacio interior. Pero facilita la extracción de las piezas de los soportes. Además, simplifica la limpieza de las bandejas de paredes delgadas.
Tolerancias y adecuación para equipos de laboratorio
Los equipos de laboratorio requieren un ajuste preciso. Una bandeja de reactivos debe encajar correctamente en su soporte o carcasa. Un ajuste flojo provoca inestabilidad. Un ajuste demasiado apretado provoca atascos. Por eso, las tolerancias son importantes en este caso.
Rangos típicos y dilatación térmica
Las tolerancias estándar para piezas de plástico mecanizadas por CNC varían desde unas pocas milésimas de pulgada hasta límites muy estrictos para trabajos de precisión. Las piezas metálicas admiten tolerancias aún más ajustadas. Sin embargo, el costo aumenta a medida que se reducen las tolerancias. La aplicación determinará lo que se necesita.
La dilatación térmica lo cambia todo. Los plásticos se dilatan mucho más que los metales al calentarse. Una bandeja mecanizada a la perfección a temperatura ambiente puede atascarse a temperaturas elevadas si no se deja espacio libre. El diseño debe incluir un espacio que se ajuste al rango de temperatura previsto. Esto garantiza que la bandeja encaje correctamente tanto en condiciones de frío como de calor.
Consejos de diseño para la fabricación (DFM)
DFM significa pensar en la producción mientras se diseña. ¿El mejor consejo? Mantener un grosor de pared uniforme. Las secciones delgadas junto a las gruesas se enfrían y contraen a ritmos diferentes, lo que provoca deformaciones. Para bandejas de plástico, un grosor de pared uniforme de entre 0.060 y 0.125 pulgadas funciona bien.
Añada radios a las esquinas internas. Las esquinas afiladas generan tensión y ralentizan la herramienta. Un radio de aproximadamente 0.030 pulgadas o mayor permite que la herramienta se mueva con rapidez. Evite también las ranuras profundas y estrechas. Una ranura con una profundidad superior a tres veces su ancho es difícil de mecanizar con precisión. Si necesita ayuda, consulte con su socio de mecanizado cuanto antes. Podrá sugerirle una mejor solución.
Modelado CAD con Fusion 360
Tu diseño comienza en un software CAD. Fusion 360 es una opción popular. Te brinda control total sobre cada detalle de la geometría.
Incorporación de filetes y radios
Los redondeos y radios no son solo estéticos. Reducen la tensión y facilitan el mecanizado. Siempre añade un redondeo en la parte inferior de una cavidad. Esto elimina una esquina afilada a la que la herramienta no puede llegar. Usa la herramienta Redondeo en Fusion 360. Ajusta el radio para que coincida con el tamaño de herramienta previsto.
Piensa en la herramienta más grande que pueda alcanzar cada detalle. Los radios pequeños obligan a usar herramientas pequeñas, y estas cortan lentamente. Por lo tanto, diseña con el radio más grande posible. En las esquinas exteriores, un radio protege el borde del astillado. Un radio constante de aproximadamente 0.060 pulgadas para la mayoría de los detalles permite al operario usar una fresa estándar de 1/8 de pulgada.
Simulación de mecanizado para evitar colisiones
Fusion 360 incluye una herramienta de simulación integrada. Muestra la trayectoria de la herramienta a través del material. Permite ver si la herramienta golpea la pieza o el soporte. Realizar una simulación antes de enviar el archivo ahorra tiempo. Detecta errores como que el portaherramientas choque contra una pared alta.
La simulación también detecta material sin mecanizar. Se observan zonas donde la herramienta no pudo llegar. Entonces se puede añadir una operación de mecanizado más pequeña o ajustar el diseño. Muchos talleres utilizan la simulación como paso estándar. Para el mecanizado CNC de bandejas de reactivos, esto es especialmente valioso. Las piezas suelen tener múltiples cavidades profundas y paredes delgadas. Un movimiento en falso puede arruinar la pieza o romper una herramienta.
Bandeja de reactivos Mecanizado CNC Procesos
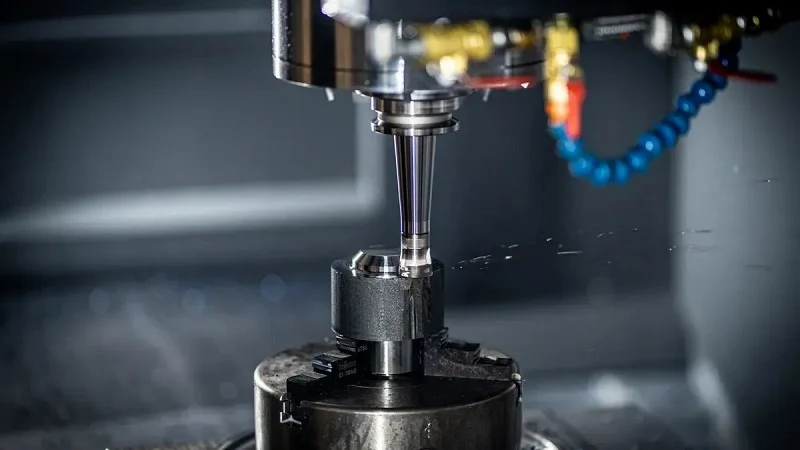
Una vez finalizado el diseño, el proceso de mecanizado le da vida. En el mecanizado CNC de bandejas para reactivos, tres decisiones son cruciales: el eje de la máquina, las herramientas de corte y la forma de sujetar la pieza. Cada una de ellas está relacionada con el material y la geometría ya seleccionados.
Fresado de 3 ejes frente a fresado de 5 ejes
Ventajas de los socavados y las características angulares
Una fresadora de 3 ejes mueve la herramienta en los ejes X, Y y Z. Maneja bien paredes planas y cavidades poco profundas. Sin embargo, una bandeja de reactivos suele tener canales angulares o rebajes para elementos de ajuste a presión. Estas formas requieren inclinación de la herramienta. Con una fresadora de 3 ejes, se accede a ellas girando la pieza en una mordaza. Esto añade pasos de configuración y aumenta el riesgo de desalineación.
Una fresadora de 5 ejes incorpora dos ejes rotatorios. La herramienta se inclina durante el corte, lo que permite mecanizar socavados en una sola operación. En el caso de una bandeja con un canal de fluido de 45 grados, la herramienta sigue el ángulo directamente, manteniendo un acabado superficial uniforme en toda la pieza.
Implicaciones en el tiempo de ciclo y los costos
Las máquinas de 5 ejes suelen reducir el tiempo de ciclo al eliminar múltiples configuraciones. Sin embargo, su coste por hora es mayor. Para bandejas sencillas con paredes rectas, las máquinas de 3 ejes resultan más económicas en general. Para bandejas complejas con ángulos, las máquinas de 5 ejes ofrecen un mejor coste total por pieza. El punto de equilibrio depende de la geometría de la pieza.
Selección de herramientas para plástico y metal
Recubrimientos y geometría para cortes limpios
Los plásticos y los metales requieren tratamientos diferentes. Para las bandejas de plástico, utilice herramientas de filo pulido. El pulido reduce la fricción y el calor, evitando que el filo se derrita. El carburo sin recubrimiento funciona bien para la mayoría de los plásticos. Para los plásticos reforzados con fibra de vidrio, un recubrimiento de carbono tipo diamante prolonga la vida útil de la herramienta.
Para las bandejas metálicas, los recubrimientos son más importantes. El aluminio se adhiere a las herramientas sin recubrimiento. Un recubrimiento de TiB2 evita la acumulación de residuos. El acero inoxidable genera mucho calor. Un recubrimiento de AlTiN lo soporta bien. La geometría de la herramienta también varía. Los plásticos requieren ángulos de hélice mayores, alrededor de 45 grados. Los metales requieren ángulos menores, alrededor de 30 grados.
Velocidades y avances óptimos
Para plásticos, haga funcionar el husillo a una velocidad de 15 000 a 20 000 RPM. Utilice una carga de viruta de 0.002 a 0.005 pulgadas por diente. Las virutas pulverulentas indican baja velocidad o avance excesivo. Los bordes fundidos indican una velocidad demasiado alta.
Para aluminio, utilice de 10 000 a 15 000 RPM con cargas de viruta de 0.003 a 0.007 pulgadas por diente. Para acero inoxidable, reduzca a de 3 000 a 6 000 RPM con cargas de viruta de 0.002 a 0.004 pulgadas. Un espesor de viruta constante evita la fricción. La fricción reduce rápidamente la vida útil de la herramienta.
Estrategias de fijación para paredes delgadas
Mesas de vacío y mordazas blandas personalizadas
Las paredes delgadas se flexionan bajo las fuerzas de corte. Una mesa de vacío sujeta la pieza desde abajo con una succión uniforme. Para bandejas de plástico con paredes de aproximadamente 0.060 pulgadas, las mesas de vacío son el estándar.
Las mordazas blandas personalizadas son ideales para operaciones secundarias. Se mecanizan para que se ajusten a la pieza. Sujetan la bandeja sin aplastar las secciones delgadas.
Reducción de vibraciones y deformaciones
La vibración perjudica el acabado. Realice pasadas más ligeras, de entre 0.010 y 0.020 pulgadas por pasada. Utilice un avance lateral del 30 al 40 por ciento del diámetro de la herramienta.
El fresado en ascenso concentra la fuerza de corte en la sección más gruesa de la pared, lo que reduce la deflexión. Para paredes muy delgadas, el fresado trocoidal resulta más eficaz. La herramienta sigue una trayectoria circular, manteniendo una fuerza de contacto constante y evitando picos repentinos. El resultado es una pared limpia y sin marcas de vibración.
Tolerancias de precisión en Mecanizado CNC de bandejas de reactivos
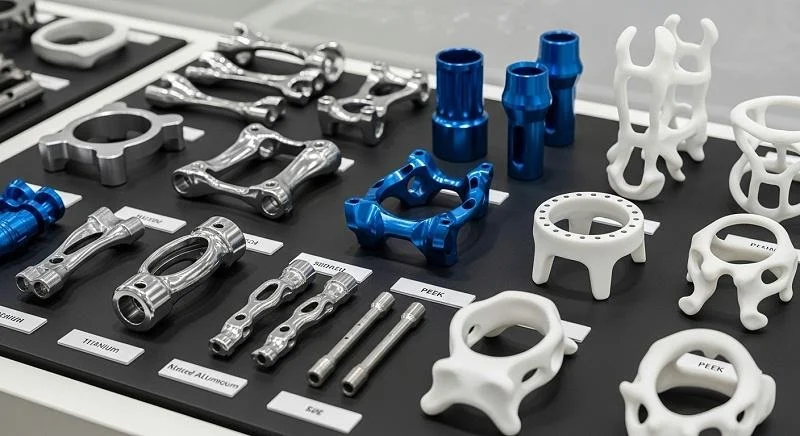
Las tolerancias determinan si una bandeja funciona correctamente o no. Un alojamiento demasiado ajustado sujeta el vial. Un canal demasiado holgado provoca fugas. Las tolerancias de precisión en el mecanizado CNC de bandejas de reactivos mantienen cada elemento dentro de su rango permitido. Este rango depende del material, el tamaño del elemento y el uso que se le dará a la bandeja. Analicemos cómo las empresas mantienen la precisión de estas tolerancias.
Mantenimiento de tolerancias estrictas
Mantener tolerancias estrictas no se trata de lograr un corte perfecto, sino de controlar cada variable que desvíe la herramienta de su trayectoria. El calor, el desgaste y la vibración afectan el filo de corte. Un buen taller supervisa estos tres factores.
Sondeo en proceso y compensación del desgaste de la herramienta
Una herramienta de corte se desgasta con el uso. Una herramienta desgastada corta una cavidad más pequeña que una nueva. Esta desviación se acumula a lo largo de cientos de piezas. El sondeo en proceso resuelve este problema. La máquina se detiene, coloca una sonda sobre la pieza y mide su tamaño real. A continuación, el control ajusta automáticamente la desviación de la herramienta. Esto mantiene todas las piezas dentro de la misma banda de tolerancia, desde la primera hasta la última.
La compensación del desgaste de la herramienta funciona de la misma manera. El sistema de control registra el tiempo de corte de cada herramienta y ajusta el desfase a medida que se desgasta. En el caso de las bandejas de plástico, esto es menos importante debido a la blandura del material. Sin embargo, en las bandejas de acero inoxidable, es fundamental, ya que las herramientas se desgastan rápidamente. Sin esta compensación, las últimas bandejas de un lote podrían quedar fuera de tolerancia.
Ambiente con temperatura controlada
El calor lo cambia todo. Un taller con temperaturas que oscilan entre mañanas frescas y tardes cálidas producirá piezas de tamaño variable. Los metales se dilatan con el calor. Los plásticos se dilatan aún más. Una bandeja mecanizada a 68 °C no tendrá las mismas dimensiones a 85 °C.
Las salas con temperatura controlada mantienen el taller a una temperatura constante. La mayoría de los talleres de precisión buscan una temperatura de 20 °C (68 °F), con una variación de un par de grados. La máquina, la pieza y las herramientas de medición se encuentran en el mismo ambiente. De esta manera, las mediciones tomadas justo después del mecanizado coinciden con las tomadas horas después. Para bandejas con tolerancias estrictas, este control no es opcional; es fundamental.
Acabado de la superficie Requisitos
El acabado superficial influye en el rendimiento de una bandeja. Una superficie rugosa retiene los residuos de reactivos, mientras que una superficie lisa los libera. El acabado también afecta al flujo de fluidos a través de los canales. Ra es la medida estándar de la rugosidad superficial y representa la rugosidad media. Un valor de Ra más bajo indica una superficie más lisa.
Valores Ra para superficies antiadherentes
Las superficies antiadherentes requieren un bajo valor de Ra. Una superficie lisa facilita la liberación del reactivo seco y, además, la limpieza es más rápida. Para las bandejas de plástico, un acabado fino se consigue con herramientas afiladas y pasadas ligeras. En la sección anterior se mencionaron pasadas de 0.010 a 0.020 pulgadas. Este rango también resulta útil en este caso. Las pasadas más ligeras dejan una pared más lisa.
Para las bandejas metálicas, puede ser necesario un acabado pulido. Esto requiere un enfoque diferente. El operario utiliza una herramienta de acabado con un pequeño paso lateral. Este paso lateral se mantiene entre el 30 y el 40 por ciento del diámetro de la herramienta. Esto reduce la altura de la muesca. El resultado es una superficie suave al tacto que facilita la liberación del material.
Operaciones secundarias cuando sea necesario
En ocasiones, el mecanizado por sí solo no logra el acabado deseado. En estos casos, se requieren operaciones secundarias. Para bandejas de plástico, el pulido por vapor permite alisar la superficie sin necesidad de cortes. Para bandejas metálicas, puede ser necesario el granallado o el electropulido. El electropulido elimina una fina capa de metal, dejando una superficie limpia y lisa. Además, mejora la resistencia a la corrosión.
Estas operaciones aumentan el costo y el tiempo. Sin embargo, pueden ser la única manera de cumplir con un requisito de rugosidad superficial (Ra) estricto. Consulte con su proveedor de mecanizado con anticipación. Ellos podrán indicarle si se necesitan operaciones secundarias. De esta manera, podrá planificar el paso adicional.
Inspección durante el mecanizado
La inspección no es solo un paso final. Se realiza durante la producción. Detectar un problema a tiempo evita desperdicios y retrabajos.
Comprobaciones de medición óptica y de máquinas de medición por coordenadas (CMM)
Una máquina de medición por coordenadas (MMC) utiliza una sonda para tocar la pieza y registrar su forma. Verifica la profundidad de las cavidades, el espesor de las paredes y la posición de los orificios. Una MMC puede medir características difíciles de alcanzar con herramientas manuales. Proporciona una imagen completa de la geometría de la pieza.
La medición óptica utiliza cámaras y luz. Permite comprobar las características de la superficie sin tocar la pieza. Esto resulta útil para plásticos blandos que podrían deformarse al introducir una sonda. Los sistemas ópticos también miden muchos puntos rápidamente. Son ideales para bandejas con canales complejos.
Conceptos básicos del control estadístico de procesos (CEP)
El control estadístico de procesos (SPC) realiza un seguimiento del proceso a lo largo del tiempo. El taller mide algunas piezas de cada lote y registra los resultados en un gráfico. Si los valores varían, el operario sabe que algo ha cambiado. Quizás la herramienta se ha desgastado o la temperatura ha aumentado. El SPC detecta estas variaciones antes de que las piezas se salgan de tolerancia.
La idea básica es sencilla. Se establece un límite superior e inferior. Se miden las piezas y se registran gráficamente. Mientras los puntos se mantengan dentro de los límites, el proceso está bajo control. Cuando un punto sobrepasa un límite, se detiene el proceso y se corrige el problema. Este método mantiene una calidad constante en miles de piezas.
Elegir NOBLE para el mecanizado CNC de bandejas de reactivos

Trabajar con el fabricante adecuado reúne todas estas piezas. NOBLE cuenta con una amplia experiencia en el mecanizado CNC de bandejas de reactivos para laboratorios de todo el mundo. La empresa trabaja con igual destreza tanto con metal como con plástico. Sus certificaciones garantizan la misma calidad en cada lote. Además, su servicio de soporte integral abarca desde el diseño hasta la entrega final.
Experiencia en metal y plástico.
Experiencia en aluminio, acero inoxidable, PEEK y PTFE.
NOBLE cuenta con amplia experiencia en el mecanizado de estos cuatro materiales comunes. La siguiente tabla muestra con qué materiales trabajan y dónde se utilizan en los laboratorios.
| Material | La experiencia de NOBLE | Aplicación de laboratorio |
| Aluminio: | Mecanizado CNC para prototipado y series de producción; corte y doblado láser de láminas de aluminio. | Componentes y chasis/estructuras para robots de manipulación de líquidos |
| Acero Inoxidable | Mecanizado CNC para prototipado y series de producción; corte y doblado láser de chapas de acero inoxidable. | Componentes para robots de manipulación de líquidos, colectores metálicos complejos con tolerancias estrictas. |
| OJEADA | Cubierto por plásticos de ingeniería mecanizados mediante CNC. | Equipos de laboratorio / Piezas para robots de manipulación de líquidos |
| PTFE | Cubierto por plásticos de ingeniería mecanizados mediante CNC. | Equipos de laboratorio / Piezas para robots de manipulación de líquidos |
Esa variedad de materiales es importante para el mecanizado CNC de bandejas de reactivos. Se trabaja con un solo proveedor para cualquier material. Esto reduce los plazos de entrega y minimiza los errores derivados del cambio de proveedores.
Los operarios de NOBLE conocen las particularidades de cada material. Ajustan las velocidades y los avances para evitar que el plástico se derrita o que el acero inoxidable se endurezca por deformación. El resultado es una calidad constante en cada trabajo.
Capacidades internas de 3 y 5 ejes
NOBLE cuenta con fresadoras CNC de 3 y 5 ejes propias. La fresadora de 3 ejes se encarga de bandejas sencillas con paredes planas y cavidades estándar. La fresadora de 5 ejes aborda canales angulares y socavados en una sola operación.
El uso de 5 ejes evita muchos ajustes durante la producción, lo que permite mantener tolerancias más estrictas en elementos complejos. Solo pagas por la capacidad que tu pieza realmente necesita.
Certificaciones: ISO 9001:2015 e ISO 13485:2016
Sistema de gestión de calidad riguroso
La norma ISO 9001:2015 rige el sistema de calidad de NOBLE. Cada proceso se rige por procedimientos escritos. Las piezas se someten a auditorías periódicas y se mantiene un registro completo y trazable desde la materia prima hasta la bandeja terminada.
Para el mecanizado CNC de bandejas de reactivos, este sistema detecta las desviaciones a tiempo. Los gráficos SPC y los controles en proceso mantienen cada bandeja dentro del rango establecido. Los problemas se solucionan antes de que se agraven.
Controles de procesos de grado médico
La norma ISO 13485:2016 incorpora controles de proceso de grado médico. Las bandejas de reactivos se utilizan frecuentemente en equipos de diagnóstico. Esta norma exige una supervisión más estricta de cada etapa de la producción.
NOBLE posee ambas certificaciones. Esto significa que las mismas normas que rigen un instrumental quirúrgico también rigen su bandeja. Es una clara muestra de disciplina y compromiso con la calidad.
Servicio integral: del diseño al montaje.
Soporte de ingeniería de DFM
El soporte de DFM comienza antes del primer corte. NOBLE revisa su modelo CAD para evaluar su viabilidad de fabricación. Sugieren cambios en los radios o el espesor de las paredes que ahorran tiempo y dinero.
Esta revisión temprana reduce notablemente los costos de producción. Un simple cambio en el redondeo puede eliminar la necesidad de una herramienta personalizada. El equipo de DFM de NOBLE ha ahorrado a sus clientes miles de dólares en gastos de utillaje.
Operaciones secundarias, limpieza, embalaje.
Los procesos secundarios incluyen el anodizado, el tratamiento térmico y el acabado superficial. En el caso de las bandejas metálicas, el anodizado les confiere resistencia a la corrosión. Para las bandejas de plástico, el pulido por vapor alisa la superficie.
La limpieza elimina cualquier rastro de residuos de mecanizado. El embalaje protege la bandeja durante el envío. Recibirá una pieza lista para instalar en su equipo de inmediato.
Asociarse con un proveedor de servicios integrales como NOBLE simplifica su cadena de suministro:
- Ahorro de costes al evitar inversiones en herramientas y equipos.
- Ingeniería DFM para optimizar el diseño de piezas.
- Integración de múltiples procesos bajo un mismo techo.
- Estricto control de calidad durante toda la producción.
- Plazos de entrega reducidos y mayor consistencia.
Cuatro pasos son clave para un mecanizado CNC de bandejas de reactivos eficaz. Elija el material adecuado para sus productos químicos y su presupuesto. Diseñe pensando en la fabricación. Utilice mecanizado de precisión con las herramientas correctas. Mantenga un estricto control de calidad durante la producción. Cada decisión influye en el coste final y en el rendimiento de la bandeja. Una buena elección de material ahorra dinero. Las tolerancias estrictas garantizan la fiabilidad del equipo. Un buen control de procesos evita la necesidad de retrabajo. Ahora ya sabe qué es importante para su próximo proyecto. Ponga en práctica estas ideas. Contacte con NOBLE para obtener soluciones personalizadas. Su equipo le acompaña desde el diseño hasta la entrega final.
Preguntas frecuentes sobre el mecanizado CNC de bandejas de reactivos
¿Qué material es el más adecuado para una bandeja de reactivos que entra en contacto con ácidos fuertes?
El PTFE y el polipropileno resisten bien los ácidos fuertes. El PEEK no es una buena opción en este caso, ya que el ácido sulfúrico con una concentración superior al 10 % puede dañarlo gravemente. El acero inoxidable de grado 316 también resiste muchos reactivos agresivos. Antes de decidir, consulte una tabla de compatibilidad química para conocer los productos químicos, la concentración y la temperatura específicas que va a utilizar.
¿Hasta qué punto pueden ajustarse las tolerancias en una bandeja de reactivos mecanizada?
Depende del material y de las características. Los metales admiten tolerancias más estrictas que los plásticos, y el costo aumenta a medida que se reduce el margen de tolerancia. Los plásticos se deforman más con el calor, por lo que el diseño requiere espacio para la expansión térmica. Consulta con tu proveedor qué necesita realmente tu bandeja.
¿Por qué las cavidades profundas causan problemas en el mecanizado CNC de bandejas de reactivos?
Las herramientas de corte largas se doblan al presionarlas. Esto crea paredes cónicas y agujeros ovalados. Una buena regla general es mantener la profundidad del agujero por debajo de cuatro veces el diámetro de la herramienta. Esto permite al taller usar herramientas estándar, que mantienen mejor la precisión y cuestan menos. Además, añade un redondeo a cada esquina interior.
Realmente necesito Fresado de 5 ejes ¿Para mi bandeja?
No siempre. Las bandejas sencillas con paredes planas y cavidades rectas funcionan bien en una fresadora de 3 ejes, y el coste por hora es menor. Elija una fresadora de 5 ejes cuando su diseño incluya canales angulares o socavados. Mecaniza estas características en una sola operación y mantiene tolerancias más estrictas en formas complejas.
Lo que acabado de la superficie ¿Qué debe contener una bandeja de reactivos?
Una superficie lisa permite que el reactivo seco se desprenda y facilita la limpieza. Valores de Ra más bajos indican una pared más lisa. En plásticos, se pueden lograr resultados óptimos con herramientas afiladas y pasadas ligeras. Las bandejas metálicas pueden requerir electropulido o granallado como segundo paso para cumplir con un requisito de Ra estricto.
¿Cómo consiguen las tiendas mantener miles de bandejas idénticas?
El sondeo en proceso mide la pieza durante la fabricación y ajusta automáticamente la compensación de la herramienta. La compensación del desgaste de la herramienta realiza la misma función con el tiempo. Una sala con temperatura controlada cercana a los 68 °C mantiene la máquina, la pieza y las herramientas de medición en el mismo ambiente. Los gráficos SPC detectan desviaciones antes de que las piezas queden fuera de tolerancia.
¿Qué certificaciones debo buscar en un socio para el mecanizado CNC de bandejas de reactivos?
La norma ISO 9001:2015 abarca el sistema de gestión de la calidad: procedimientos escritos, auditorías y registros trazables. La norma ISO 13485:2016 añade controles de procesos de grado médico, lo cual es fundamental cuando las bandejas se utilizan para equipos de diagnóstico. Un proveedor que cuente con ambas certificaciones aplica la misma rigurosidad a su bandeja que a un instrumental quirúrgico.
¿Una sola tienda puede encargarse del diseño y los acabados, o necesito varios proveedores?
Un socio integral abarca la revisión DFM, el mecanizado, las operaciones secundarias, la limpieza y el embalaje, todo bajo un mismo techo. Esto reduce los plazos de entrega y minimiza los errores derivados del cambio de proveedores. NOBLE, por ejemplo, ofrece soporte de ingeniería DFM que ha ahorrado a sus clientes miles de dólares en gastos de utillaje al detectar problemas antes del primer corte.







