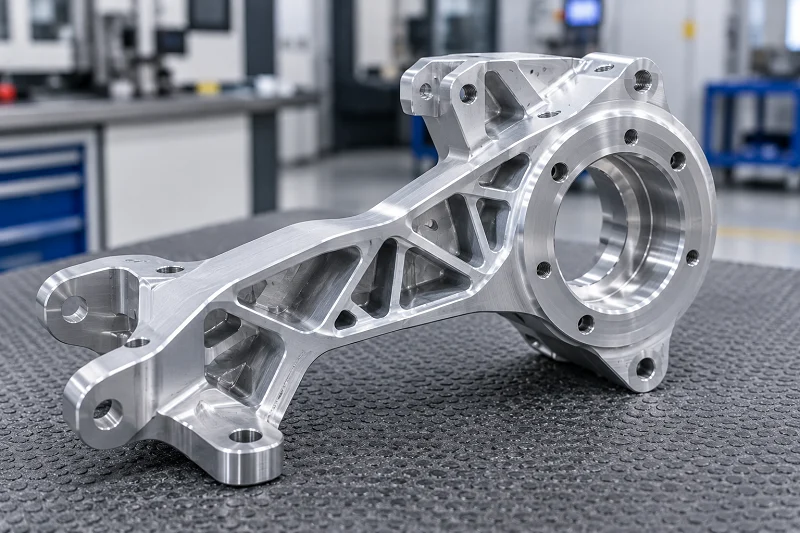
La fabricación de una base de plataforma de movimiento CNC requiere una planificación cuidadosa. Cinco pasos incluyen el diseño para la fabricación, la selección de materiales, la estrategia de mecanizado CNC, la optimización de costos y la colaboración con un taller competente. El mecanizado CNC ofrece una precisión a nivel de micras. Esta precisión se logra mediante una programación controlada, herramientas estables e inspección rigurosa. El control numérico computarizado permite mecanizar características complejas como ranuras en T y cavidades de aligeramiento. Las fresadoras CNC mantienen una tolerancia de +/- 0.004″ con un acabado de 125 micropulgadas. Las esquinas internas requieren un radio de 1/4 de pulgada de profundidad. El enfoque de mecanizado adecuado mantiene el sistema de movimiento funcionando de manera confiable. Comprender los sistemas de mecanizado CNC es fundamental para la calidad. El mecanizado CNC requiere configuración de la máquina, herramientas y movimiento lineal. Un buen diseño de mecanizado CNC contribuye a obtener resultados exitosos. Este enfoque garantiza resultados consistentes en todos los lotes.
Diseño para la fabricación de una base de plataforma de movimiento CNC
El diseño para la fabricación no se limita a facilitar el mecanizado de las piezas. En el caso de la base de una plataforma de movimiento CNC, el DFM (Diseño para la Fabricación) garantiza que la pieza cumpla con sus requisitos funcionales tras el mecanizado. La planitud, el paralelismo y la precisión dimensional dependen de la eficacia del diseño para el proceso CNC. Un buen DFM transforma un diseño complejo en una pieza fiable. Las decisiones acertadas reducen el tiempo de mecanizado y mejoran la calidad.
Reglas de diseño críticas para la maquinabilidad
Diseño para esquinas y radios internos
Las esquinas internas pueden causar problemas si no se planifican correctamente. Una fresa CNC corta en círculo. Si se diseña una esquina afilada, la herramienta no podrá alcanzarla. Se necesitan pasos adicionales o una herramienta diferente. La regla es simple: el radio de la esquina interna vertical debe ser al menos un tercio de la profundidad de la cavidad. Mejor aún, utilice un radio equivalente al 130 % del radio de la herramienta. Por ejemplo, una fresa de 10 mm necesita un radio de esquina mínimo de 6.5 mm. Esto permite que la herramienta se mueva con suavidad, reduce el desgaste y mejora el acabado superficial.
El radio de la base también es importante. Especifique un radio de entre 0.5 mm y 1 mm. Esto permite que la máquina utilice fresas estándar. Los radios no estándar obligan al taller a utilizar fresas esféricas, lo que incrementa el costo. Las esquinas internas afiladas también generan concentraciones de tensión. Un radio adecuado distribuye la carga y mantiene la base firme.
Aquí hay una referencia rápida:
| Elemento | Valor recomendado | Error común |
| Radio de esquina vertical | Profundidad de la cavidad de al menos 1/3 (130% del radio de la herramienta) | Un radio demasiado pequeño fuerza una trayectoria de herramienta de 90°, lo que degrada el acabado. |
| Radio del piso | 0.5 mm a 1 mm | Los radios no estándar requieren fresas de punta esférica, lo que aumenta el costo. |
| Espesor de pared (metales) | Mínimo 0.8 mm | Las paredes delgadas provocan vibraciones, lo que reduce la precisión. |
| Espesor de pared (plásticos) | Mínimo 1.5 mm | Las paredes delgadas provocan deformaciones por calor y tensión. |
Control del espesor de la pared y la rigidez estructural
El grosor de la pared afecta directamente a la rigidez. Para bases metálicas, mantenga las paredes con un grosor mínimo de 0.8 mm. Por debajo de este grosor, el material vibra durante el corte, lo que reduce la precisión. Para bases de plástico, utilice un mínimo de 1.5 mm, ya que el plástico se ablanda con el calor.
La tabla muestra el espesor mínimo de pared para materiales comunes. El aluminio 6061 requiere 0.8 mm. El acero inoxidable funciona con 0.75 mm. El ABS necesita 1.5 mm. El policarbonato puede llegar a 1.0 mm, al igual que el PEEK. Estas medidas evitan la deformación y mantienen la base rígida bajo carga.
Especificación de tolerancias y Acabados Superficiales
Conceptos básicos de dimensionamiento y tolerancias geométricas (GD&T)
La base de una plataforma de movimiento CNC requiere más que tolerancias dimensionales; necesita control geométrico. La planitud indica a la máquina CNC el grado de planitud que debe tener una superficie. El paralelismo garantiza que dos superficies permanezcan alineadas. Estas especificaciones controlan el rendimiento de la base. Sin tolerancias geométricas (GD&T), el taller podría cumplir con todas las dimensiones, pero no con la geometría funcional.
Las superficies de montaje de los rieles lineales deben mecanizarse en la misma configuración. Esto garantiza el paralelismo entre los dos asientos del riel. Si se mecanizan por separado, los cambios térmicos y los errores de fijación pueden desalinear el sistema. El resultado es un sistema de movimiento lineal atascado.
Selección del acabado superficial adecuado para superficies de apoyo
La rugosidad superficial afecta la fricción y el desgaste. Valores de Ra más altos indican superficies más rugosas. En las superficies de los cojinetes, la rugosidad aumenta la fricción entre los elementos rodantes. Mayor fricción significa mayor desgaste y menor vida útil.
La fricción dinámica entre las piezas móviles es proporcional al acabado superficial. Por ello, tras el mecanizado CNC, a menudo se realizan pasos de pulido. Un acabado liso es un buen objetivo para las superficies de apoyo en la base de una plataforma de movimiento CNC, ya que reduce la fricción y prolonga la vida útil del rodamiento.
Incorporación de características para Asamblea y alineación
Diseño de orificios de precisión para pasadores de centrado
Los pasadores de centrado alinean los componentes durante el montaje. Garantizan una alineación precisa y repetible en cada ocasión. El diseño de estos orificios es fundamental para la precisión.
| Parámetro de diseño | Práctica recomendada | POR QUÉ ES IMPORTANTE |
| Trío | Utilice el tamaño de broca correcto; taladre intermitentemente para agujeros profundos. | Garantiza el tamaño exacto del orificio para un ajuste perfecto. |
| Escariado | Utilice el escariador de acabado a baja velocidad y con alimentación constante. | Logra una tolerancia estricta para una alineación precisa. |
| Distancia al borde | Mantenga una distancia de 2 a 3 veces el diámetro del pasador desde el borde. | Evita la rotura de agujeros bajo carga. |
| Espacio entre pines | Espacio entre 3 y 5 veces el diámetro del pasador. | Distribución uniforme de la carga, evita el debilitamiento. |
| Chaflanes | Añade chaflanes a los bordes de los agujeros. | Facilita la inserción del pasador y previene daños. |
Estas reglas mantienen la base estructuralmente sólida. Un borde roto o un pasador mal alineado arruinan todo el conjunto.
Creación de ranuras en T y patrones de montaje para rieles lineales
Los rieles lineales requieren superficies de montaje planas y limpias. Antes de atornillar nada, asegúrese de que la superficie esté plana y limpia. Utilice un riel de referencia y un riel accionado. Apriete los tornillos gradualmente en la secuencia correcta. Verifique el paralelismo a lo largo de todo el recorrido, no solo en los extremos.
Adapte el nivel de precarga a la precisión de montaje que pueda lograr. Una precarga excesiva agrava los errores de alineación. Un buen diseño garantiza que el sistema de movimiento lineal funcione correctamente desde el principio.
Selección de materiales para la base de su plataforma de movimiento CNC
El material que elijas para la base de la plataforma móvil de tu máquina CNC determinará su rendimiento, coste y vida útil. Cada opción tiene sus ventajas y desventajas. Algunos materiales absorben bien las vibraciones. Otros son ligeros o fáciles de mecanizar. La velocidad, la carga y el entorno de trabajo deben guiar tu elección.
Metales para bases de alto rendimiento
Aluminio 6061-T6: El estándar de la industria en peso y costo.
El aluminio 6061-T6 es el material preferido para el mecanizado CNC de bases de plataformas móviles. Se mecaniza rápidamente, pesa aproximadamente un tercio del acero y cuesta menos que la mayoría de las alternativas. Esta aleación ofrece una buena resistencia en relación con su peso y resiste la corrosión de forma natural. Para la mayoría de las plataformas de laboratorio e industriales ligeras, este material ofrece un buen equilibrio entre rendimiento y precio.
El inconveniente se manifiesta con los cambios de temperatura. El aluminio se dilata aproximadamente 23 ppm por grado Celsius. Un husillo de acero se dilata solo unas 12 ppm. Cuando la temperatura ambiente aumenta, la base se expande más que el husillo. Esta diferencia genera errores de posición. Un cambio de 3 °C puede provocar un error de aproximadamente 7 micrómetros en un recorrido de 200 mm. Para muchos usos, esto no supone un problema. Sin embargo, para trabajos de precisión submicrométrica, se necesita otra alternativa.
Hierro fundido y acero para una máxima amortiguación y estabilidad.
El hierro fundido ofrece una ventaja especial en plataformas de alta precisión. Su estructura de grafito transforma la vibración mecánica en calor, de modo que las vibraciones se disipan rápidamente en lugar de propagarse por la base. Esta amortiguación mantiene la herramienta de corte o la sonda estables durante el trabajo.
El hierro fundido también ofrece varias ventajas útiles para el mecanizado CNC:
- Gran amortiguación de vibraciones gracias a su estructura de grafito, clave para la estabilidad.
- Gran resistencia a la compresión para soportar cargas pesadas sin doblarse.
- Excelente resistencia al desgaste que mantiene las superficies en buen estado durante años.
- Lubricación con grafito natural que reduce la fricción en las piezas deslizantes.
- Tamaño estable a lo largo del tiempo, con poca deformación o relajación de la tensión.
La desventaja es el peso. Las bases de hierro fundido son pesadas y su mecanizado es lento. Sin embargo, cuando la estabilidad prima sobre la velocidad, este material resulta superior. El acero ofrece una rigidez similar con aún mayor resistencia, aunque carece de la amortiguación natural del hierro fundido.
Plásticos y materiales compuestos para aplicaciones especializadas
Uso de acetal (POM) para etapas de baja fricción y uso ligero.
El acetal, también conocido como POM, es ideal para plataformas de trabajo ligeras donde el metal resulta excesivo. Este plástico se mecaniza fácilmente con cualquier máquina CNC. Su superficie ligeramente resbaladiza permite que las piezas se deslicen con suavidad sin necesidad de lubricación adicional. El acetal es resistente a la humedad y a la mayoría de los disolventes. Para prototipos o montajes escolares, mantiene los costos bajos a la vez que ofrece una precisión aceptable.
El límite reside en la rigidez. El acetal se dobla más que el aluminio bajo carga. Además, se expande más con el calor. Utilice bases de acetal pequeñas y con cargas ligeras. Para trabajos más exigentes, utilice metal.
Polímeros reforzados con fibra de carbono para lograr una alta relación rigidez-peso.
Los compuestos de fibra de carbono revolucionan por completo el concepto de ligereza. La fibra de carbono tiene una densidad de entre 1.6 y 1.8 g/cm³, aproximadamente una cuarta parte de la del acero y dos tercios de la del aluminio. Su módulo de Young oscila entre 230 GPa y más de 500 GPa, igualando o superando al del acero, que ronda los 200 GPa. Esta combinación proporciona una relación rigidez-peso significativamente superior a la de las aleaciones de aluminio.
Para pórticos móviles o brazos robóticos, este ahorro de peso es crucial. Menor masa se traduce en una aceleración más rápida y menores necesidades de par motor. Además, el material absorbe bien las vibraciones. La desventaja radica en el coste y la complejidad de fabricación. Las piezas de fibra de carbono requieren materiales y herramientas especiales para el mecanizado CNC. Sin embargo, para aplicaciones aeroespaciales o de automatización de alta velocidad, el rendimiento justifica el precio.
Guía de selección de materiales según las necesidades de la aplicación
Adaptación de las propiedades del material a los requisitos de carga y velocidad.
Empiece por la carga. Las cargas pesadas requieren metales. Las cargas ligeras permiten el uso de plásticos. Luego, considere la velocidad. El movimiento a alta velocidad aumenta la vibración, por lo que la amortiguación se vuelve fundamental. El hierro fundido es el que mejor lo soporta. Para velocidades y cargas moderadas, el aluminio 6061-T6 sigue siendo la opción más práctica.
Considerando los factores ambientales (por ejemplo, expansión térmica, corrosión)
Los cambios de temperatura afectan a cada material de manera diferente. La siguiente tabla muestra cómo la dilatación térmica influye en la precisión:
| Material/Componente | CTE (ppm/°C) | Impacto en la precisión |
| Carrocería de aluminio | 23 | Se expande más, provocando un desajuste de tensión con el husillo. |
| Husillo de acero | 12 | Se expande menos; cambio de 3 °C → 36 ppm → error de ~7 µm por cada 200 mm de recorrido. |
| Escala de vidrio con codificador lineal | ~ 10 | Menor expansión; reduce el error térmico con control de bucle cerrado. |
| Invar (aleación de baja expansión) | Mucho más bajo que el acero/aluminio | Reduce el error térmico, pero es caro y difícil de fabricar. |
Un husillo de acero de 1 metro de longitud aumenta su diámetro en 36 micrómetros por cada 3 °C de cambio de temperatura. La fricción a altas velocidades genera más calor. A 3000 rpm, esta fricción puede elevar la temperatura en 8 °C, lo que provoca un aumento de 10 micrómetros por cada 100 mm de longitud del husillo. El control de bucle cerrado con un codificador de escala de vidrio corrige gran parte de este error. En ambientes húmedos o corrosivos, la capa de óxido natural del aluminio lo protege. El acero requiere recubrimientos o chapados. Los plásticos resisten la mayoría de los productos químicos, pero se ablandan a altas temperaturas.
Estrategias de optimización de costes para el mecanizado CNC
El precio de una plataforma CNC para movimiento depende de tres factores principales: tiempo de mecanizado, costo del material y complejidad de la configuración. Comprender cómo interactúan estos factores le ayudará a tomar decisiones inteligentes que le permitan ahorrar dinero sin sacrificar la calidad. Analicemos en qué se invierte realmente su presupuesto y cómo optimizarlo.
Simplificar el diseño para reducir el tiempo de mecanizado.
Minimizar las bolsas periodontales profundas y los contornos 3D complejos.
Las cavidades profundas suponen un verdadero problema para el mecanizado CNC. Las herramientas largas se doblan más, eliminan material más lentamente y, a menudo, dejan superficies más rugosas. La máquina necesita cortes más ligeros y pasadas adicionales para controlar las vibraciones. Además, las virutas se atascan en las cavidades profundas, lo que puede dañar las superficies y acelerar el desgaste de la herramienta. Esto aumenta el tiempo de ciclo y puede requerir comprobaciones adicionales o limpieza manual. Si no se necesita una profundidad determinada, reducirla o modificar su forma puede disminuir los costes sin perjudicar la calidad.
Las formas 3D complejas requieren compensaciones similares. Toda superficie curva exige velocidades más bajas y una mayor planificación de la trayectoria de la herramienta. Una superficie plana con formas simples se mecaniza en mucho menos tiempo. Pregúntese si esa forma compleja realmente importa. A menudo, un diseño más simple ofrece la misma resistencia a un costo mucho menor.
Estandarización de tamaños de agujeros y profundidades de rosca
Los tamaños estándar coinciden con las herramientas disponibles. Utilice brocas de tamaños comunes como 1/8″, 1/4″ o 3/8″, o milímetros enteros. Evite tamaños poco comunes como 0.492″. Las roscas deben seguir estándares comunes como 4-40, 6-32 o 1/4-20. Mantenga la profundidad del orificio roscado adecuada para la aplicación.
| Enfoque de diseño | Impacto de los costes | Acción sugerida |
| Tamaños de características personalizadas | Requiere herramientas especiales, accesorios únicos o programación adicional. | Utilice tamaños de orificios y estándares de rosca estándar. |
| Características estandarizadas | Reduce el riesgo de suministro y el costo de producción. | Estandarizar siempre que sea posible |
Un taladro estándar hace un agujero en segundos. Fresar ese mismo agujero a un tamaño personalizado lleva mucho más tiempo. El ahorro se acumula rápidamente al hacer muchos agujeros.
Cómo elegir el tamaño de lote y el proveedor adecuados.
prototipado vs. Producción: Cómo afecta el volumen al costo unitario
Los costos de preparación se mantienen constantes independientemente del tamaño del lote. Esto significa que fabricar una base CNC para plataforma móvil conlleva un alto costo de preparación por pieza. Las series de producción distribuyen ese costo fijo entre muchas piezas, lo que reduce considerablemente el precio unitario. La siguiente tabla muestra el desglose típico de costos:
| Componente de costo | Porcentaje típico del costo total | Factores clave |
| Tiempo de mecanizado | varía | Dureza del material, número de características, complejidad de la configuración |
| Material | varía | Barras vs. chapas, tipo de material |
| Configuración | Varía según la cantidad | Costo fijo distribuido en función del tamaño del lote |
| Acabado | varía | Anodizado, recubrimiento en polvo, galvanizado, pulido |
Planifica tu fase de creación de prototipos teniendo en cuenta la producción. Diseña desde el principio pensando en la fabricación para evitar costosos rediseños posteriores.
Beneficios de contar con un socio de fabricación para la retroalimentación de DFM
Un buen socio de fabricación revisa tu diseño antes de que comience la producción. Detectan los problemas a tiempo. Un socio de fabricación confiable ayuda a los clientes a obtener prototipos y producción en masa rentables. Su equipo proporciona retroalimentación sobre el diseño para la fabricación, lo que permite identificar problemas cuando los cambios aún son económicos. Este trabajo en equipo previene errores costosos y agiliza todo el proceso.
Compromisos entre el costo de los materiales y el costo del mecanizado
Cuándo elegir un material más caro y más fácil de mecanizar.
A veces, un material más caro resulta más económico a largo plazo. El aluminio 6061-T6 se mecaniza de forma rápida y fiable. Una aleación más dura puede costar menos por libra, pero requiere más tiempo de mecanizado, lo que aumenta el tiempo necesario. Dado que el tiempo de mecanizado representa una parte importante del coste total, un mecanizado más rápido suele ser más ventajoso que un material más económico. En definitiva, los materiales que mantienen el husillo en movimiento son la mejor opción.
Optimización del tamaño del inventario para reducir el desperdicio
Solicite piezas con dimensiones cercanas a las de su pieza final. Los bloques de gran tamaño requieren mayor remoción de material, lo que aumenta el tiempo de mecanizado y genera desperdicio. Las dimensiones estándar reducen el riesgo de suministro y simplifican el proceso de mecanizado CNC. Consulte con su proveedor sobre las dimensiones disponibles de barras y placas antes de finalizar su diseño. Un pequeño cambio en el tamaño de su pieza podría permitirle usar material estándar, reduciendo tanto el costo del material como el tiempo de mecanizado.
Guía paso a paso para su proyecto de base de plataforma de movimiento CNC
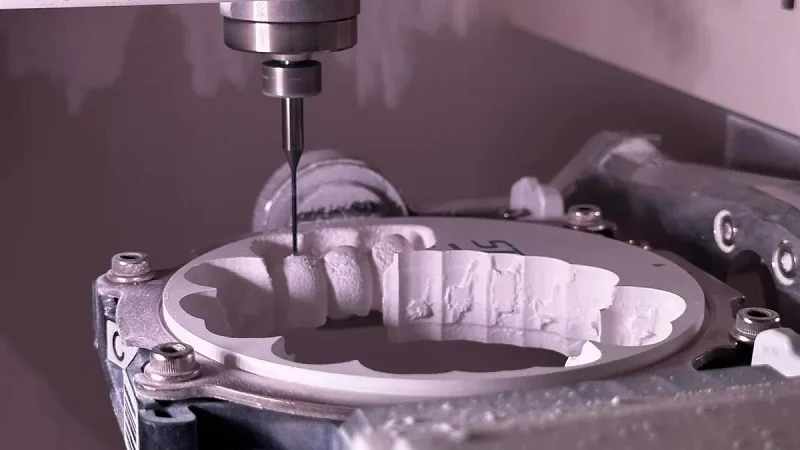
Para que un proyecto de CNC con base para plataforma móvil sea un éxito, es fundamental seguir un proceso claro. Cada paso se basa en el anterior. Apresurarse en la fase de diseño conlleva problemas. Un enfoque metódico ahorra tiempo y dinero, y garantiza que la pieza final cumpla con sus requisitos de precisión.
Paso 1: Finalización del modelo CAD para la base de la plataforma de movimiento CNC
El diseño es la base de tu proyecto de mecanizado CNC . Antes de enviar el modelo CAD al taller , revisa cada detalle. Un modelo limpio evita retrasos y facilita la configuración del mecanizado . Esta fase de diseño es clave para la precisión.
Exportación del formato de archivo correcto (STEP, IGES)
Utilice un formato de archivo neutro como STEP o IGES. Estos formatos de modelos sólidos transfieren la geometría correctamente y conservan la intención del diseño para el mecanizado CNC . Un formato de archivo incorrecto retrasa el proceso de cotización y todo el cronograma de mecanizado . El uso de un formato inadecuado provoca retrasos en el proyecto CNC . Esta es una regla básica para el mecanizado CNC.
| Trampa | Estrategia de evitación |
| Tolerancias excesivamente estrictas (por ejemplo, ±0.005 mm) | Utilice ±0.1 mm para características generales; reserve tolerancias más estrictas solo para ajustes de precisión, como asientos de cojinetes o superficies de acoplamiento. |
| Esquinas internas afiladas (90°) | Añada redondeos con un radio de al menos el 130 % del radio de la herramienta para que las herramientas de fresado estándar puedan cortar la geometría. |
| Bolsillos profundos | Evite cavidades profundas para prevenir la desviación y las vibraciones de la herramienta. |
| Paredes delgadas sin soporte o elementos altos | Mantenga el espesor de la pared por encima de 0.8 mm (aluminio) o 0.8 mm (acero); evite relaciones de aspecto excesivas; añada nervaduras o refuerzos. |
| Ignorar las rutas de entrada/salida de la herramienta | Proporcione chaflanes de entrada o zonas de acceso; añada zonas de alivio de salida para evitar rebabas y daños en la superficie. |
Comprobación de la geometría y la escala estancas.
Verifique que su modelo no presente huecos. Un hueco en la superficie puede confundir al software de la máquina CNC . Los errores de escala son otro gran problema. Un diseño con una escala incorrecta afecta directamente la precisión de fabricación . El sistema de movimiento lineal fallará si la base tiene el tamaño incorrecto. Esta es una verificación fundamental antes de comenzar el mecanizado . Este paso es crucial para el éxito.
Paso 2: Preparación de un dibujo técnico detallado
El dibujo técnico comunica la intención del diseño al taller de mecanizado . Las anotaciones GD&T son fundamentales para esta comunicación. Un dibujo con GD&T reduce los errores y garantiza que el operario comprenda los requisitos funcionales. Esto contribuye directamente a la precisión en el montaje de movimiento lineal . El estándar de diseño GD&T es bien conocido por los talleres con experiencia.
Con un enfoque GD&T que controla las posiciones y orientaciones, este aspecto de acumulación de errores tiene menos probabilidades de causar problemas de ensamblaje. Por el contrario, considera el conjunto completo de tolerancias, lo que permite que la fabricación del modelo sea repetible, con piezas reemplazables. Al especificar explícitamente todos los requisitos de diseño, un proceso GD&T exhaustivo garantiza el cumplimiento preciso de todas las especificaciones dimensionales y de tolerancia.
Cómo anotar tolerancias y acabados críticos
El acabado superficial es otro aspecto fundamental. Para superficies de apoyo, especifique un acabado liso. Esto mejora la calidad del movimiento lineal . El proceso de mecanizado se beneficia de anotaciones claras. Las tolerancias deben ser precisas. Utilice formatos de ajuste bilateral (±0.1 mm) o de ingeniería. La configuración del mecanizado requiere este nivel de detalle. Un buen plano de diseño evita conjeturas.
| Anotación crítica | Estándar/Valor | Guía de aplicación |
| Acabado de la superficie | Acabados superficiales estándar disponibles; acabados más finos bajo pedido. | Anote directamente sobre la superficie si solo una superficie requiere un acabado específico; de lo contrario, incluya notas generales. |
| Tolerancias | Tolerancias estándar según ISO 2768 o según se especifique. | Solo es necesario cuando el ajuste es más preciso que el estándar; utilice formatos bilaterales (±0.1 mm), unilaterales o de ajuste de ingeniería (por ejemplo, 6H). |
| GD&T (Dimensionamiento geométrico y tolerancias) | Símbolos GD&T según sea necesario | Útil para requisitos funcionales; permite tolerancias menos estrictas en características no críticas, mejorando la calidad y reduciendo costos. |
La importancia de una lista de materiales (BOM) clara
Una lista de materiales (BOM) clara evita confusiones durante el montaje . Define los materiales y componentes, lo que ahorra tiempo y reduce el desperdicio. Un buen diseño para la fabricación incluye una lista de materiales clara, que ayuda al taller a preparar la máquina CNC de manera eficiente. La lista de materiales es un punto de referencia común para todos y facilita el proceso de montaje .
- Reducción de costo: La metodología GD&T mejora la precisión del diseño, permitiendo el establecimiento de tolerancias adecuadas que optimizan la producción y, por lo tanto, reducen los costes de fabricación.
- Funcionalidad optimizada: Especificar claramente todos los requisitos de diseño garantiza el cumplimiento preciso de las especificaciones dimensionales y de tolerancia relacionadas con la funcionalidad de una pieza, asegurando que la base de la plataforma de movimiento CNC cumpla con sus requisitos funcionales.
- Uniformidad y conveniencia: GD&T es un lenguaje común entre los fabricantes, que reduce las conjeturas y las malas interpretaciones de los diseños, lo que garantiza geometrías consistentes y minimiza los errores de fabricación.
- Comunicación precisa: La transformación de diseños complejos en piezas físicas requiere una comunicación precisa y fiable. GD&T permite a diseñadores, fabricantes y equipos de calidad comunicarse con claridad, ahorrando tiempo y dinero y previniendo errores.
Paso 3: Obtener un presupuesto instantáneo y un análisis DFM.
El siguiente paso es obtener un presupuesto. Busque un desglose del tiempo y el material de mecanizado . El tiempo de mecanizado es un factor determinante del costo. El programa CNC también influye. Un socio confiable, como un fabricante, ofrece experiencia profesional. Entienden las particularidades del mecanizado CNC para bases. Sus comentarios ayudan a optimizar el diseño para el proceso de mecanizado CNC.
Qué buscar en un presupuesto para una base de plataforma de movimiento CNC
Busque un desglose detallado. Verifique el tiempo de mecanizado y el costo del material. El socio fabricante debe ofrecer precios claros. Esto le ayudará a gestionar el presupuesto. Un buen presupuesto muestra el diseño para el análisis de fabricación y resalta los posibles problemas.
Los errores de escala pueden causar problemas de fabricación importantes. Una escala incorrecta afecta directamente la precisión y la eficiencia de la fabricación, lo que significa que una base de plataforma de movimiento mecanizada por CNC a partir de un archivo con una escala incorrecta no cumplirá con las tolerancias requeridas, lo que provocará problemas de funcionamiento en el control de movimiento y el posible rechazo de la pieza terminada.
Cómo interpretar un informe DFM y revisar su diseño
El informe DFM detectará problemas como cavidades profundas, paredes delgadas y esquinas afiladas. Por ejemplo, evite cavidades profundas para prevenir la desviación de la herramienta. Añada redondeos a las esquinas internas con un radio de al menos el 130 % del radio de la herramienta. Esto mantiene estable el proceso de corte. El informe le ayuda a revisar el diseño para un mejor mecanizado . Esta colaboración mejora el ensamblaje final del movimiento lineal . Asegura que la máquina CNC pueda producir la pieza con alta precisión . Esta revisión es una parte crítica del ciclo de vida del proyecto. Ahorra dinero y mejora el sistema de movimiento lineal final. El proceso de mecanizado se beneficia enormemente de un análisis DFM exhaustivo. Un buen mecanizado CNC depende de un buen diseño . El taller de mecanizado CNC puede entonces configurar el trabajo de manera eficiente. Esta colaboración es clave para un proyecto exitoso.
Colaboración con un fabricante para sus necesidades de CNC de bases para plataformas de movimiento
Ya has diseñado la base de tu plataforma móvil mediante CNC, elegido el material adecuado y optimizado los costes. Ahora necesitas un socio que la fabrique. Un fabricante fiable reúne todo lo que necesitas en un solo lugar. Su equipo se encarga de todo el proceso, desde el primer archivo CAD hasta la base terminada, probada y lista para usar.
Nuestras capacidades de fabricación de servicio completo
Desde la asistencia en el diseño hasta el montaje posterior al mecanizado
Un buen fabricante no se limita a esperar tus archivos y empezar a cortar. Sus ingenieros revisan tu diseño antes de iniciar cualquier mecanizado. Buscan problemas con el acceso de la herramienta, el espesor de la pared y la acumulación de tolerancias. Esta revisión del diseño detecta los problemas cuando los cambios aún son económicos. Recibes información que facilita la fabricación de la pieza sin sacrificar el rendimiento.
El soporte continúa una vez que las fresadoras CNC finalizan su trabajo. El fabricante ofrece servicios de post-mecanizado que le ahorran tiempo y molestias. Se encargan del desbarbado, el acabado superficial y el anodizado. También ensamblan componentes como guías lineales, rodamientos y husillos en su base. Esto significa que usted obtiene una base CNC para plataforma de movimiento lista para integrarse en su sistema, no solo una caja con piezas mecanizadas.
Su equipo coordina cada paso del proceso de fabricación. Usted trabaja con un único punto de contacto en lugar de tener que gestionar múltiples proveedores. Este enfoque sencillo reduce los plazos de entrega y elimina la confusión. Para proyectos complejos, esta comodidad de contar con un único proveedor marca una verdadera diferencia.
Habilidad en el mecanizado de precisión tanto de metales como de plásticos.
Muchos talleres se especializan en metales o plásticos. Un fabricante experto maneja ambos con igual destreza. Sus operarios saben cómo el aluminio 6061-T6 se comporta de manera diferente al acetal o a los polímeros reforzados con fibra de carbono. Ajustan los avances, las velocidades y las herramientas para cada material, logrando así el mejor acabado superficial y la máxima precisión dimensional.
Esta flexibilidad es importante cuando la base de la plataforma de movimiento CNC utiliza materiales mixtos. Por ejemplo, una placa base de aluminio con almohadillas de apoyo o bloques guía de plástico. El fabricante mecaniza todas estas piezas internamente, por lo que encajan a la perfección. Su experiencia con diversos materiales también les permite sugerir alternativas si la primera opción presenta dificultades de mecanizado adicionales.
Certificaciones y pruebas de calidad
Nuestra promesa de calidad con un sistema de gestión de calidad certificado.
La certificación de un sistema de gestión de calidad no es solo una placa en la pared. Demuestra un enfoque claro hacia la calidad que abarca cada aspecto del trabajo. Un fabricante certificado sigue procedimientos escritos para todo, desde la cotización hasta la inspección final. Realiza un seguimiento de los indicadores de calidad y utiliza esos datos para mejorar continuamente sus procesos.
Para usted, esto significa resultados consistentes lote tras lote. La misma precisión que obtiene en su prototipo se mantiene en las series de producción de cientos o miles de unidades. Su sistema de calidad garantiza que cada plataforma CNC cumpla con los mismos altos estándares. Puede confiar en las piezas que recibe, incluso cuando no está presente para supervisar el mecanizado.
Cumplimiento de estrictos estándares médicos con un sistema certificado de gestión de calidad de dispositivos médicos.
Los dispositivos médicos exigen estándares aún más altos. La certificación del sistema de gestión de calidad de dispositivos médicos demuestra que el fabricante cumple con dichos requisitos. Esta norma se centra en la gestión de riesgos, la trazabilidad y los controles de proceso. Es fundamental para cualquier componente que se integre en equipos de diagnóstico, robots quirúrgicos o sistemas de automatización de laboratorio.
Si la plataforma CNC de su plataforma móvil formará parte de un dispositivo médico, esta certificación es fundamental. Significa que el fabricante mantiene registros detallados de cada etapa de fabricación. Pueden rastrear los materiales hasta su origen y registrar cada resultado de inspección. Esta trazabilidad facilita la presentación de informes regulatorios y le brinda la seguridad de que sus piezas cumplen con las normas de calidad más estrictas.
Cuando trabajas con un fabricante certificado, no solo compras piezas mecanizadas, sino también la tranquilidad que te brinda saber que tu proveedor sigue sistemas de calidad probados.
La construcción de una plataforma de movimiento CNC se reduce a tres cosas. Un diseño inteligente facilita y abarata el mecanizado CNC. El material adecuado mantiene el sistema de movimiento estable bajo carga. Un buen socio se encarga del mecanizado CNC con verdadera habilidad y precisión.
Empiece con su diseño. Compruebe que no haya esquinas afiladas ni paredes delgadas, ya que esto puede causar problemas durante el mecanizado CNC. Elija un material que se ajuste a sus necesidades. El aluminio es adecuado para la mayoría de los trabajos. El acero o el hierro fundido soportan mejor las cargas pesadas. Esta elección influye en la precisión y el rendimiento a largo plazo.
Busque un taller especializado en mecanizado CNC para bases de movimiento. Deben ofrecer asesoramiento sobre el diseño y controles de calidad. Esto ahorra tiempo y dinero durante el montaje. Un buen movimiento lineal depende de una configuración adecuada de la máquina. Un operario cualificado marca la diferencia. El método de mecanizado correcto evita costosos retrabajos.
El siguiente paso es sencillo: perfeccionar tu modelo CAD. O bien, puedes contactar con un socio, como un fabricante, para obtener ayuda. Un buen mecanizado CNC comienza con una buena planificación. El taller adecuado garantiza resultados consistentes.
Preguntas frecuentes sobre la base de la plataforma de movimiento CNC
¿Qué tolerancia puedo esperar para una base de plataforma de movimiento CNC?
El mecanizado CNC estándar admite tolerancias de ±0.004″ para la mayoría de las características. Para superficies de apoyo críticas, se pueden especificar tolerancias más estrictas. La clave está en reservar tolerancias estrictas solo donde sean necesarias. Esto permite controlar el tiempo y el costo del mecanizado.
¿Qué material debo elegir para mi primer prototipo?
El aluminio 6061-T6 es el punto de partida más seguro para el mecanizado CNC. Se mecaniza rápidamente, es más económico y soporta bien la mayoría de las cargas. Si su plataforma requiere amortiguación de vibraciones adicional, considere el hierro fundido. Para aplicaciones de baja exigencia, el acetal mantiene los costos bajos. Elija el material según sus requisitos de velocidad y carga.
¿Cómo puedo reducir el coste de la base de mi escenario de movimiento?
Simplifique su diseño. Evite cavidades profundas y contornos 3D complejos. Utilice tamaños de orificio y profundidades de rosca estándar. Solicite material con dimensiones cercanas a las de la pieza final. Estas decisiones reducen el tiempo de mecanizado CNC, lo que influye considerablemente en el costo total. Un buen socio de fabricación también puede identificar atajos en el mecanizado.
¿Qué tipo de acabado superficial necesitan las superficies de apoyo?
Procure un acabado superficial liso en las superficies de apoyo. Este acabado liso reduce la fricción entre los elementos rodantes, prolonga la vida útil del rodamiento y mantiene un movimiento lineal constante. Especifique este acabado únicamente en las superficies funcionales. En otras áreas, puede utilizarse un acabado estándar para ahorrar tiempo de mecanizado CNC.
¿Cómo puedo saber si mi diseño está listo para el mecanizado CNC?
Verifique que no haya esquinas internas afiladas, paredes delgadas ni cavidades profundas. Añada redondeos con un radio de al menos el 130 % del radio de la herramienta. Mantenga el espesor de pared por encima de 0.8 mm para aluminio. Esto evita vibraciones durante el mecanizado. Exporte su modelo CAD en formato STEP o IGES. Un análisis DFM realizado por su taller mecánico detectará los problemas restantes.
¿Qué características debe tener un buen socio de fabricación para proyectos CNC de bases de plataformas de movimiento?
Busque un taller con experiencia tanto en metales como en plásticos. Deben ofrecer asesoramiento sobre el diseño antes de que comience la producción. Las certificaciones demuestran un compromiso con la calidad. Un socio que se encargue del montaje y el acabado le ahorrará tiempo en la configuración de su maquinaria. Este enfoque de proveedor único reduce los plazos de entrega y la confusión.