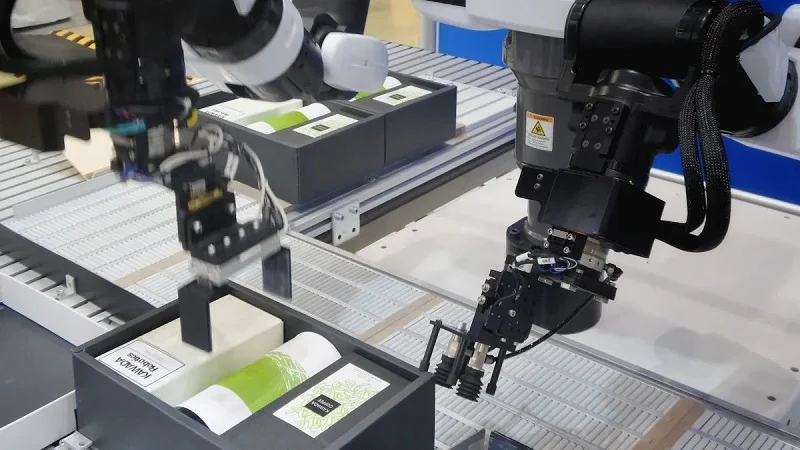
Los componentes de movimiento de precisión son esenciales para las fábricas modernas. Los brazos robóticos y las líneas de ensamblaje de vehículos eléctricos dependen de ellos constantemente. El mercado refleja esta necesidad. Los expertos prevén un crecimiento anual del 10.4 % entre 2026 y 2033, alcanzando los 12.2 millones de dólares en 2024. Los materiales y los métodos de fabricación determinan la precisión, la repetibilidad y la durabilidad del sistema.
La relocalización de la producción también modifica la selección de proveedores. En 2024, las empresas anunciaron la relocalización de 244 000 puestos de trabajo. Los proyectos de equipos industriales, como los de fabricantes alemanes de herramientas de precisión, experimentaron un fuerte aumento entre enero de 2022 y abril de 2025. La capacidad de suministro eléctrico es ahora el factor principal a la hora de elegir una ubicación.
| Tipo de evidencia | Detail | Relevancia |
| anuncios de trabajo | 244,000 puestos de trabajo en 2024 | Intensidad de la relocalización |
| Proyectos industriales | Aproximadamente 200 proyectos de inversión extranjera directa | actividad de fabricación de precisión |
| Selección de sitio | Capacidad de potencia n.° 1 | Criterios del proveedor |
¿Cómo elegir los materiales para las aplicaciones más comunes de control de movimiento de precisión? ¿Qué procesos garantizan las tolerancias adecuadas? ¿Cómo equilibrar el coste con el control de movimiento de precisión? Esta guía responde a estas preguntas para ingenieros y equipos de compras que buscan un funcionamiento fiable y repetible, así como un rendimiento óptimo en sistemas de control de movimiento de precisión.
Selección de materiales para componentes de movimiento de precisión
El material que elijas influirá en la precisión y repetibilidad del sistema final. Considera también el rendimiento y el costo. Cada material tiene sus propias ventajas y desventajas.
Metales para mayor resistencia y rigidez
Los metales son el componente principal de la mayoría de los sistemas de control de movimiento de precisión. Soportan grandes cargas y mantienen su forma bajo tensión. La precisión del ensamblaje depende de la estabilidad del material.
Aleaciones de acero para cargas elevadas
Las aleaciones de acero ofrecen la máxima resistencia absoluta. El acero al carbono alcanza los 570 MPa de resistencia a la tracción con un límite elástico de 330 MPa. El acero inoxidable alcanza los 515 MPa de resistencia a la tracción con una dureza Rockwell B88. Para un desgaste muy elevado, el acero templado llega a 65 HRC o 900 HV. El acero es la opción ideal cuando las cargas son elevadas y la flexión debe ser mínima. Sin embargo, el acero es pesado, con 7.8 g/cm³. Para piezas fijas como rieles guía o bastidores de máquinas, esto no supone un problema. Para piezas móviles, conviene considerar opciones más ligeras.
Aluminio y titanio para aligerar el peso.
El aluminio 7075-T6 tiene una resistencia a la tracción de aproximadamente 540 MPa y una densidad de tan solo 2.7 g/cm³. Su resistencia específica es de aproximadamente 196 kN·m/kg. El acero ofrece alrededor de 150 kN·m/kg. Por lo tanto, el aluminio soporta más carga por kilogramo, aunque su resistencia absoluta sea menor. Para movimientos a alta velocidad, el peso es importante.
El titanio Ti-6Al-4V alcanza una resistencia a la tracción de aproximadamente 900 MPa con un límite elástico de 828 MPa. Su densidad es de 4.5 g/cm³. Su resistencia específica de aproximadamente 187 kN·m/kg supera a la del acero. El titanio es una buena opción para plataformas de posicionamiento de precisión. La desventaja radica en su facilidad de mecanizado. El titanio desgasta las herramientas más rápidamente. El aluminio se mecaniza fácilmente, pero puede no soportar altas cargas cíclicas. El acero ofrece la mejor vida útil a la fatiga, pero añade peso. Para el control de movimiento de precisión, la masa en movimiento afecta a la aceleración.
Cerámicas y carburos para condiciones extremas
Algunos trabajos exigen más de lo que los metales pueden soportar. Las altas temperaturas, el desgaste abrasivo o la exposición a productos químicos requieren cerámicas y carburos.
Estabilidad térmica y dureza
Los compuestos cerámicos alcanzan una dureza de hasta 1200 HV, superior a la del acero endurecido (900 HV). Las aleaciones de cromo llegan a los 1100 HV. La cerámica mantiene su rigidez a altas temperaturas. Esta estabilidad térmica es fundamental para el control de movimiento de precisión en la fabricación de semiconductores. El proceso de fabricación requiere equipos especiales.
Fragilidad y desafíos de mecanizado
La desventaja es su fragilidad. La cerámica no se dobla, se rompe. Un pequeño impacto provoca grietas. El mecanizado es difícil. Las herramientas de corte convencionales se desgastan rápidamente. A menudo se requiere rectificado con diamante o mecanizado ultrasónico. Esto aumenta el costo y el tiempo de ciclo. Utilice cerámica solo cuando el entorno lo requiera.
Polímeros y materiales compuestos para necesidades especializadas
Los plásticos ofrecen baja fricción, autolubricación y resistencia química. Son adecuados para ciertas piezas mecánicas de precisión.
Plásticos de baja fricción y autolubricantes
El PEEK tiene una resistencia a la tracción de 14 000 a 16 000 psi. El Torlon 4203 alcanza los 18 000 psi de resistencia a la tracción y los 24 000 psi de resistencia a la compresión. Su módulo es de 600 000 psi. El PAI ofrece una buena resistencia al desgaste a altas velocidades. El Vespel mantiene una baja fricción en ambientes secos por encima de los 300 °C. Para piezas de movimiento mecánico, como los bujes, estos materiales reducen la necesidad de lubricación externa.
Para componentes de movimiento lineal de precisión, el poliacetal presenta una tasa de desgaste entre un 30 % y un 40 % menor que el nailon 66. Su límite PV es de 0.28 a 0.37 MPa·m/s. La rugosidad óptima de la superficie de contacto es de 0.1 a 0.3 μm Ra. En sistemas de automatización, estas propiedades permiten intervalos de mantenimiento más prolongados. La precisión de estos componentes depende de la estabilidad del material. Con el grado adecuado, es posible lograr una repetibilidad constante.
Estabilidad dimensional y límites ambientales
La temperatura y la humedad modifican el tamaño de los polímeros. El UHMW tiene un coeficiente de dilatación térmica (CTE) de 0.0001 pulgadas/grado. Esto provoca un movimiento de 0.012 pulgadas por grado en una pieza de 10 pies. El PTFE presenta un CTE que oscila entre 112 y 135 × 10⁻⁶/°C. Los plásticos reforzados con fibra de vidrio tienen un CTE menor, de 21 a 36 × 10⁻⁶/°C.
La humedad también es importante. El nailon 6 absorbe entre un 1.5 % y un 2 % de humedad relativa entre el 35 % y el 65 %. Completamente empapado, absorbe entre un 5 % y un 8 %, lo que provoca un aumento de longitud del 2 %. El acetal y el PEEK admiten tolerancias de ±0.001 pulgadas. El nailon y el PVC admiten ±0.002 pulgadas. El UHMW y el HDPE están limitados a ±0.005 pulgadas. Para estas piezas, el proceso de diseño debe tener en cuenta los cambios ambientales.
Para aplicaciones de alta precisión, elija materiales con bajo coeficiente de dilatación térmica (CTE) y baja absorción de humedad. El Ultem reforzado con fibra de vidrio tiene un módulo de flexión de 1,300,000 psi. Esta rigidez contribuye a mantener la estabilidad dimensional bajo carga. La elección del material adecuado para el control de movimiento de precisión depende del entorno, el perfil de carga y la precisión requerida. En las máquinas de fabricación, se aplican los mismos principios. En la automatización de alto volumen, el tiempo de ciclo es crucial. La repetibilidad es clave para un rendimiento constante.
Procesos de fabricación de componentes de movimiento de precisión
El material que elijas marca el límite. El proceso de fabricación determina qué tan cerca puedes llegar a ese límite. Cada método ofrece diferentes ventajas. Algunos destacan por su precisión en tolerancias ajustadas. Otros sobresalen en formas complejas. Saber qué proceso se adapta mejor a tu pieza te ahorrará tiempo, dinero y frustración.
Mecanizado CNC de alta precisión
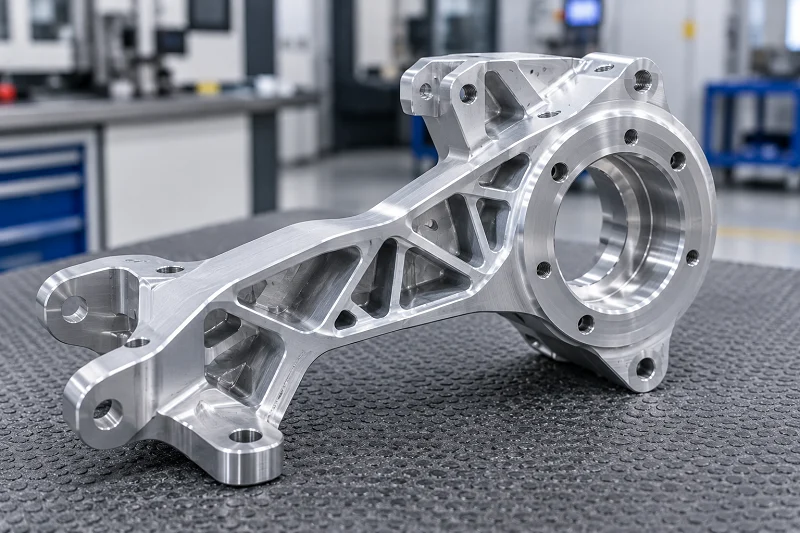
El mecanizado CNC sigue siendo la técnica fundamental para la fabricación de componentes de movimiento de precisión. Las fresadoras y tornos modernos mantienen tolerancias consistentes que habrían parecido imposibles hace una generación. Las máquinas de alta gama alcanzan habitualmente ±0.001 pulgadas. Algunas llegan a ±0.0002 pulgadas, dependiendo del material, la geometría y el estado de la máquina. Este nivel de precisión convierte al CNC en la opción por defecto para muchas piezas de control de movimiento.
| Tecnología | Tolerancia alcanzable | Acabado de la superficie | Aplicación clave |
| Mecanizado CNC | ±0.001 mm (0.00004 pulgadas) | No se especifica | Aeroespacial, automoción, dispositivos médicos, electrónica |
| EDM | ±0.002 mm (0.00008 pulgadas) | Excelente | Fabricación de moldes, componentes aeroespaciales, herramientas de precisión |
| Rectificado de ultraprecisión | ±0.001 mm (0.00004 pulgadas) | Ra 0.01 µm | Componentes ópticos, piezas aeroespaciales, rodamientos |
Lograr tolerancias estrictas
Las tolerancias más estrictas cuestan más. El tiempo de mecanizado aumenta. Las herramientas se desgastan más rápido. La inspección requiere más recursos. Los plásticos añaden otra complicación: se expanden y se deforman con los cambios de temperatura. Tolerancias ligeramente más amplias o el uso de grados de material específicos ayudan a mantener la estabilidad. En la industria aeroespacial, el mecanizado CNC alcanza habitualmente una precisión de ±0.025 mm. Los sellos de turbinas y las carcasas de aviónica llegan a ±0.005 mm. Esta diferencia entre lo habitual y lo excepcional demuestra lo que puede lograr un control de procesos riguroso.
Consideraciones sobre fijación y herramientas
La sujeción es fundamental para la precisión en el trabajo. Una pieza que se desplaza durante el mecanizado compromete la exactitud. Las máquinas de cinco ejes reducen este riesgo, ya que cortan desde múltiples ángulos en una sola configuración, eliminando la desalineación que se produce al reposicionar la pieza. Este simple cambio mejora drásticamente la repetibilidad del proceso. La selección de herramientas también es crucial. Las herramientas afiladas y rígidas cortan con mayor precisión. Las velocidades y avances adecuados evitan la deflexión. Para la producción en grandes volúmenes, los procesos documentados y el uso de herramientas consistentes mantienen la calidad constante en miles de piezas.
Rectificado y lapeado para acabado superficial
A veces, la tolerancia dimensional es solo una parte de la historia. El acabado superficial afecta la fricción, el desgaste y el sellado. El rectificado y el lapeado proporcionan acabados que el mecanizado estándar no puede igualar.
| Tecnologia | Capacidad clave | Acabado superficial alcanzable |
| Rectificado de doble disco | Rectifica dos caras simultáneamente utilizando muelas abrasivas opuestas; proporciona un paralelismo y una planitud uniformes entre las piezas; apto para la producción en masa. | Hasta 16 µin (0.41 µm) de Ra en aluminio; hasta 8 µin (0.20 µm) de Ra en aleaciones ferrosas. |
Planitud y paralelismo submicrométricos
El rectificado de doble disco destaca para piezas paralelas. Dos muelas abrasivas rectifican ambos lados a la vez. Las piezas se alimentan automáticamente a través de un arco de 120°. La eliminación uniforme de material de ambos lados produce una planitud y un paralelismo que el rectificado superficial difícilmente puede igualar. El lapeado de precisión va más allá. Esta técnica de superacabado utiliza una acción abrasiva de tres cuerpos. La pieza de trabajo, una placa de hierro fundido blando o compuesto, y una suspensión abrasiva trabajan conjuntamente. Los abrasivos sueltos ruedan y se deslizan contra la pieza, cortando los picos microscópicos. El resultado es un acabado liso y no direccional. El lapeado de precisión logra tolerancias a escala submicrométrica. Lote tras lote, el control del espesor se mantiene extraordinariamente preciso.
El papel de los abrasivos en la precisión dimensional
La selección del abrasivo determina los resultados del lapeado. El óxido de aluminio, el carburo de silicio y el diamante se comportan de manera diferente. El tamaño, la concentración y el tipo de partícula dependen del material de la pieza y del acabado deseado. El lapeado se realiza a baja presión y baja temperatura, lo que significa que no hay tensión ni deformación térmica. El proceso corrige los errores geométricos que quedaron de las etapas de rectificado anteriores. En los sistemas de control de movimiento de precisión, esta calidad superficial se traduce directamente en un funcionamiento más suave y una mayor vida útil de los componentes de movimiento de precisión.
Métodos avanzados: electroerosión y fabricación aditiva
Algunas geometrías desafían el mecanizado convencional. Ranuras profundas, agujeros diminutos y características internas complejas llevan al límite las herramientas tradicionales. Dos métodos avanzados solucionan este problema.
| Tecnología | Precisión (Tolerancia) | Perfil de costos | Manejo de la complejidad |
| Alambre EDM | ±0.005 mm | Alto coste operativo; rentable para materiales duros o características complejas. | Excelente para perfiles 2D intrincados y formas complejas en materiales conductores. |
| Impresión 3D (SLA/MJF) | ± 0.05 hasta ± 0.1 mm | Menor coste para volúmenes bajos; el coste está menos correlacionado con la complejidad geométrica. | Destaca en geometrías muy complejas, estructuras internas y formas orgánicas. |
| Impresión 3D (FDM) | ±0.2 mm | Coste más bajo para modelos conceptuales iniciales | Bueno para iteraciones rápidas, pero limitado por una menor precisión. |
Electroerosión por hilo para geometrías complejas
El mecanizado por electroerosión por hilo (EDM) utiliza chispas eléctricas en lugar de herramientas físicas. Esto significa que no hay desgaste, astillamiento ni rotura de herramientas. El proceso mantiene tolerancias de ±0.005 mm. Los radios de las esquinas interiores pueden ser tan pequeños como 0.003 pulgadas. El acabado superficial es increíblemente liso, lo que a menudo reduce la necesidad de postprocesamiento. El EDM solo funciona con materiales conductores de electricidad. Los metales y las cerámicas conductoras son aptos. Los plásticos no. Para materiales duros o características complejas, el EDM suele ser más económico que el mecanizado convencional, a pesar de su elevado coste operativo.
Cuándo usar Impresión 3D Para prototipos y piezas de uso final.
La impresión 3D de metal presenta una disyuntiva diferente. Los procesos SLM y DMLS alcanzan tolerancias de ±0.05 mm. El mecanizado posterior permite lograr características críticas con una precisión de ±0.025 mm. La verdadera ventaja reside en la libertad geométrica. Canales internos, estructuras reticulares y formas orgánicas se imprimen directamente. El coste apenas se correlaciona con la complejidad. Esto hace que la impresión 3D sea ideal para prototipos y producción de bajo volumen. Para los modelos conceptuales iniciales, FDM ofrece el menor coste, pero solo una precisión de ±0.2 mm. SLA y MJF se sitúan en un punto intermedio, entre ±0.05 y ±0.1 mm. El enfoque inteligente combina métodos. Se imprime la forma compleja casi final y, a continuación, se mecanizan las superficies críticas. Esta estrategia híbrida equilibra el coste, la precisión y la libertad de diseño para componentes de movimiento de precisión.
En aplicaciones de movimiento de alta velocidad, el proceso de fabricación afecta directamente al rendimiento. Una superficie mal acabada genera fricción. La fricción genera calor. El calor altera las dimensiones. El ciclo se repite. Elegir el proceso adecuado interrumpe ese ciclo antes de que comience. La repetibilidad del proceso es tan importante como la tolerancia inicial. Un proceso que ofrece ±0.005 mm una vez, pero que se desvía en la centésima pieza, no supera la prueba de control de movimiento de precisión. Los procedimientos documentados, la calibración periódica y el monitoreo estadístico mantienen la estabilidad de los procesos. De esa estabilidad dependen los sistemas de automatización. Cada brazo robótico, cada etapa de posicionamiento, cada bucle de control de movimiento de precisión depende de componentes de movimiento de precisión fabricados correctamente a la primera y siempre.
Diseño para la fabricación en el control de movimiento de precisión
El diseño de una pieza determina su facilidad o dificultad de fabricación. Los buenos diseños reducen los problemas de producción; los malos, causan un sinfín de dificultades. Los ingenieros que planifican la fabricación desde el principio ahorran tiempo, dinero y quebraderos de cabeza.
Diseño para la acumulación de tolerancias
La acumulación de tolerancias en el control de movimiento de precisión se produce cuando muchos componentes suman sus pequeños errores. La holgura o el ajuste total pueden afectar negativamente el funcionamiento del sistema. Solucionar este problema a tiempo previene que surja.
Fundamentos de GD&T para la precisión
El control de dimensiones y tolerancias geométricas (GD&T) regula la forma de las piezas más allá de las simples mediciones de tamaño. GD&T proporciona información sobre la planitud, la perpendicularidad y la posición. Utiliza puntos de referencia para fijar las mediciones. Los marcos de control de características muestran a los operarios lo que realmente importa. Este método predice cómo encajarán las piezas. Para los sistemas de control de movimiento de precisión, esto es fundamental. Cumplir con los requisitos más exigentes comienza con el dibujo. Un eje redondo pero curvado requiere GD&T. Las simples tolerancias de tamaño no lo detectan.
Impacto del material en las tolerancias
Los distintos materiales admiten diferentes tolerancias manteniendo la precisión. Las aleaciones de aluminio pueden alcanzar ±0.025 mm. El acero inoxidable, alrededor de ±0.05 mm. Las aleaciones de titanio, debido a su dificultad de mecanizado, llegan a ±0.1 mm. Los plásticos de ingeniería presentan tolerancias de entre ±0.1 y ±0.2 mm, ya que se dilatan con el calor. Una pieza de aluminio de 300 mm se expande aproximadamente 0.07 mm por cada 10 °C de variación de temperatura. Es imposible exigir una tolerancia más estricta. Adapte la tolerancia a las propiedades naturales del material. Esto ahorra dinero y garantiza el buen funcionamiento de los componentes de movimiento de precisión.
Acabado superficial y rendimiento funcional
El acabado superficial influye en el movimiento, el sellado y el desgaste de las piezas. Una superficie lisa reduce la fricción, mientras que una rugosa retiene el aceite. Ambas tienen sus ventajas.
Rugosidad, fricción y desgaste
Las superficies rugosas generan fricción, lo que provoca el desgaste de las piezas. En los componentes de movimiento de precisión, este desgaste varía con el tiempo. Una superficie de apoyo que inicialmente tiene un ajuste perfecto puede aflojarse tras muchos ciclos. Los acabados más lisos duran más bajo carga, pero un acabado demasiado liso impide que el aceite se adhiera a la superficie. Algunas superficies necesitan cierta textura para retener el lubricante. El acabado adecuado equilibra la fricción y, al mismo tiempo, mantiene la precisión.
Especificación de acabados para sellado y lubricación
Los sellos requieren un acabado superficial específico para funcionar correctamente. Si es demasiado rugoso, se desgastan rápidamente. Si es demasiado liso, pueden perder adherencia. La lubricación también depende del acabado. El aceite necesita pequeñas cavidades para adherirse. Un acabado de espejo puede resecar el rodamiento. Elija el acabado según la función de la pieza, no por costumbre. Esto contribuye a que los sistemas de control de movimiento de precisión duren más entre mantenimientos.
Integración del montaje y la inspección en el diseño.
El mejor momento para planificar el ensamblaje de las piezas y su verificación es durante la fase de diseño. Esperar hasta que comience la producción conlleva costosas reparaciones.
Diseño para la limpieza y el control de la contaminación
Estos sistemas son muy sensibles a la suciedad. Una partícula minúscula puede atascar un rodamiento o rayar una superficie mecanizada. Los elementos de diseño que acumulan suciedad son perjudiciales; los que permiten que la suciedad se desprenda son beneficiosos. Evite los orificios ciegos que acumulan residuos. Añada chaflanes para guiar el ensamblaje de las piezas sin que se rocen. Para ensamblajes críticos, diseñe para su montaje en sala limpia. En el posicionamiento de precisión, la limpieza afecta la fiabilidad y la repetibilidad. Diseñe para lograr la misma repetibilidad del proceso en cada ciclo de ensamblaje.
Planificación de la inspección durante el proceso y la inspección final.
La inspección detecta los problemas a tiempo, pero cuesta dinero. El costo aumenta con la precisión de la tolerancia. Las tolerancias estándar de ±0.13 mm solo requieren controles de muestra. El multiplicador de costos es 1x. Las tolerancias estrictas de ±0.025 mm requieren herramientas especiales y temperatura controlada. El costo aumenta de 3 a 5 veces. Las tolerancias ultraprecisas de ±0.010 mm requieren la verificación de cada pieza y alivio de tensiones. El costo llega a 8-15 veces. Planifique puntos de inspección en pasos clave. Los controles en proceso detectan desviaciones. La inspección final verifica todo el ensamblaje. Para un control de movimiento de precisión, los sistemas de inspección automáticos miden cada pieza de la misma manera. Esa consistencia mejora la repetibilidad y la precisión del proceso. La precisión requiere trazabilidad cuando un sistema falla en el campo.
Superación de los desafíos de producción en componentes de movimiento de precisión
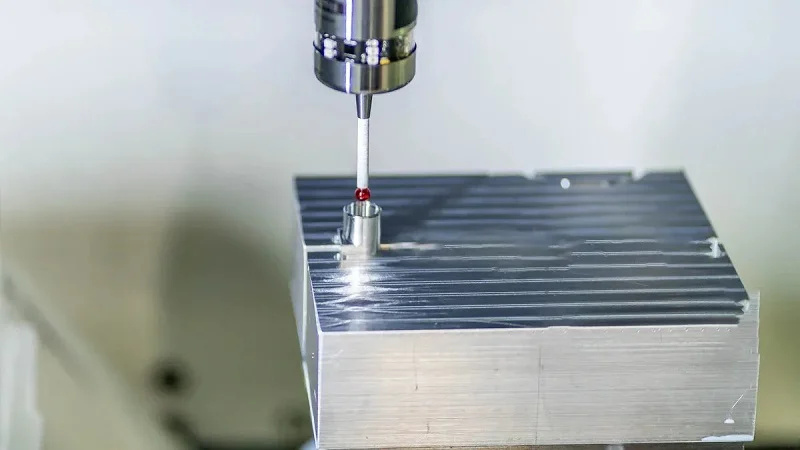
La fabricación de componentes de movimiento de precisión rara vez es un proceso sencillo. Las interrupciones en el comercio mundial, la volatilidad de los costos de transporte y los desequilibrios entre la oferta y la demanda paralizan la producción. Estos factores dificultan la previsión de costos a largo plazo y hacen que los plazos de entrega sean impredecibles. La solución para muchas empresas es relocalizar su producción con un fabricante nacional integrado verticalmente y de fuente única. Este enfoque reduce la exposición a las interrupciones internacionales, proporciona plazos de entrega más predecibles y disminuye la complejidad y el costo del transporte.
Equilibrar costes, plazos de entrega y calidad.
Cada decisión de producción implica concesiones. Si se reducen demasiado los costos, la calidad se resiente. Si se acortan demasiado los plazos de entrega, aparecen errores. La clave está en comprender qué factores influyen en los costos desde un principio.
Factores clave que influyen en los costes de la fabricación de precisión
La complejidad del diseño es el factor más importante. Una pieza que requiere mecanizado de 5 ejes cuesta mucho más que una que se puede mecanizar en una máquina de 3 ejes. La elección del material también es crucial. Los metales más duros, como el titanio, desgastan las herramientas más rápido y ralentizan la producción. Las tolerancias estrictas y las paredes delgadas aumentan el tiempo de mecanizado y los requisitos de inspección. Las pequeñas cantidades de producción distribuyen los costos de preparación, lo que eleva el precio unitario. Los requisitos de acabado, como los tratamientos superficiales especiales, añaden otro gasto.
Estrategias para la reducción de costos sin sacrificar la precisión
La producción ajustada ofrece una estrategia probada. Las empresas suelen reducir los costos operativos entre un 20 % y un 30 % en el primer año al eliminar el desperdicio. La optimización de la cadena de suministro también contribuye. Consolidar proveedores y negociar contratos periódicamente puede aumentar la rentabilidad hasta en un 23 %. La automatización reduce los costos laborales y los defectos. Sin embargo, nunca se debe optar por proveedores más baratos a expensas de la calidad de la materia prima. En su lugar, se deben negociar mejores condiciones con proveedores confiables. Simplifique los diseños siempre que sea posible. Utilice tamaños estándar de orificios y roscas. Redondee las esquinas internas al menos a un tercio de la profundidad de la cavidad. Revise los requisitos de tolerancia según sea necesario. Estos pequeños cambios mejoran la eficiencia de la producción sin comprometer el control preciso del movimiento.
Garantizar la escalabilidad desde el prototipo hasta la producción.
Un prototipo que funciona a la perfección en el laboratorio suele fallar en la producción. La diferencia entre una pieza y diez mil es enorme. Planificar la producción a gran escala desde el primer día evita sorpresas desagradables.
Validación y calificación de procesos
Antes de aumentar la producción, valide cada paso. Documente los parámetros del proceso que dan como resultado piezas aceptables. Establezca métricas de referencia para las tasas de defectos, las tasas de devolución y los parámetros críticos para la calidad. Realice evaluaciones de riesgos mediante FMEA antes de modificar materiales, proveedores o métodos. Esto permite identificar vulnerabilidades de calidad antes de que se conviertan en problemas costosos. Mantenga la documentación y la trazabilidad desde la materia prima hasta el producto terminado. Cuando algo falla, es fundamental saber exactamente dónde y por qué.
Consideraciones sobre la cadena de suministro y la relocalización
La relocalización de la producción transforma la forma en que las empresas seleccionan a sus proveedores. El enfoque tradicional se centraba en la búsqueda del proveedor más económico. El enfoque impulsado por la relocalización considera el valor total, lo que implica tener en cuenta el riesgo operativo, la capacidad de respuesta, la consistencia de la calidad y el soporte de ingeniería. Los proveedores se convierten en socios estratégicos de ingeniería, en lugar de simples proveedores de componentes. Los criterios clave de selección cambian del precio a la capacidad técnica, la colaboración y la fiabilidad a largo plazo. Entre los beneficios se incluyen ciclos de creación de prototipos más rápidos, mayor previsibilidad en la cadena de suministro y una colaboración más sencilla en las instalaciones del cliente. El soporte de ingeniería local acorta los plazos de desarrollo y proporciona una visión más clara de los cronogramas de producción.
Implementación de sistemas robustos de control de calidad
El control de calidad no es un punto de control aislado. Es un proceso continuo que se desarrolla paralelamente a la producción. Los mejores sistemas detectan los problemas antes de que se conviertan en defectos.
Monitoreo en proceso versus inspección final
El monitoreo en proceso detecta variaciones antes de que se produzcan productos defectuosos. Es un control de calidad proactivo. La inspección final verifica los productos después de su fabricación. Es reactiva. La diferencia es importante. El monitoreo en proceso logra reducciones de defectos del 20 al 40 %. Los métodos basados en inspección no pueden lograr esto. En aplicaciones de control de movimiento de precisión, detectar una desviación a tiempo ahorra miles de dólares en retrabajo y desperdicio. Los controles de calidad frecuentes en múltiples etapas de producción detectan defectos a tiempo y evitan costosos retrabajos.
Control estadístico de procesos (CEP) para la consistencia
El SPC utiliza gráficos de control para monitorear la estabilidad del proceso. Comience definiendo los parámetros críticos. Identifique las variables del proceso con la correlación más alta con los defectos. Recopile de 20 a 25 subgrupos de un proceso estable para establecer datos de referencia. Calcule los límites de control superior e inferior a partir de los datos del proceso, no de las especificaciones de ingeniería. Elija el tipo de gráfico adecuado para su estructura de datos. Los gráficos X-barra R funcionan para datos continuos. Los gráficos P son adecuados para datos de atributos. Configure reglas de alerta utilizando las reglas de Western Electric o Nelson. Vincule cada señal fuera de control a un flujo de trabajo de acción correctiva. Mida la capacidad utilizando Cp y Cpk. Un Cpk inferior a 1.00 significa que el proceso está produciendo defectos. Un Cpk entre 1.33 y 1.67 cumple con el estándar de la industria para la mayoría de las industrias reguladas. Por encima de 1.67 indica un rendimiento de nivel Six Sigma. Este enfoque sistemático garantiza la repetibilidad y precisión del proceso en cada lote. Para componentes de movimiento de precisión, la consistencia lo es todo. Los sistemas de automatización dependen de piezas que se desempeñan de manera idéntica en cada ciclo. El SPC proporciona esa confiabilidad.
Colaboración con NOBLE para componentes de movimiento de precisión.
Cuando necesite piezas que se muevan con precisión, elija un socio con visión global. NOBLE integra diseño, creación de prototipos y ensamblaje en un solo lugar. Esto se traduce en menos traspaso de tareas, menos retrasos y menor riesgo de errores. Para los equipos que gestionan la relocalización de la producción, este plan integral resulta de gran ayuda.
Nuestras capacidades de fabricación integrales
NOBLE trabaja tanto con metal como con plástico. Esta versatilidad es importante porque los sistemas de control de movimiento de precisión suelen utilizar materiales mixtos. Un riel guía de acero puede combinarse con un buje de polímero. Las carcasas de aluminio pueden albergar rodamientos cerámicos. Contar con un único proveedor que fabrique todos estos componentes le evita tener que gestionar múltiples proveedores.
Experiencia en mecanizado de metales y plásticos.
En nuestros talleres realizamos mecanizado CNC, rectificado y lapeado de metales. También trabajamos con plásticos de ingeniería como PEEK, acetal y Torlon. Cada material requiere herramientas, velocidades y métodos de refrigeración diferentes. Conocemos estos detalles. Ese conocimiento nos permite fabricar piezas que mantienen sus tolerancias y funcionan de forma fiable. Cuando se necesitan piezas de control de movimiento de precisión que encajen a la perfección, esa habilidad es fundamental.
Desde el diseño y la creación de prototipos hasta el ensamblaje a gran escala.
El proceso comienza con tu idea. Nuestros ingenieros revisan el diseño para comprobar su facilidad de fabricación. Detectamos problemas de acumulación de tolerancias antes de que se conviertan en costosos. Luego, fabricamos prototipos para probar el método. Una vez que confirmamos su eficacia, pasamos a la producción en serie. El ensamblaje también se realiza en nuestras propias instalaciones. Esto significa que tus piezas llegan como conjuntos terminados, no como piezas separadas. Esto simplifica tu cadena de suministro y reduce los plazos de entrega.
Certificaciones y pruebas de calidad
Las certificaciones demuestran que un fabricante se preocupa por la calidad. NOBLE cuenta con dos importantes. Cada una cumple una función diferente y, en conjunto, abarcan múltiples usos.
ISO 9001:2015 para la Gestión de la Calidad
Esta norma se centra en la calidad constante en todo el trabajo. A partir de 2024, más de 1.47 millones de grupos en todo el mundo cuentan con esta certificación. Los sectores de fabricación, como el de productos metálicos y maquinaria, se encuentran entre los que más la utilizan. La norma se basa en siete ideas: enfoque en el cliente, liderazgo, compromiso del personal, enfoque basado en procesos, mejora continua, toma de decisiones basada en datos y gestión de relaciones. Para usted, esto significa procedimientos escritos, controles periódicos y un sistema que detecta los problemas a tiempo. El resultado es una menor cantidad de defectos, una mejor puntualidad en las entregas y una gestión de reclamaciones más rápida.
ISO 13485:2016 para Fabricación de dispositivos médicos
Los dispositivos médicos requieren controles aún más estrictos. La norma ISO 13485 garantiza que las piezas cumplan con los más altos estándares de seguridad y riesgo. Pensemos en los actuadores lineales paso a paso en sistemas de pipeteo automático o en herramientas de cirugía robótica. La norma exige la validación del proceso para mantener la uniformidad de la producción entre lotes. También exige la trazabilidad completa, de modo que cada pieza pueda rastrearse desde la materia prima hasta la entrega. La gestión de riesgos forma parte del proceso, detectando posibles fallos antes de que afecten a los pacientes. Para usos médicos, esta certificación es imprescindible.
Una única fuente para proyectos complejos.
Los proyectos complejos requieren más que simple capacidad de mecanizado. Requieren trabajo en equipo y comunicación clara.
Soporte de ingeniería colaborativa
Nuestros ingenieros colaboran con los suyos. Le asesoramos sobre materiales, tolerancias y métodos de ensamblaje. Este trabajo en equipo suele permitirnos mejorar el rendimiento y reducir los costes. Con nosotros, contará con un socio que considera el sistema en su conjunto, no solo una pieza aislada.
Gestión y comunicación de proyectos optimizadas
Una sola persona se encarga de su proyecto de principio a fin. Sin tener que coordinar con diferentes departamentos ni esperar noticias de varios proveedores. Solo comunicación clara y constante. Esta eficiencia garantiza que su cronograma se cumpla y que su equipo esté siempre informado. Para sistemas de control de movimiento de precisión, esta colaboración ofrece alta fiabilidad y repetibilidad. Cuando cada componente funciona en perfecta sincronía, su sistema funciona mejor. Ese es nuestro objetivo en cada proyecto.
La elección de componentes de movimiento de precisión depende de tres factores interrelacionados: las propiedades del material, las capacidades del proceso de fabricación y las limitaciones de producción. No existe una solución universal. Su aplicación específica, el volumen de producción y el entorno determinarán el camino a seguir.
La relocalización añade una capa adicional de complejidad. La selección de socios ahora depende de las capacidades técnicas, los sistemas de calidad, el soporte de ingeniería y la proximidad geográfica. Estos criterios garantizan la resiliencia de la cadena de suministro y una entrega constante.
| Criterios de selección | POR QUÉ ES IMPORTANTE |
| Habilidades técnicas | Adapta el equipo a las necesidades de control de movimiento de precisión. |
| Sistemas de calidad | Garantía de nivel básico ISO 9001 |
| Soporte de ingeniería | La colaboración en el diseño mejora el control de movimiento de precisión. |
| Proximidad geográfica | Redundancia y respuesta más rápida |
El socio adecuado garantiza repetibilidad y eficiencia en cada lote. Utilice esta guía como punto de partida. Consulte con expertos para optimizar su diseño y lograr un control de movimiento preciso. Su próximo proyecto merece esa inversión.
Preguntas frecuentes sobre componentes de movimiento de precisión
¿Cómo elijo entre acero, aluminio y plástico para mis componentes de movimiento de precisión?
Ten en cuenta la carga, el peso y el entorno. El acero soporta mejor las cargas pesadas. El aluminio ofrece menor peso con buena resistencia. Los plásticos reducen la fricción y no requieren lubricación. Adapta el material a tus condiciones de funcionamiento. Considera también las fluctuaciones de temperatura y la exposición a la humedad.
¿Qué tolerancia puedo esperar de forma realista del mecanizado CNC?
El mecanizado CNC estándar mantiene una precisión de ±0.001 pulgadas. Las máquinas de alta gama alcanzan ±0.0002 pulgadas. La geometría y el material de la pieza influyen en estas cifras. Los plásticos se deforman más con los cambios de temperatura. Consulte con su operario qué precisión puede mantener de forma constante, no solo una vez.
¿Cuándo debo utilizar el rectificado en lugar del mecanizado estándar?
Elija el rectificado cuando necesite una planitud o un acabado superficial excepcionales. El rectificado con doble disco produce superficies paralelas con una precisión submicrométrica. El lapeado va aún más allá para lograr acabados de calidad óptica. Si su sistema de control de movimiento de precisión requiere superficies lisas y de baja fricción, el rectificado ofrece resultados que las herramientas de corte estándar no pueden igualar.
Is impresión 3D ¿Adecuado para piezas de producción?
Sí, con ciertas limitaciones. La impresión 3D de metal permite tolerancias de ±0.05 mm. El mecanizado posterior reduce la precisión de las características críticas a ±0.025 mm. La principal ventaja reside en la libertad geométrica. Los canales internos complejos se imprimen directamente. Para prototipos, es mucho mejor que esperar semanas por el utillaje. Para series de gran volumen, el mecanizado tradicional suele resultar más económico por pieza.
¿Cómo afecta la relocalización de la producción a mis opciones de proveedores?
La relocalización de la producción cambia el enfoque del precio más bajo al valor total. Necesitas un socio con habilidades técnicas, sistemas de calidad y soporte de ingeniería. La proximidad geográfica se traduce en una respuesta más rápida y una colaboración más sencilla. Busca un fabricante integral que se encargue del diseño, la creación de prototipos y el ensamblaje. Esto simplifica tu cadena de suministro y reduce los riesgos.
¿Qué garantiza realmente la certificación ISO 9001:2015?
Garantiza un sistema de gestión de calidad documentado. La norma exige procedimientos escritos, auditorías periódicas y flujos de trabajo para acciones correctivas. Más de 1.47 millones de organizaciones cuentan con esta certificación. Para usted, esto significa menos defectos y una mayor puntualidad en las entregas. No garantiza la perfección, pero demuestra un compromiso con la calidad constante.
¿Cómo puedo incluir los costos de inspección en mi presupuesto?
La tolerancia influye en el costo de la inspección. Las tolerancias estándar de ±0.13 mm solo requieren controles de muestra. Las tolerancias estrictas de ±0.025 mm requieren herramientas especiales y temperatura controlada. Las tolerancias ultraprecisas de ±0.010 mm exigen la inspección de cada pieza. Incluya estos costos en su presupuesto desde el principio. Las facturas de inspección inesperadas pueden retrasar los proyectos.
¿Cuál es la mejor manera de prevenir problemas de acumulación de tolerancias?
Utilice GD&T desde el principio. El dimensionamiento y tolerancias geométricas (GD&T) controlan la forma, no solo el tamaño. Predicen cómo encajan las piezas antes de mecanizar el metal. Ajuste las tolerancias a lo que su material puede soportar naturalmente. El aluminio alcanza ±0.025 mm. El titanio supera los ±0.1 mm. Diseñe dentro de esos límites.