¿Qué es Pasivación?
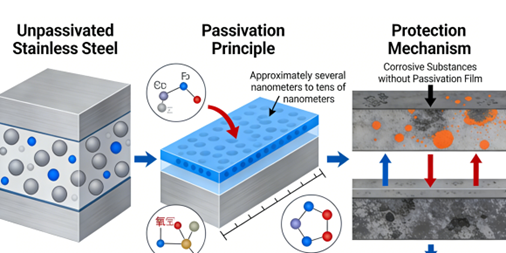
La pasivación se refiere al fenómeno por el cual, bajo ciertas condiciones, se forma una densa película protectora de óxidos u otros compuestos en la superficie de determinados metales o aleaciones activas, reduciendo significativamente su reactividad química y transformándolos en un estado relativamente estable. Esta película suele ser muy delgada pero densa, impidiendo eficazmente que las sustancias internas reaccionen con el entorno externo.
La pasivación puede mejorar la resistencia a la corrosión y la durabilidad de los materiales, y se utiliza ampliamente en el mecanizado de metales y la protección industrial.
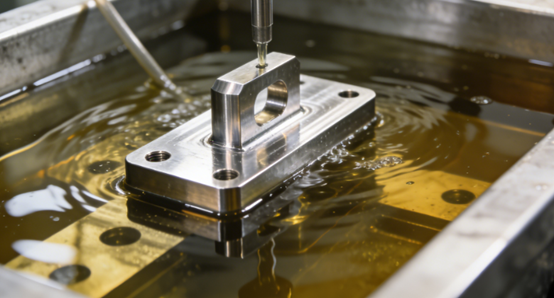
Por qué la pasivación es fundamental para la resistencia a la corrosión en el acero inoxidable.
Restauración de la película de pasivación
El acero inoxidable en sí mismo tiene una capa de película anticorrosión, pero durante el mecanizado y la soldadura, esta película puede dañarse o debilitarse, dejando al descubierto el sustrato metálico activo.
El tratamiento de pasivación elimina activamente los contaminantes de la superficie mediante métodos químicos y promueve la reacción entre el cromo y el oxígeno para reformar una película de pasivación completa, uniforme y firmemente adherida, lo cual constituye la garantía fundamental de su resistencia a la corrosión.
Eliminación de contaminantes de la superficie
Durante la fabricación e instalación del acero inoxidable, algunos contaminantes metálicos pueden incrustarse o adherirse a su superficie. Estos contaminantes pueden causar manchas de óxido o corrosión por picaduras.
El tratamiento de pasivación disuelve y elimina eficazmente estos contaminantes heterogéneos mediante procesos como el decapado, lo que uniformiza la composición química de la superficie y garantiza que esta no sufra daños inesperados por corrosión debido a los contaminantes.
Mejora de la resistencia a la corrosión
Uno de los modos de falla más peligrosos del acero inoxidable es la corrosión localizada, como la corrosión por picaduras. El tratamiento de pasivación mejora notablemente la resistencia de la película a la penetración de iones corrosivos al optimizar la composición química y la estructura de la película de óxido superficial.
Una película de pasivación de alta calidad puede aumentar significativamente el potencial de corrosión por picaduras de los materiales y prolongar la vida útil de los equipos en entornos como la ingeniería química, la industria naval o el procesamiento de alimentos.
Mejorar la limpieza del producto
En industrias como la alimentaria, la farmacéutica, la biotecnológica y la de semiconductores, la superficie de los equipos no solo debe ser resistente a la corrosión, sino que también debe estar extremadamente limpia y libre de contaminación.
El tratamiento de pasivación crea una superficie inerte y lisa, evitando que el producto se contamine o sufra reacciones químicas. Además, esta superficie es más fácil de limpiar y desinfectar, cumpliendo con estrictos estándares de higiene y pureza.
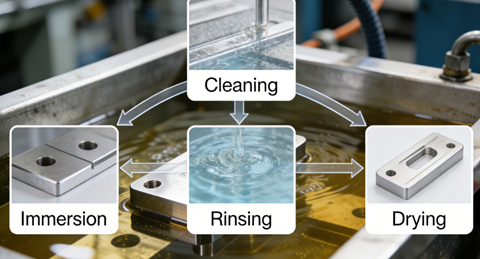
Instrucciones paso a paso para la pasivación de piezas de acero inoxidable
Limpieza
La limpieza suele comenzar con el uso de agentes de limpieza alcalinos o disolventes orgánicos, y luego debe enjuagarse a fondo con agua limpia para obtener una superficie limpia y activada para el siguiente tratamiento con ácido.
El objetivo de la limpieza es eliminar por completo todos los contaminantes orgánicos y partículas inorgánicas de la superficie de las piezas. Si la limpieza no es exhaustiva, los contaminantes formarán una barrera en el baño ácido, lo que provocará reacciones de pasivación irregulares e incluso la formación de puntos de corrosión debajo de los contaminantes.
Baño ácido
Tras una limpieza exhaustiva, las piezas de acero inoxidable se sumergen completamente en una solución ácida específica, generalmente ácido nítrico o una mezcla de ácido nítrico y ácido crómico.
Una solución ácida puede disolver partículas de hierro y otros contaminantes metálicos en la superficie de las piezas. Mediante el efecto oxidante de la solución ácida, algunos elementos de hierro presentes en la superficie del acero inoxidable se disuelven, dejando al descubierto la capa rica en cromo y permitiendo que se combine con el oxígeno, lo que favorece la formación de una película protectora de pasivación de óxido de cromo densa y uniforme en su superficie.
Enjuague
Tras el tratamiento con baño ácido, el ácido líquido y los iones metálicos disueltos permanecerán en la superficie de las piezas. Si la solución ácida residual no se elimina por completo, seguirá reaccionando con el metal, provocando corrosión y dañando la película de pasivación recién formada, lo que afecta gravemente al efecto de pasivación.
El objetivo del enjuague es neutralizar y eliminar estos residuos químicos de forma rápida y completa. Generalmente, primero se enjuaga vigorosamente con agua limpia y, finalmente, con agua desionizada o agua de alta pureza.
El secado
Las piezas que se hayan enjuagado a fondo deben secarse completamente de inmediato. El secado debe realizarse en un ambiente limpio y libre de contaminación. Generalmente, se utiliza un horno de secado con aire caliente para garantizar que las piezas queden completamente secas y no se contaminen secundariamente.
El objetivo del secado es eliminar por completo la humedad de la superficie y las grietas de las piezas. Si queda humedad residual, la humedad ambiental durante el almacenamiento o el transporte puede provocar picaduras u oxidación.
Errores frecuentes en la pasivación y cómo evitarlos
Limpieza incompleta
La limpieza es un paso crucial antes de la pasivación. Si quedan restos de grasa, huellas dactilares o residuos de mecanizado en la superficie de las piezas antes de la pasivación, estos contaminantes dificultarán el contacto uniforme entre la superficie metálica y la solución ácida del baño. Esto provocará una formación incompleta de la película de pasivación, un espesor irregular e incluso la aparición de puntos de inicio de corrosión ocultos bajo los contaminantes.
- Utilice los agentes y procesos desengrasantes adecuados, y enjuague e inspeccione después de la limpieza.
Control inadecuado del baño ácido
Si la concentración de la solución ácida es demasiado baja o demasiado alta, la temperatura excede el rango del proceso o el tiempo de inmersión es insuficiente o demasiado largo, todo ello puede provocar una mala calidad de la película de pasivación o incluso causar corrosión, lo que podría dañar el sustrato.
- Siga estrictamente las normas para materiales específicos o las especificaciones del proceso proporcionadas por los proveedores, utilice fórmulas de soluciones ácidas verificadas y supervise y controle rigurosamente la temperatura, la concentración y el tiempo del baño mediante instrumentos.
Enjuague inadecuado
Tras un baño ácido, si las piezas se enjuagan simplemente con agua corriente o si el tiempo de enjuague es insuficiente y el flujo de agua no es uniforme, la solución ácida y los iones metálicos disueltos permanecerán en la superficie y en las grietas. Estos residuos, una vez secos, formarán sales altamente corrosivas que pueden provocar nueva corrosión durante el almacenamiento y el uso, y debilitar el efecto de pasivación.
- Realice inmediatamente varios enjuagues a fondo y, finalmente, utilice agua desionizada o agua de alta pureza para el enjuague final.
Almacenamiento inadecuado
Una vez pasivadas y secas las piezas, si los operarios tocan directamente la superficie de las mismas con las manos, o si las almacenan y transportan en un ambiente húmedo que contenga iones cloruro o contaminantes industriales, la película de pasivación recién formada sufrirá graves daños.
- Las piezas pasivadas deben manipularse con guantes o herramientas limpias y almacenarse en un ambiente seco, limpio y libre de contaminación. Para aplicaciones exigentes, se recomienda utilizar un embalaje protector adecuado.
Falta de verificación
Otro error común es no realizar ninguna verificación de calidad en el producto pasivado. La calidad e integridad de la película de pasivación no se pueden juzgar únicamente por su apariencia.
- Las pruebas de verificación deben realizarse de acuerdo con las normas, como por ejemplo, mediante el método de titulación con sulfato de cobre para comprobar la presencia de residuos de hierro libre. Asimismo, los parámetros y los resultados de las pruebas de todo el proceso de pasivación deben registrarse detalladamente para garantizar la trazabilidad y la consistencia del proceso.
Pasivación frente a otros tratamientos: electropulido y anodizado
Propósito y principio fundamental
- PasivaciónPuede mejorar la resistencia a la corrosión. Es un proceso puramente químico. El hierro libre de la superficie se elimina con una solución ácida para favorecer la formación de una película protectora de óxido de cromo, pero esta película es muy fina y no altera las dimensiones físicas ni el aspecto de las piezas.
- Pulido electrolíticoSe trata de un proceso electroquímico cuyo núcleo es el alisado y pulido microscópico de la superficie. Mediante la acción de la corriente eléctrica, las protuberancias microscópicas de la superficie metálica se disuelven selectivamente para lograr un acabado liso y brillante, mejorando al mismo tiempo la resistencia a la corrosión.
- AnodizadoSe utiliza principalmente para el aluminio y sus aleaciones, y es un proceso de conversión electroquímica. Su objetivo principal es generar una capa gruesa y porosa de cerámica de alúmina, que proporciona una excelente resistencia al desgaste y a la corrosión, y que permite lograr un aspecto decorativo mediante el sellado y el teñido.
Impacto en el sustrato
- PasivaciónApenas altera el tamaño, la rugosidad o la apariencia de las piezas. Solo modifica las propiedades químicas de la superficie, por lo que resulta adecuado para piezas de alta precisión que requieren mantener dimensiones exactas.
- Pulido electrolíticoPuede eliminar una pequeña cantidad de material, reducir significativamente la rugosidad de la superficie, eliminar defectos microscópicos y producir un brillo similar al de un espejo.
- AnodizadoPuede aumentar significativamente el grosor de la capa superficial del material, desde unos pocos micrómetros hasta más de cien micrómetros. Esta película de óxido se forma externamente, lo que incrementa ligeramente el tamaño de las piezas, y posee una dureza extremadamente alta y una buena resistencia al desgaste.
Alcance de los materiales
- PasivaciónEs aplicable principalmente al acero inoxidable y se basa en el contenido de cromo del propio material para formar una película de pasivación.
- Pulido electrolíticoSe aplica principalmente al acero inoxidable, y también se utiliza en cobre, níquel, titanio y algunas aleaciones de aluminio, pero existen requisitos en cuanto a la conductividad eléctrica de los materiales.
- AnodizadoSe utiliza casi exclusivamente para el aluminio y sus aleaciones, y es uno de los métodos de tratamiento superficial más comunes para los materiales de aluminio.
Desempeño clave
- PasivaciónSe centra en maximizar la resistencia a la corrosión química y a la corrosión por picaduras, especialmente en entornos agresivos como los que contienen cloruros. Su principal valor reside en su estabilidad química.
- ElectrolíticopulidoAdemás de mejorar la resistencia a la corrosión, se centra en reducir la adherencia superficial, mejorar la limpieza y la estética. Su superficie es extremadamente lisa y no se adhiere fácilmente a partículas ni bacterias, por lo que se utiliza con frecuencia en industrias que requieren altos estándares de limpieza.
- AnodizadoProporciona una excelente resistencia al desgaste, a la corrosión y al aislamiento. Su estructura porosa puede almacenar lubricantes o adsorber tintes, combinando así funcionalidad y decoración.
Solicitud
- PasivaciónTiene una amplia gama de aplicaciones, desde implantes médicos y equipos para el procesamiento de alimentos hasta piezas de barcos y elementos de fijación industriales en general. Puede utilizarse en cualquier lugar donde se requiera la estabilidad del acero inoxidable.
- Pulido electrolíticoSe utiliza ampliamente en campos que requieren alta limpieza y son sensibles a la higiene, como los soportes para obleas de semiconductores, las tuberías farmacéuticas, los equipos para la industria alimentaria y de bebidas, la decoración arquitectónica de alta gama y los dispositivos médicos.
- AnodizadoEs un proceso estándar para componentes de aluminio, que se ve comúnmente en carcasas de productos electrónicos de consumo, ruedas de automóviles, perfiles arquitectónicos, piezas aeroespaciales y herrajes para exteriores.
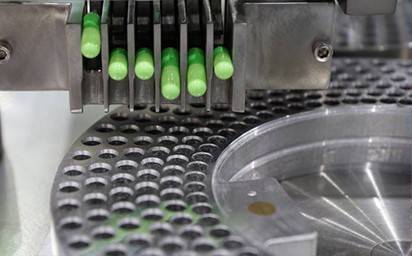
AAplicaciones de la pasivación para el acero inoxidable
Dispositivos médicos
Los instrumentos quirúrgicos, los instrumentos dentales y el instrumental quirúrgico deben someterse a un tratamiento de pasivación. La pasivación elimina por completo los contaminantes metálicos residuales del mecanizado y mejora notablemente la resistencia a la corrosión por fluidos.
Para evitar que la precipitación de iones metálicos provoque reacciones tóxicas o alérgicas en los tejidos humanos, y para garantizar que los instrumentos se esterilicen de forma fácil y completa para cumplir con los estándares de biocompatibilidad.
Equipos de procesamiento de alimentos
En la industria alimentaria, el tratamiento de pasivación es un proceso estándar para equipos de acero inoxidable como tuberías, tanques y cintas transportadoras. El objetivo principal es prevenir la corrosión de los equipos al entrar en contacto con alimentos ácidos, sales o productos químicos de limpieza, evitar la contaminación de los alimentos por productos de corrosión y garantizar el sabor y la seguridad.
Por otro lado, la superficie lisa que se forma mediante la pasivación no es propensa a la adherencia de residuos de alimentos ni microorganismos, lo que facilita su limpieza y desinfección, y cumple con las estrictas normas de higiene.
Farmacéutica y Biotecnología
La industria farmacéutica tiene exigencias extremadamente altas en cuanto a la limpieza y la resistencia química de los equipos de producción.
El tratamiento de pasivación puede prevenir eficazmente la reacción entre los componentes del fármaco y los metales, eliminando el riesgo de corrosión de los equipos durante la esterilización a alta temperatura y alta presión o cuando entran en contacto con diversos ácidos, álcalis y disolventes.
Más importante aún, la pasivación crea una superficie muy limpia e inactiva, lo que puede minimizar al máximo el crecimiento de microorganismos y el desprendimiento de partículas metálicas, garantizando así la pureza y la calidad del fármaco.
Marina y química
Los componentes de acero inoxidable expuestos a agua de mar con alto contenido de sal, atmósferas húmedas o medios químicos altamente corrosivos, como piezas de barcos, equipos de plataformas marinas, bombas y tuberías, deben ser pasivados.
Las películas de pasivación pueden prolongar significativamente la vida útil y la fiabilidad de los equipos en entornos extremadamente hostiles, reducir los costes de mantenimiento y los posibles riesgos para la seguridad.
Semiconductores
En la fabricación de chips semiconductores, la industria fotovoltaica y los instrumentos de precisión, todos los sistemas de acero inoxidable de ultra alta pureza que impliquen transporte de gas o tratamiento químico de líquidos deben someterse a una pasivación de alto nivel.
El objetivo principal es evitar que los iones metálicos contaminen el medio ultrapuro y garantizar que las paredes internas del sistema sean completamente lisas, para mantener el alto rendimiento del producto y la estabilidad del proceso.
Aplicación arquitectónica
Muchos productos de consumo y componentes de construcción de alta calidad también se someten a un tratamiento de pasivación para mejorar su durabilidad y atractivo estético. Por ejemplo, utensilios de cocina de alta gama, cajas de relojes, fijaciones exteriores para edificios y esculturas para exteriores.
La pasivación puede prevenir eficazmente la aparición de manchas de óxido o corrosión durante el uso diario o en ambientes atmosféricos exteriores, manteniendo los artículos brillantes y como nuevos durante mucho tiempo.
NOBLE: Fabricante profesional de pasivación de acero inoxidable
El servicio de pasivación de acero inoxidable de NOBLE es un proceso de tratamiento químico especializado diseñado para maximizar la resistencia a la corrosión y la durabilidad de sus componentes de acero inoxidable. Seguimos los estándares líderes del sector para garantizar resultados consistentes y fiables.
El servicio incluye una limpieza previa exhaustiva para eliminar contaminantes, un tratamiento controlado con baño ácido para potenciar la capa natural de óxido de cromo, un enjuague riguroso con agua de alta pureza y un secado final en un entorno limpio. También ofrecemos pruebas de verificación de calidad opcionales, como la prueba de niebla salina o la prueba de sulfato de cobre, para confirmar el rendimiento.
Preguntas Frecuentes
¿Por qué es necesaria la pasivación si el acero inoxidable ya es "inoxidable"?
Si bien el acero inoxidable contiene cromo para una resistencia inherente a la corrosión, el mecanizado, la soldadura o la manipulación pueden incrustar contaminantes o dañar la capa protectora. La pasivación restaura y fortalece activamente esta película de óxido, asegurando una protección uniforme y previniendo la corrosión localizada, como el óxido o las picaduras.
¿Qué es la pasivación del acero inoxidable?
La pasivación es un proceso químico no electrolítico que mejora la resistencia natural a la corrosión del acero inoxidable. Elimina los contaminantes superficiales (como el hierro libre) y favorece la formación de una fina capa protectora de óxido de cromo, lo que hace que el acero sea más inerte y duradero en entornos corrosivos.
¿Se pueden pasivar todos los grados de acero inoxidable?
La mayoría de las aleaciones ricas en cromo (por ejemplo, las series 300 y 400) pueden pasivarse. Sin embargo, los resultados dependen de la composición de la aleación. Las aleaciones austeníticas como la 304 y la 316 responden excepcionalmente bien, mientras que las aleaciones martensíticas o con bajo contenido de cromo pueden requerir evaluación.
¿La pasivación modifica las dimensiones o la apariencia de las piezas?
No. La pasivación es un proceso químico microscópico que solo afecta la química de la superficie. No elimina material significativo, no altera las dimensiones ni modifica el acabado visual de la pieza, a diferencia de procesos como la galvanoplastia o el rectificado.
¿Qué normas rigen la pasivación?
Entre las normas más comunes se encuentran la ASTM A967 (comercial/industrial), la AMS 2700 (aeroespacial/militar) y la ISO 16048 (internacional). Estas normas especifican los métodos, los ensayos y los criterios de aceptación para garantizar resultados consistentes y fiables.